Неодимијум гвожђе и бор магнети покрећу савремени инжењеринг високих перформанси. Открићете да напајају БЛДЦ моторе, стабилизују магнетне лежајеве и омогућавају прецизне сензоре са Холовим ефектом. Без њих, напредни акустични низови једноставно не би функционисали. Међутим, избор погрешних спецификација носи огромне ризике. Неправилан избор лако доводи до прераног демагнетизације од вишка топлоте. Можете се суочити са катастрофалном корозијом у тешким окружењима. Чак и мала физичка неусклађеност могу узроковати потпуни отказ система.
Да бисте спречили ове катастрофе, потребан вам је високо структуиран процес селекције. Овде пружамо бесмислени оквир вођен инжењерингом. То ће вам помоћи да одредите тачан степен, смер магнетизације и потребан заштитни премаз. Научићете како да уравнотежите вршне магнетне перформансе са јединичним трошковима производње. Пратећи ове смернице, осигураћете да ваш следећи пројекат функционише беспрекорно.
Кеи Такеаваис
- Примена диктира правац: Избор између аксијалне, дијаметралне и радијалне магнетизације је примарни покретач функције система и цене алата.
- Оцена није само снага: Навођење „Н52“ на слепо је уобичајена грешка; радна температура диктира неопходност степена високе коерцитивности (М, Х, СХ, УХ) изнад чистог максималног енергетског производа.
- Толеранције Утицај Принос: Превелика спецификација толеранција унутрашњег пречника (ИД) и спољашњег пречника (ОД) драстично повећава стопе одбацивања производње и трошкове због инхерентне крхкости НдФеБ.
- Премаз је обавезан: сирови неодимијум брзо оксидира; Усклађивање премаза (Ни-Цу-Ни, Епоки, Цинк) са радним окружењем је критично за дуговечност.
Дефинисање критеријума за успех ваше апликације
Пре него што контактирате добављача, морате тачно дефинисати како успех изгледа. Сваки инжењерски пројекат захтева јединствено магнетно понашање. Нејасна спецификација увек доводи до лоших компоненти. Дозволите нам да разбијемо критичне параметре које морате проценити.
Захтеви за оптерећење и силу
Морате идентификовати примарну функцију компоненте. Да ли га користите за држање или одбијање? Ове апликације захтевају максимализацију сирове силе вуче. Вероватно ћете дати предност максималном енергетском производу. Супротно томе, апликације за сензоре захтевају специфичне геометрије магнетног поља. Сензор са Холовим ефектом захтева прецизну тачку окидања. Сирова снага је овде мање битна. Уместо тога, доследност поља и облик диктирају тачност система.
Тврде спецификације радног окружења
Услови околине брзо уништавају незаштићене магнете. Морате дефинисати максималну континуирану радну температуру. Штавише, идентификујте све вршне температуре блица које ваш систем може да доживи током рада. Термички стрес брзо деградира магнетна поља.
Влага представља још једну озбиљну претњу. Процените потенцијалну изложеност влажности околине. Размислите да ли ће се компонента суочити са хемијским испирањем или са физиолошким окружењима. Слана вода уништава сирови неодимијум за неколико дана. Јасне еколошке спецификације спречавају катастрофалне кварове на терену.
Скупштина реалности
Инжењери често заборављају како се магнет интегрише у коначни производ. Размотрите своје процесе монтажног пода. Да ли ће аутоматизоване машине пресовати део? Да ли ће га техничари залепити у кућиште? Хоћете ли га механички причврстити?
Запамтите, а НдФеБ магнет за прстен делује као ломљива керамика. То није конструкцијски челик. Механички стрес током монтаже често узрокује микро-ломове. Ови преломи доводе до евентуалног механичког квара. Увек водите рачуна о крхкости компоненти током фазе пројектовања.
Најбоље праксе за склапање:
- Дизајнирајте кућишта за спајање мало превелика да би се прилагодили празнинама за лепљење.
- Избегавајте примену силе директног удара током операција пресовања.
- Одредите закошене ивице да бисте смањили струготине током руковања.
Избор тачног смера магнетизације
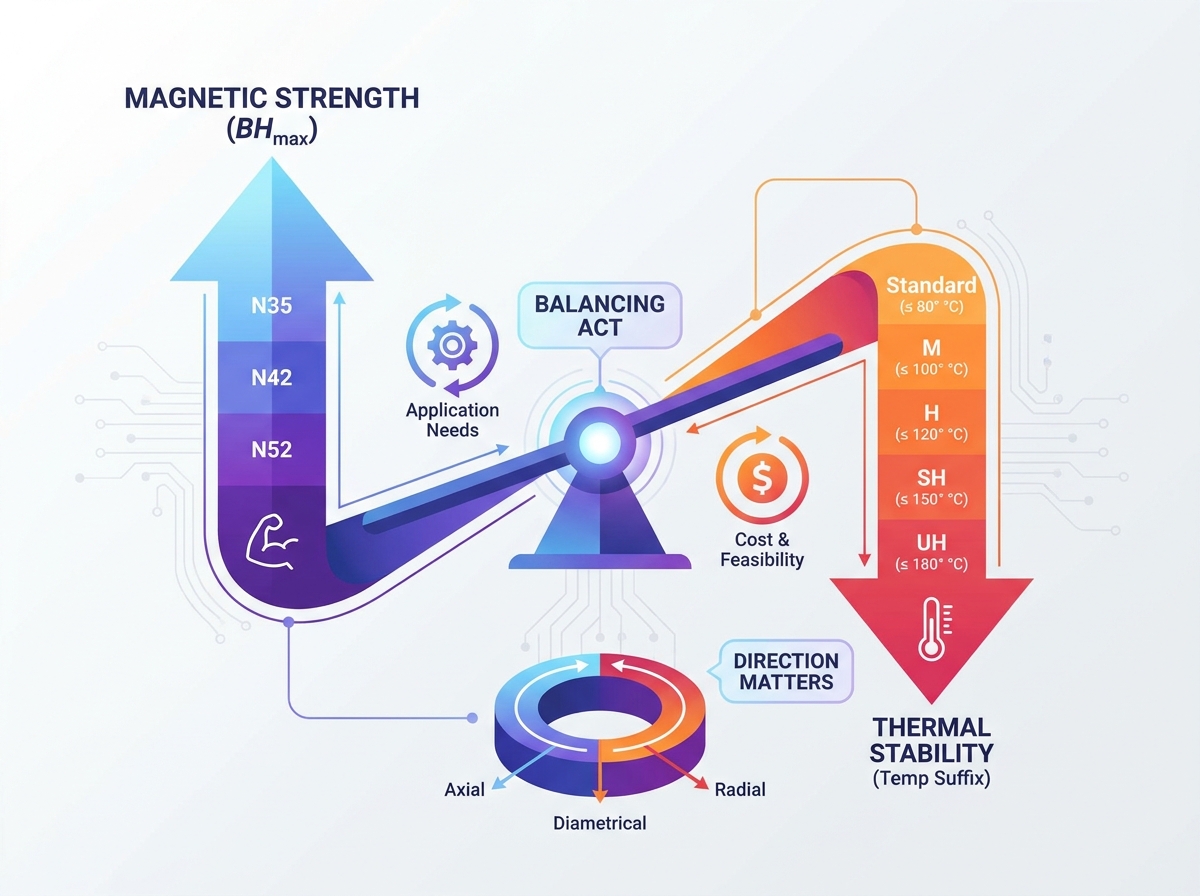
Смер магнетног поља диктира функцију система. То такође у великој мери утиче на ваш буџет за алате. Добављачи могу другачије да оријентишу унутрашње магнетне домене. Морате пажљиво одабрати оријентацију.
Аксијална магнетизација
Аксијална оријентација поставља северни и јужни пол на равне стране. Замислите новчић где је глава север, а реп југ. Ово подешавање савршено одговара стандардним апликацијама за држање. Дизајнери користе аксијалне прстенове у звучницима и традиционалне магнетне спојнице.
Са комерцијалног становишта, аксијална оријентација доминира. Користи стандардне методе пресовања и синтеровања. Због тога остаје веома исплатив за масовну производњу. Избегавате скупе прилагођене калемове за поравнање.
Диаметрицал Магнетизатион
Дијаметрална оријентација мења игру. Овде је материјал магнетизован преко пречника. Стубови се налазе на супротним закривљеним странама. Ако погледате прстен одозго, лева половина би могла бити северна. Десна половина постаје југ.
Инжењери одређују дијаметралну оријентацију за динамичко кретање. Лепо покреће сензоре у ротирајућим вратилима. Многи специјализовани дизајни мотора се у потпуности ослањају на дијаметрално магнетизоване компоненте за исправну функцију ротора.
Радијална и вишеполна магнетизација
Радијална оријентација тера поље напоље од центра. Делује као жбице на точку бицикла. Понекад инжењери захтевају наизменичне стубове дуж спољашњег обима. Ово називамо вишеполном магнетизацијом.
Реалност имплементације овде тешко погађа. Праве радијалне анизотропне компоненте захтевају специјализоване завојнице магнетног поља. Фабрика мора да користи ове калемове током фазе пресовања праха. Овај процес озбиљно ограничава брзину производње.
Упозорење за купца: Очекујте изузетно високе трошкове прилагођених алата. Добављачи ће захтевати веће минималне количине наруџбине (МОК). За израду прототипа процените да ли састављање сегментираног Халбацх цилиндра ради боље. Изградња прстена од појединачних сегмената лука често штеди хиљаде долара у раном развоју.
Балансирање квалитета, чврстоће и термичке стабилности
Многи инжењери почетници претпостављају да је јачи увек бољи. Они подразумевано имају највишу доступну оцену. Ова грешка уништава буџете пројекта и угрожава термичку стабилност. Морате уравнотежити магнетни излаз са реалношћу животне средине.
„Н“ број (максимални енергетски производ)
Оцене се крећу од Н35 до Н52. Овај број дефинише максимални енергетски производ (БХмак). Већи бројеви дају јача, концентрисанија магнетна поља. Међутим, ова снага уводи физичке недостатке. Високи Н оцене често показују већу физичку крхкост. Они се много лакше ломе и пуцају од нижих класа током монтаже.
Суфикс (оцена температуре)
Слова иза Н-броја диктирају термичку отпорност. Стандардни магнет Н52 почиње да губи снагу око 80 степени Целзијуса. Морате навести суфикс за више температуре.
НдФеБ Табела оцена температуре
| Суфикс |
Максимална радна температура |
Уобичајена примена |
| Стандардно (без суфикса) |
$ле 80^цирц$Ц |
Потрошачка електроника, унутрашњи сензори |
| М (средњи) |
$ле 100^цирц$Ц |
Мали електромотори, актуатори |
| Х (високо) |
$ле 120^цирц$Ц |
Аутомобилске компоненте, електрични алати |
| СХ (супер високо) |
$ле 150^цирц$Ц |
Индустријски серво мотори, генератори |
| УХ (Ултра Хигх) |
$ле 180^цирц$Ц |
Тешке машине, делови за ваздухопловство |
| ЕХ (екстремно висок) |
$ле 200^цирц$Ц |
Екстремна индустријска окружења |
Напомена о стручности: Схватите битну разлику између Киријеве температуре и максималне радне температуре. Киријева температура је тачка у којој се перманентни магнетизам потпуно губи. Максимална радна температура је праг где почињу неповратни, иако делимични губици. Увек одржавајте сталне радне температуре знатно испод максималне вредности.
Однос цене и учинка
Термичка стабилност није бесплатна. Високотемпературне класе (СХ, УХ, ЕХ) захтевају допирање тешким металима. Произвођачи додају диспрозијум (Ди) или тербијум (Тб) у легуру. Ови ретки земљани елементи су ретки и скупи. Сходно томе, навођење Н42СХ кошта знатно више од стандардног Н42. Никада не претерујте своје термичке захтеве.
Ублажавање корозије: Процена обраде површине
Сирови неодимијум агресивно оксидира када је изложен амбијенталној влази. Временом се буквално претвара у прах. Морате применити заштитну обраду површине. Усклађивање одговарајућег премаза са вашим оперативним окружењем обезбеђује дуговечност компоненти.
никл-бакар-никл (Ни-Цу-Ни)
Ова трослојна облога служи као индустријски стандард. Обезбеђује одличну издржљивост у затвореном простору. Завршна обрада изгледа сјајно и естетски угодно. Добро штити од стандардне атмосферске влаге. Међутим, метална облога се може ољуштити или љуштити под оштрим механичким ударом. Током производње морате пажљиво руковати овим компонентама.
Епоксидни премаз
Изаберите епоксид за заиста тешка окружења. Одликује се у поморским апликацијама, моторима на отвореном или у зонама високе влажности. Епоксид пружа супериорну отпорност на корозију у поређењу са металним слојем.
Међутим, морате узети у обзир промене димензија. Епоксидни слојеви се наносе дебљи од никла. Ова додатна дебљина утиче на чврсте толеранције монтаже. У складу са тим морате прилагодити димензије кућишта.
цинк (Зн)
Цинк нуди нижу цену и умерену заштиту. Ствара досадну, сиву завршну обраду. Цинк ради изузетно добро ако магнет остане потпуно затворен унутар кућишта. На пример, ако компоненту прелепите унутар пластике, цинк обезбеђује адекватну заштиту пре монтаже. Смањује трошкове и истовремено спречава оксидацију фабричког пода.
Парилен / Тефлон
Инжењери користе ове специјалне премазе за екстремне услове. Медицински уређаји често захтевају парилен ради биокомпатибилности. Екстремно излагање хемикалијама захтева тефлон. Ови премази пружају заштиту без премца. Имајте на уму да носе изузетно високе трошкове имплементације. Резервишите их само за специјализоване ивичне кутије.
Димензионисање, толеранције и ограничења обраде
Прецизно димензионисање спречава скупа кашњења у производњи. А НдФеБ магнет за прстен захтева пажљиво разматрање структуре. Не можете га третирати као машински челик.
Стандардна величина (ОД к ИД к дебљина)
Увек прецизно форматирајте свој РФК да бисте избегли забуну добављача. Прво наведите спољни пречник (ОД). Пратите га са унутрашњим пречником (ИД). Закључите са дебљином (Т). Јасно наведите јединицу мере. Милиметри остају глобални стандард. Прецизно форматирање убрзава процес цитирања.
Фактор крхкости
НдФеБ се понаша као густа керамика. Дебљина зида представља критичан структурни фактор. Дебљину зида израчунавате тако што одузмете ИД од ОД, а затим поделите са два. Ова димензија мора бити довољно велика да спречи пуцање током завршне фазе пресовања.
Прстенови са танким зидовима пате од страшних стопа приноса у производњи. Разбијају се током транспорта. Пуцају током склапања. Увек дизајнирајте најдебљи зид који дозвољава ваш просторни омотач.
Компромиси толеранције
Стандардна толеранција индустрије је $пм 0,1$мм. Ово покрива већину комерцијалних апликација. Неки инжењери траже $пм 0,05$мм из навике. Немојте то радити осим ако је апсолутно неопходно.
Постизање $пм 0,05$мм захтева опсежно секундарно брушење дијаманата. Овај радно интензиван процес драстично надувава цену комада. Паметан инжењер признаје када треба да апсорбује димензиону варијацију. Често, отпуштање толеранције магнета и затезање толеранције пластичног кућишта штеди знатан новац.
Ланац снабдевања, усклађеност и израда прототипа
Обезбеђивање поузданог ланца снабдевања захтева строгу проверу. Не верујте слепо генеричким спецификацијама. Потребан вам је документовани доказ о перформансама материјала и усклађености са прописима.
Усклађеност са прописима
Глобална тржишта захтевају строге еколошке стандарде. Уверите се да ваш добављач обезбеђује важеће РоХС и РЕАЦХ сертификате. Ови документи доказују да материјал не садржи забрањене опасне супстанце. Они су стриктно обавезни за потрошачку електронику и ланце снабдевања у аутомобилској индустрији широм света. Недостатак ових докумената одлаже царињење на неодређено време.
Следљивост и тестирање
Како знате да сте примили Н42СХ уместо стандардног Н42? Захтевате криве демагнетизације. Професионалци у индустрији називају ове БХ криве.
Потражња БХ криве специфичне за ваш одабрани степен и температурни профил. Ови графикони математички потврђују тврдње добављача. Реномиране фабрике радо достављају ове извештаје. Третирајте свако оклевање као озбиљну црвену заставу.
Ужи избор Логиц
Израда прототипа прилагођених прстенова брзо прогоре капитал. Препоручујемо фазни приступ.
- Прво изворни стандардни аксијални прстенови у продаји.
- Тестирајте ове јефтине варијанте да бисте потврдили своју механичку коверту и основно магнетно коло.
- Када је просторни дизајн закључан, посветите се прилагођеним алатима.
- Наручите своје финалне радијалне или високотемпературне варијанте само када сте спремни за валидацију пре производње.
Ова логичка секвенца спречава трошење новца на вишеструке итерације прилагођених алата.
Закључак
- Одређивање прстенастог магнета од НдФеБ захтева балансирање магнетне снаге, термичке стабилности и основне могућности производње.
- Радне температуре диктирају квалитет вашег материјала много више од захтева за силом вуче.
- Превелика спецификација толеранција димензија доводи до непотребних трошкова секундарне обраде.
- Недовољно специфицирани еколошки премази доводе до гарантованих кварова на терену.
- Увек сарађујте са специјализованим добављачем магнетног инжењеринга у раној фази пројектовања. Они ће потврдити ваше магнетно коло пре него што се посветите скупим алатима.
ФАК
П: Која је разлика између стандардног НдФеБ прстенастог магнета и упуштеног прстенастог магнета?
О: Упуштени прстенови имају сужени унутрашњи пречник (ИД). Овај конус има стандардне главе шрафова за лаку механичку монтажу. Стандардни прстенови имају равни цилиндрични ИД од врха до дна. Користите стандардне прстенове за пресовање или лепљење на осовине.
П: Зашто мој прстен Н52 магнет губи снагу на $90^цирц$Ц?
О: Навели сте оцену којој недостаје суфикс високе температуре. Магнет Н52 користи стандардну температурну хемију. Почиње трајно деградирати изнад $80^цирц$Ц. За окружење $90^цирц$Ц, морате надоградити на ниво Н48М или Н50М.
П: Могу ли сам да обрадим или избушим НдФеБ прстенасти магнет?
О: Снажно упозоравамо на ово. Материјал је веома ломљив и лако се љуска. Штавише, стандардна обрада ствара огромну топлоту трења. Ова топлота брзо демагнетизује компоненту. Коначно, сирова неодимијумска прашина је веома запаљива и представља озбиљну опасност од пожара.
П: Да ли је јефтиније купити један радијално магнетизовани прстен или саставити више електролучних магнета?
О: За мале количине и израду прототипа, електролучни магнети су знатно јефтинији због нултих трошкова алата. За масовну производњу, један радијални прстен постаје супериорнији. Потпуно елиминише рад на монтажи и уклања више тачака механичког квара.