Att köpa eller specificera sfäriska magnetiska komponenter för industriell, teknisk eller kommersiell integration innebär unika tekniska utmaningar. Designers kämpar ofta för att balansera hög magnetisk prestanda mot strikta dimensionella toleranser. Beläggningens hållbarhet och rigorösa efterlevnadsstandarder komplicerar urvalsprocessen ytterligare. Den sfäriska geometrin förändrar naturligt magnetisk flödesfördelning. Det ändrar också ytslitagemönster jämfört med standardblock eller cylindrar. Utan en tydlig specifikationsstrategi riskerar du komponentfel, överträdelser av efterlevnad eller flaskhalsar i försörjningskedjan. Den här artikeln ger en evidensbaserad ram för utvärdering Ball Magnet specifikationer. Vi guidar dig genom materialkvaliteter, dimensionsnoggrannhet och specialiserat val av beläggning. Du kommer också att lära dig hur du minskar applikationsrisker och listar ut kvalificerade leverantörer. Oavsett om du designar robotlänkar eller konsumentprodukter hjälper dessa insikter dig att fatta välgrundade upphandlingsbeslut.
Viktiga takeaways
- Materialval dikterar gränser: Neodym (NdFeB) dominerar kulmagnetapplikationer, men specifika kvaliteter (t.ex. N35 vs. N52, högtemperaturvarianter) måste anpassas till driftsmiljön.
- Toleranser är avgörande för sfäriska former: Bearbetningsprecision påverkar direkt prestandan i kinematiska och sensorapplikationer.
- Efterlevnad är inte förhandlingsbar: Strikta konsumentsäkerhetsföreskrifter (t.ex. CPSC) och industristandarder (RoHS/REACH) påverkar i hög grad upphandlingens lönsamhet.
- Ytskydd förhindrar fel: Den geometriska slitprofilen hos en kulmagnet kräver specialiserade beläggningsstrategier för att förhindra flisning och korrosion.
Kärnspecifikationer: Utvärdering av materialkvaliteter och -toleranser
NdFeB Grade Avvägningar
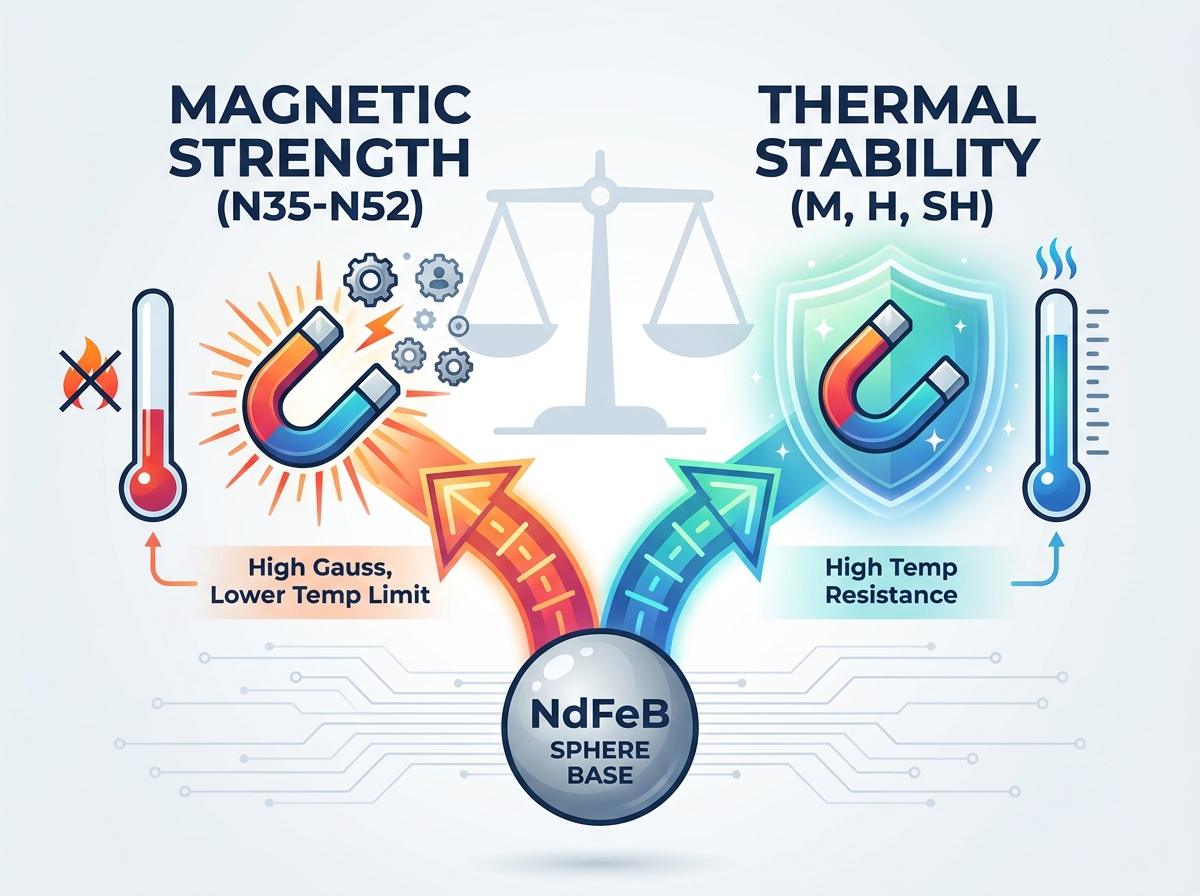
Du måste noggrant välja rätt neodym (NdFeB)-kvalitet för din applikation. Ingenjörer jagar ofta den högsta magnetiska styrkan, vanligtvis N52. Men att maximera styrkan offras ofta termisk stabilitet. Standardkvaliteter (N35 till N52) fungerar säkert upp till 80°C. Överskridande av denna tröskel orsakar irreversibel avmagnetisering. Om din applikation involverar hög värme måste du ange högtemperaturvarianter. M-, H- och SH-serierna innehåller element som Dysprosium för att öka koerciviteten. Detta förhindrar magnetisk nedbrytning i extrema miljöer.
Sfärisk geometri påverkar drastiskt Gauss och dragkraftsavläsningar. En sfär koncentrerar magnetfältet till sina exakta poler. Eftersom en sfär endast erbjuder punktkontakt mot en plan yta, introducerar den en inneboende luftspalt. Denna geometri ger lägre teoretiska dragkrafter jämfört med cylindrar eller block med identisk massa. Du måste ta hänsyn till denna punktkontaktsminskning under din designfas.
NdFeB Grade Termisk Stabilitet Jämförelse
| Grade Serie |
Maximal Drifttemperatur (°C) |
Relativ koercitivitet |
Bästa applikationsmiljö |
| Standard (N35 - N52) |
80°C |
Standard |
Konsumtionsvaror, vanliga rumstemperaturgivare |
| M-serien (t.ex. N45M) |
100°C |
Måttlig |
Varma industriella miljöer, motorer |
| H-serien (t.ex. N42H) |
120°C |
Hög |
Fordonssensorer, maskiner för måttlig värme |
| SH-serien (t.ex. N38SH) |
150°C |
Mycket hög |
Högpresterande robotik, tung industriell användning |
Dimensionell noggrannhet och slipande verkligheter
Tillverkare tillverkar standardkulmagneter med toleranser mellan ±0,05 mm. Precisionsapplikationer kräver snävare toleranser, som ofta når ±0,01 mm. Att uppnå dessa dimensioner innebär komplexa tillverkningsverkligheter. Leverantörer pressar och sinter NdFeB i block först. De skär sedan dessa block och använder centerless sliptekniker för att bilda perfekta sfärer. Denna intensiva malningsprocess ökar materialspillet. Att specificera snävare toleranser ökar därför direkt enhetskostnaderna och förlänger ledtiderna.
Axial vs. diametral magnetisering
De flesta sfäriska magneter har axiell magnetisering. Tillverkaren magnetiserar sfären direkt genom dess diameter. Detta skapar en distinkt nordpol på ena sidan och en sydpol på exakt motsatta sidan. Att verifiera polaritet under prototypframställning visar sig vara utmanande på grund av den enhetliga formen. Du kan verifiera polorienteringen med hjälp av magnetisk film. Alternativt kan du tillåta en känd magnet att naturligt anpassa sig till sfären för att hitta de exakta polerna.
Strategier för beläggning och ytskydd
Sårbarheten hos sfäriska geometrier
Sfäriska magneter möter allvarliga mekaniska sårbarheter. Deras punktkontaktnatur koncentrerar alla slagkrafter till en mikroskopisk yta. Sintrad neodym är i sig skör. När två sfärer kolliderar, flisar stöten lätt materialet. När den yttre beläggningen spricker, oxiderar och bryts det exponerade NdFeB snabbt ned. För att skydda denna geometri krävs robust ytbehandling.
Utvärdera beläggningsalternativ
Du måste ange rätt beläggning baserat på miljöexponering och mekanisk påfrestning. Branschen förlitar sig på flera standardalternativ:
- Nickel-koppar-nickel (Ni-Cu-Ni): Denna treskiktsplätering fungerar som industristandard. Det ger utmärkt baslinjekorrosionsbeständighet och strukturell integritet. Den ger en glänsande, slät finish som är idealisk för de flesta applikationer.
- Epoxibeläggningar: Epoxi ger överlägsen prestanda i fuktiga, sura eller marina miljöer. Det motstår saltstänk bättre än nickel. Emellertid ger epoxi en liten tjocklek, vilket marginellt ökar luftgapet och friktionen.
- Zink och specialfinish: Ange zink för billigare krav med låg luftfuktighet. Du kan också specificera Teflon (PTFE) för applikationer som kräver mekaniska interaktioner med låg friktion.
Kontroll
Utgå aldrig från beläggningskvalitet. Du bör kräva strikta verifieringsdata från din tillverkare. Följ dessa steg för att säkerställa beläggningens integritet:
- Begär standardiserade Salt Spray Test (SST) data. Leta efter minst 24 till 48 timmars motstånd för standardnickel, eller 72+ timmar för epoxi.
- Kräv resultat av vidhäftningstest med kryssluckor. Detta bevisar att beläggningen säkert binder till det råa NdFeB-materialet.
- Genomför fysiska falltester under din prototypfas för att mäta slagtålighet.
- Mät beläggningens tjocklek med hjälp av röntgenfluorescens (XRF)-utrustning för att bekräfta leverantörens specifikationer.
Primära industriella och kommersiella tillämpningar
Kinematik och magnetiska kulleder
Ingenjörer integrerar ofta dessa komponenter i kinematiska system. Du hittar dem i 3D-skrivares deltaarmar, robotlänkar och ledade kamerafästen. A Kulmagnet möjliggör mjuk, fleraxlig rotation utan komplexa mekaniska gångjärn. Framgång beror på att utvärdera hållkraften under dynamisk skjuvspänning. Magneten måste bibehålla ledintegriteten samtidigt som den tillåter lågfriktionsled.
Sensorer och switchar
Sfäriska magneter utmärker sig i sensortriggning. System använder dem tillsammans med Hall-effektsensorer, reed-omkopplare och flödesmätare. Deras enhetliga form möjliggör exakt fältkartläggning. Framgång i sensortillämpningar kräver absolut enhetlighet i magnetfältet. Du behöver också exakta dimensionstoleranser. Även mindre slipdefekter kommer att orsaka oregelbundna sensoravläsningar.
Filtrering och separation
Industriella vätskesystem använder dessa komponenter för filtrering. De fångar upp mikroskopiska järnpartiklar från olja, vatten eller kemikalieströmmar. Deras släta yta möjliggör enkel rengöring och avlägsnande av partiklar under underhållscykler.
Konsument- och utbildningsprodukter
Konsumentmarknaden använder dem flitigt för utbildningsverktyg och skrivbordsleksaker. Säkerhetsstandarder har dock tvingat fram en förändring i design. Tillverkarna anger nu mycket större diametrar för att förhindra sväljningsrisker. Denna storleksförskjutning bibehåller produktens funktionalitet samtidigt som den strikt följer internationella säkerhetsriktlinjer.
Säkerhet, efterlevnad och regulatoriska risker
Consumer Safety Regulations (CPSC and Global Equivalents)
Att integrera sällsynta jordartsmagneter i konsumentvaror inför strikt juridiskt ansvar. I USA tillämpar Consumer Product Safety Commission (CPSC) 16 CFR Part 1240. Denna förordning riktar sig uttryckligen till små magneter med hög effekt. Du måste utvärdera din design mot 'smådelar cylinder'-testet. Om en magnet passar helt inuti denna standardiserade cylinder, kvalificerar den som en liten del. Du måste då beräkna det magnetiska flödesindexet. Om flödesindexet överstiger 50 kG²mm² förbjuder CPSC komponenten för konsumentprodukter. Att misslyckas med att utvärdera dessa mätvärden uppmanar till produktåterkallelser och stränga juridiska påföljder.
Industriell efterlevnad
Industriell upphandling kräver olika efterlevnadskontroller. Du måste verifiera att leverantören följer RoHS (Restriction of Hazardous Substances). Detta säkerställer att magneterna inte innehåller några förbjudna tungmetaller. Du behöver också uppfylla REACH för kemikaliesäkerhet. Dessutom kräver etiska upphandlingspolicyer strikt konflikt-mineralrapportering. Begär alltid dokumentation som visar att råmaterial från sällsynta jordartsmetaller kommer från kompatibla leveranskedjor.
Hanterings- och monteringsrisker
Tillverkningslinjer står inför betydande hanteringsrisker. Högkvalitativa neodymsfärer knäpper ihop med våldsam kraft. Detta skapar allvarliga klämrisker för monteringsarbetare. De resulterande kollisionerna orsakar också kollisionsinducerade splittringar. Dessa stötar skapar skarpa splitter och mycket brandfarligt magnetiskt damm. Du bör hantera dessa risker genom att använda icke-magnetiska monteringsjiggar. Introducera automatiserade distanser under manuell bearbetning. Beställ alltid skyddsglasögon för personal som hanterar omonterade sfärer.
Upphandlingschecklista: Hur man vet en bollmagnetleverantör
Begär rådata
Acceptera inte generiska datablad. Köpare måste kräva specifika avmagnetiseringskurvor (BH-kurvor). Du behöver kurvan som exakt motsvarar din angivna kvalitet och driftstemperatur. Dessa rådata bevisar att materialet kommer att överleva din applikationsmiljö utan att förlora fältstyrka.
Batchkonsistens
En leverantör kan tillverka en perfekt prototyp men misslyckas under massproduktion. Du måste bedöma deras kvalitetssäkringsprotokoll (QA). Fråga hur de bibehåller magnetiskt flöde och dimensionell tolerans över körningar med stora volymer. Begär deras Process Capability Index (Cpk) data för slipningstoleranser. En Cpk över 1,33 indikerar en mycket stabil tillverkningsprocess.
Prototyper till produktion
Att övergå från prototyptillverkning till produktion kräver noggrann dokumentation. Begär en rapport om första artikelinspektion (FAI) innan du godkänner bulktillverkning. Denna rapport verifierar dimensionell noggrannhet och beläggningstjocklek vid den första produktionskörningen. Du måste också utvärdera ledtider. Sfäriska magneter från hyllan levereras snabbt. Anpassade diametrar kräver dock dedikerade slipinställningar, vilket kan lägga till veckor till din tidslinje.
Röda flaggor
Undvik leverantörer som gör orealistiska fysiska påståenden. En viktig röd flagga är en tillverkare som överlöftar N52-prestanda vid förhöjda temperaturer. Fysiken dikterar att högkvalitativ standard neodym bryts ned snabbt under värme. Om en leverantör lovar 120°C stabilitet på en N52-magnet utan att ange en formulering med hög koercitivitet (H eller SH), saknar de teknisk expertis eller transparens. Diskvalificera dem omedelbart.
Slutsats
- Övergången från ingenjörsspecifikation till kommersiell upphandling kräver en balansering mellan fysik och leverantörskapacitet.
- Framgångsrik integration kräver lika stor uppmärksamhet på magnetisk styrka, exakt dimensionell slipning och strikt regelefterlevnad.
- Definiera alltid dina exakta termiska gränser innan du anlitar leverantörer.
- Upprätta stela storleksbegränsningar och efterlevnadsbehov (som CPSC eller RoHS) för att undvika juridiska skyldigheter.
- Använd strukturerad verifieringsdata, såsom BH-kurvor och FAI-rapporter, för att slutföra dina upphandlingsbeslut.
FAQ
F: Vilken är den starkaste kvalitet som finns tillgänglig för en neodymbollmagnet?
S: Det starkaste allmänt tillgängliga betyget är N52. Den erbjuder den högsta magnetiska flödestätheten. Denna styrka kommer dock med betydande kompromisser. N52-magneter är mycket spröda och saknar termisk stabilitet. De tappar vanligtvis magnetisering om de utsätts för temperaturer över 80°C. Du måste noggrant väga råstyrka mot miljöfaktorer.
F: Hur magnetiseras en kulmagnet?
S: Tillverkare magnetiserar dem oftast axiellt. Magnetfältet går rakt genom sfärens diameter. Detta skapar en distinkt nordpol på ena sidan och en sydpol på exakt motsatta sidan. Eftersom formen är perfekt enhetlig kräver identifiering av dessa poler magnetisk visningsfilm eller en separat referensmagnet.
F: Är kulmagneter med sällsynta jordartsmetaller lagliga att använda i produkter?
S: De är helt lagliga för industriellt bruk. Konsumentprodukter står dock inför strikta regler. I USA förbjuder CPSC små magneter med högt flöde i leksaker eller allmänna konsumentvaror om de passar in i en cylinder med små delar och överskrider ett specifikt magnetiskt flödesindex. Rådgör alltid med lokala bestämmelser innan du lanserar konsumentinriktade integrationer.
F: Kan kulmagneter bearbetas eller borras efter köp?
S: Vi avråder starkt från att bearbeta dem. NdFeB är exceptionellt spröd; borrning kommer sannolikt att krossa sfären. Bearbetning förstör också den korrosionsskyddande beläggningen, vilket garanterar snabb oxidation. Dessutom skapar friktionen från borrning mycket brännbart magnetiskt damm, vilket utgör en allvarlig brandrisk i din verkstad.
F: Hur mäter jag dragkraften hos en sfärisk magnet?
S: Du måste testa dragkraften under specifika förhållanden eftersom punktkontaktgeometrin ger lägre praktiska dragkrafter jämfört med skiv- eller blockmagneter. Fäst sfären på en standardiserad stålplåt. Använd en digital kraftmätare för att dra magneten vinkelrätt bort från ytan tills den lossnar, och registrera den maximala kraft som utövas.