L'approvisionnement ou la spécification de composants magnétiques sphériques pour une intégration industrielle, technique ou commerciale présente des défis d'ingénierie uniques. Les concepteurs ont souvent du mal à trouver un équilibre entre des performances magnétiques élevées et des tolérances dimensionnelles strictes. La durabilité du revêtement et les normes de conformité rigoureuses compliquent encore davantage le processus de sélection. La géométrie sphérique modifie naturellement la distribution du flux magnétique. Il modifie également les modèles d'usure des surfaces par rapport aux blocs ou cylindres standards. Sans une stratégie de spécification claire, vous risquez une défaillance des composants, des violations de conformité ou des goulots d'étranglement dans la chaîne d'approvisionnement. Cet article fournit un cadre fondé sur des données probantes pour évaluer de l’aimant à bille . Spécifications Nous vous guiderons à travers les qualités de matériaux, la précision dimensionnelle et la sélection de revêtements spécialisés. Vous apprendrez également comment atténuer les risques liés aux applications et sélectionner des fournisseurs qualifiés. Que vous conceviez des liaisons robotiques ou des produits de consommation, ces informations vous aident à prendre des décisions d'approvisionnement éclairées.
Points clés à retenir
- La sélection des matériaux impose des limites : le néodyme (NdFeB) domine les applications d'aimants à bille, mais des qualités spécifiques (par exemple, N35 contre N52, variantes à haute température) doivent s'adapter à l'environnement d'exploitation.
- Les tolérances sont essentielles pour les formes sphériques : la précision de l'usinage a un impact direct sur les performances dans les applications cinématiques et de capteurs.
- La conformité n'est pas négociable : des réglementations strictes en matière de sécurité des consommateurs (par exemple, CPSC) et des normes industrielles (RoHS/REACH) influencent fortement la viabilité des achats.
- La protection de la surface évite les défaillances : le profil d'usure géométrique d'une boule magnétique nécessite des stratégies de revêtement spécialisées pour éviter l'écaillage et la corrosion.
Spécifications de base : évaluation des qualités et des tolérances des matériaux
Compromis de qualité NdFeB
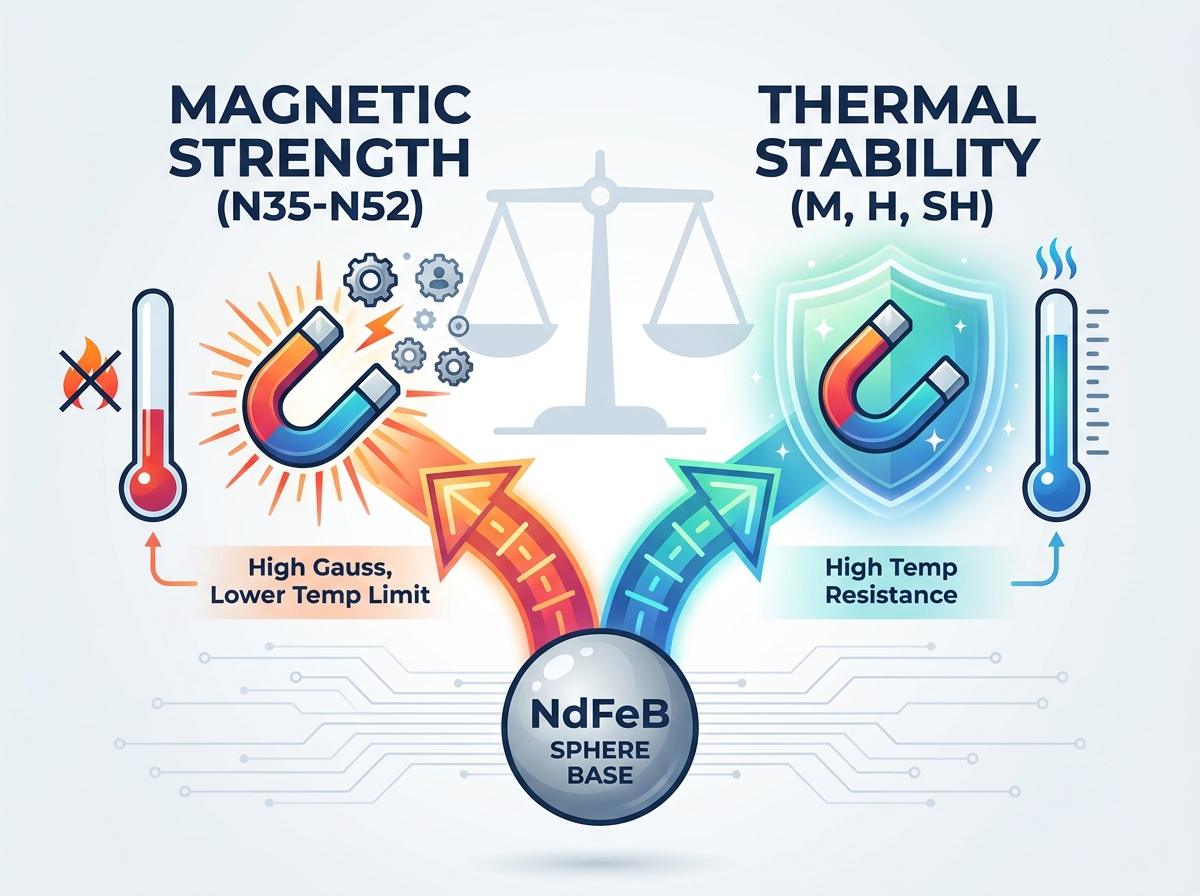
Vous devez sélectionner soigneusement la qualité de néodyme (NdFeB) adaptée à votre application. Les ingénieurs recherchent souvent la force magnétique la plus élevée, généralement N52. Cependant, maximiser la résistance sacrifie souvent la stabilité thermique. Les qualités standards (N35 à N52) fonctionnent en toute sécurité jusqu'à 80°C. Le dépassement de ce seuil provoque une démagnétisation irréversible. Si votre application implique une chaleur élevée, vous devez spécifier des variantes haute température. Les séries M, H et SH intègrent des éléments comme le Dysprosium pour augmenter la coercivité. Cela empêche la dégradation magnétique dans les environnements extrêmes.
La géométrie sphérique affecte considérablement les lectures de Gauss et de force de traction. Une sphère concentre le champ magnétique en ses pôles précis. Parce qu’une sphère n’offre qu’un contact ponctuel contre une surface plane, elle introduit un entrefer inhérent. Cette géométrie produit des forces de traction théoriques inférieures à celles des cylindres ou des blocs de masse identique. Vous devez tenir compte de cette réduction des points de contact lors de votre phase de conception.
Grade NdFeB Stabilité thermique
| Série de grades de comparaison |
Température de fonctionnement maximale (°C) |
Coercivité relative |
Meilleur environnement d'application |
| Norme (N35 - N52) |
80°C |
Standard |
Biens de consommation, capteurs de température ambiante standard |
| Série M (par exemple, N45M) |
100°C |
Modéré |
Environnements industriels chauds, moteurs |
| Série H (par exemple, N42H) |
120°C |
Haut |
Capteurs automobiles, machines à chaleur modérée |
| Série SH (par exemple, N38SH) |
150°C |
Très élevé |
Robotique haute performance, usage industriel intensif |
Précision dimensionnelle et réalités de meulage
Les fabricants produisent des aimants à bille standard avec des tolérances comprises entre ±0,05 mm. Les applications de précision nécessitent des tolérances plus strictes, atteignant souvent ±0,01 mm. Atteindre ces dimensions implique des réalités de fabrication complexes. Les fournisseurs pressent et frittent d’abord le NdFeB en blocs. Ils découpent ensuite ces blocs et utilisent des techniques de meulage sans centre pour former des sphères parfaites. Ce processus de broyage intensif augmente les déchets de matériaux. Par conséquent, la spécification de tolérances plus strictes augmente directement les coûts unitaires et prolonge les délais de livraison.
Magnétisation axiale ou diamétrale
La plupart des aimants sphériques présentent une magnétisation axiale. Le fabricant magnétise la sphère directement par son diamètre. Cela crée un pôle Nord distinct d’un côté et un pôle Sud du côté exactement opposé. La vérification de la polarité lors du prototypage s'avère difficile en raison de la forme uniforme. Vous pouvez vérifier l’orientation des pôles à l’aide d’un film de visualisation magnétique. Alternativement, vous pouvez permettre à un aimant connu de s’aligner naturellement avec la sphère pour trouver les pôles exacts.
Stratégies de revêtement et de protection des surfaces
La vulnérabilité des géométries sphériques
Les aimants sphériques sont confrontés à de graves vulnérabilités mécaniques. Leur nature de contact ponctuel concentre toutes les forces d’impact sur une surface microscopique. Le néodyme fritté est intrinsèquement fragile. Lorsque deux sphères entrent en collision, l’impact brise facilement le matériau. Une fois le revêtement extérieur fracturé, le NdFeB exposé s'oxyde et se dégrade rapidement. La protection de cette géométrie nécessite des traitements de surface robustes.
Évaluation des options de revêtement
Vous devez spécifier le revêtement correct en fonction de l'exposition environnementale et des contraintes mécaniques. L’industrie s’appuie sur plusieurs options standards :
- Nickel-Cuivre-Nickel (Ni-Cu-Ni) : Ce placage triple couche sert de norme industrielle. Il offre une excellente résistance à la corrosion de base et une excellente intégrité structurelle. Il présente une finition brillante et lisse idéale pour la plupart des applications.
- Revêtements époxy : l'époxy offre des performances supérieures dans les environnements humides, acides ou marins. Il résiste mieux au brouillard salin que le Nickel. Cependant, l'époxy ajoute une légère épaisseur, ce qui augmente légèrement l'entrefer et la friction.
- Zinc et finitions spécialisées : Spécifiez le zinc pour des exigences à moindre coût et à faible humidité. Vous pouvez également spécifier du Téflon (PTFE) pour les applications exigeant des interactions mécaniques à faible frottement.
Vérification
Ne présumez jamais de la qualité du revêtement. Vous devez exiger des données de vérification strictes de votre fabricant. Suivez ces étapes pour garantir l’intégrité du revêtement :
- Demandez des données standardisées sur les tests au brouillard salin (SST). Recherchez un minimum de 24 à 48 heures de résistance pour le nickel standard, ou plus de 72 heures pour l'époxy.
- Exigez les résultats des tests d’adhérence en hachures croisées. Cela prouve que le revêtement adhère solidement au matériau brut NdFeB.
- Effectuez des tests de chute physique pendant votre phase de prototypage pour mesurer la résistance aux chocs.
- Mesurez l’épaisseur du revêtement à l’aide d’un équipement de fluorescence X (XRF) pour confirmer les spécifications du fournisseur.
Applications industrielles et commerciales principales
Cinématique et rotules magnétiques
Les ingénieurs intègrent fréquemment ces composants dans les systèmes cinématiques. Vous les trouverez dans les bras delta des imprimantes 3D, les liaisons robotiques et les supports de caméra articulés. UN L'aimant à bille permet une rotation fluide sur plusieurs axes sans charnières mécaniques complexes. Le succès dépend de l’évaluation de la force de maintien sous contrainte de cisaillement dynamique. L'aimant doit maintenir l'intégrité de l'articulation tout en permettant une articulation à faible friction.
Capteurs et commutateurs
Les aimants sphériques excellent dans le déclenchement des capteurs. Les systèmes les utilisent aux côtés de capteurs à effet Hall, de commutateurs Reed et de débitmètres. Leur forme uniforme permet une cartographie précise du champ. Le succès dans les applications de capteurs nécessite une uniformité absolue du champ magnétique. Vous avez également besoin de tolérances dimensionnelles précises. Même des défauts de meulage mineurs entraîneront des lectures irrégulières du capteur.
Filtration et séparation
Les systèmes de fluides industriels utilisent ces composants pour la filtration. Ils capturent les particules ferreuses microscopiques provenant des flux d’huile, d’eau ou de produits chimiques. Leur surface lisse permet un nettoyage et une élimination faciles des particules lors des cycles de maintenance.
Produits grand public et éducatifs
Le marché de consommation les utilise largement pour les outils pédagogiques et les jouets de bureau. Cependant, les normes de sécurité ont forcé un changement de conception. Les fabricants spécifient désormais des diamètres beaucoup plus grands pour éviter les risques d'ingestion. Ce changement de dimensionnement maintient la fonctionnalité du produit tout en respectant strictement les directives internationales de sécurité.
Risques liés à la sécurité, à la conformité et à la réglementation
Règlements sur la sécurité des consommateurs (CPSC et équivalents mondiaux)
L’intégration d’aimants de terres rares dans les biens de consommation entraîne des responsabilités juridiques strictes. Aux États-Unis, la Consumer Product Safety Commission (CPSC) applique la norme 16 CFR Part 1240. Cette réglementation cible explicitement les petits aimants de grande puissance. Vous devez évaluer votre conception par rapport au test du « cylindre pour petites pièces ». Si un aimant s’insère entièrement à l’intérieur de ce cylindre normalisé, il est considéré comme une petite pièce. Il faut ensuite calculer l'indice de flux magnétique. Si l'indice de flux dépasse 50 kG²mm², la CPSC interdit le composant pour les produits de consommation. Ne pas évaluer ces paramètres entraîne des rappels de produits et de graves sanctions légales.
Conformité industrielle
Les achats industriels nécessitent différents contrôles de conformité. Vous devez vérifier le respect par le fournisseur de la directive RoHS (Restriction of Hazardous Substances). Cela garantit que les aimants ne contiennent aucun métal lourd interdit. Vous avez également besoin de la conformité REACH pour la sécurité chimique. En outre, les politiques d’approvisionnement éthique imposent des rapports stricts sur les minéraux de conflit. Demandez toujours des documents prouvant que les matières premières de terres rares proviennent de chaînes d’approvisionnement conformes.
Risques de manutention et d’assemblage
Les lignes de fabrication sont confrontées à des risques de manutention importants. Les sphères de néodyme de haute qualité s'emboîtent avec une force violente. Cela crée de graves risques de pincement pour les ouvriers d'assemblage. Les collisions qui en résultent provoquent également des éclats induits par la collision. Ces impacts créent des éclats tranchants et de la poussière magnétique hautement inflammable. Vous devez gérer ces risques en utilisant des gabarits d'assemblage non magnétiques. Introduisez des espaceurs automatisés lors du traitement manuel. Exigez toujours des lunettes de sécurité pour le personnel manipulant des sphères non assemblées.
Liste de contrôle d'approvisionnement : comment contrôler un fournisseur d'aimants à billes
Demander des données brutes
N'acceptez pas les fiches techniques génériques. Les acheteurs doivent exiger des courbes de démagnétisation spécifiques (courbes BH). Vous avez besoin de la courbe correspondant exactement à votre qualité et à votre température de fonctionnement indiquées. Ces données brutes prouvent que le matériau survivra à votre environnement d'application sans perdre en intensité de champ.
Cohérence des lots
Un fournisseur peut produire un prototype parfait mais échouer lors de la production en série. Vous devez évaluer leurs protocoles d’assurance qualité (AQ). Demandez-leur comment ils maintiennent le flux magnétique et la tolérance dimensionnelle lors de tirages à grand volume. Demandez leurs données d'indice de capacité de processus (Cpk) pour les tolérances de meulage. Un Cpk supérieur à 1,33 indique un processus de fabrication très stable.
Du prototypage à la production
La transition du prototypage à la production nécessite une documentation minutieuse. Demandez un rapport d’inspection du premier article (FAI) avant d’approuver la fabrication en vrac. Ce rapport vérifie la précision dimensionnelle et l’épaisseur du revêtement lors du premier cycle de production. Vous devez également évaluer les délais de livraison. Les aimants sphériques disponibles dans le commerce sont expédiés rapidement. Les diamètres personnalisés nécessitent cependant des configurations de meulage dédiées, ce qui peut ajouter des semaines à votre calendrier.
Drapeaux rouges
Évitez les fournisseurs qui font des allégations physiques irréalistes. Un signal d’alarme majeur est un fabricant trop prometteur pour les performances du N52 à des températures élevées. La physique dicte que le néodyme standard de haute qualité se dégrade rapidement sous l’effet de la chaleur. Si un fournisseur promet une stabilité à 120°C sur un aimant N52 sans préciser une formulation à haute coercivité (H ou SH), il manque d'expertise technique ou de transparence. Disqualifiez-les immédiatement.
Conclusion
- La transition des spécifications techniques aux achats commerciaux nécessite un équilibre entre la physique et les capacités des fournisseurs.
- Une intégration réussie exige une attention égale à la force magnétique, au meulage dimensionnel précis et au strict respect des réglementations.
- Définissez toujours vos limites thermiques exactes avant d’engager des fournisseurs.
- Établissez des contraintes de taille et des exigences de conformité rigides (comme CPSC ou RoHS) pour éviter les responsabilités légales.
- Utilisez des données de vérification structurées, telles que les courbes BH et les rapports FAI, pour finaliser vos décisions d'achat.
FAQ
Q : Quelle est la qualité la plus puissante disponible pour une boule magnétique en néodyme ?
R : Le grade le plus puissant largement disponible est le N52. Il offre la densité de flux magnétique la plus élevée. Cependant, cette force s’accompagne de compromis importants. Les aimants N52 sont très fragiles et manquent de stabilité thermique. Ils perdent généralement leur magnétisation s’ils sont exposés à des températures supérieures à 80°C. Vous devez soigneusement peser la résistance brute par rapport aux facteurs environnementaux.
Q : Comment une boule magnétique est-elle magnétisée ?
R : Les fabricants les magnétisent principalement axialement. Le champ magnétique traverse tout le diamètre de la sphère. Cela crée un pôle Nord distinct d’un côté et un pôle Sud du côté exactement opposé. La forme étant parfaitement uniforme, l’identification de ces pôles nécessite un film de visualisation magnétique ou un aimant de référence séparé.
Q : L’utilisation des boules magnétiques de terres rares est-elle légale dans les produits ?
R : Ils sont parfaitement légaux pour un usage industriel. Cependant, les produits de consommation sont soumis à des réglementations strictes. Aux États-Unis, la CPSC interdit les petits aimants à haut flux dans les jouets ou les biens de consommation générale s'ils rentrent dans un cylindre de petites pièces et dépassent un indice de flux magnétique spécifique. Consultez toujours les réglementations locales avant de lancer des intégrations destinées aux consommateurs.
Q : Les boules magnétiques peuvent-elles être usinées ou percées après l’achat ?
R : Nous déconseillons fortement de les usiner. NdFeB est exceptionnellement fragile ; le forage brisera probablement la sphère. L'usinage détruit également le revêtement de protection anti-corrosion, garantissant une oxydation rapide. De plus, la friction due au perçage crée une poussière magnétique hautement combustible, présentant un risque d'incendie grave dans votre atelier.
Q : Comment mesurer la force de traction d’un aimant sphérique ?
R : Vous devez tester la force de traction dans des conditions spécifiques, car la géométrie du point de contact produit des forces de traction pratiques inférieures à celles des disques ou des blocs magnétiques. Fixez la sphère à une plaque d'acier standardisée. Utilisez un dynamomètre numérique pour éloigner l'aimant perpendiculairement de la surface jusqu'à ce qu'il se détache, en enregistrant la force maximale exercée.