Att integrera sfäriska magneter innebär unika tekniska utmaningar för modern produktdesign. De skapar en mycket koncentrerad kontaktpunkt på plana parningsytor. De introducerar också komplex rulldynamik i kinetiska sammansättningar. Du måste hantera dessa specifika magnetfältsformer noggrant under designfasen. Att välja rätt komponent går långt utöver att bara välja den starkaste magnetiska kvaliteten som finns på marknaden. Du måste balansera ren magnetisk utgång mot strikta fysiska dimensionstoleranser. Ingenjörer måste också ta hänsyn till miljöbeständighet och obligatorisk säkerhetsöverensstämmelse. Vi tillhandahåller en robust teknisk utvärderingsram i denna omfattande guide. Produktdesigners, mekaniska ingenjörer och hårdvaruköpare kommer att lära sig att specificera exakta komponenter för deras operativa krav. Du kommer att upptäcka hur du matchar geometri, gradering och plätering perfekt. Denna utvärderingsprocess säkerställer att du undviker att överkonstruera delar samtidigt som du minimerar risken för kostsamma mekaniska fel.
Nyckel takeaways
- Geometri dikterar prestanda: Den sfäriska formen fokuserar magnetfältet till en liten kontaktpunkt, vilket minskar den totala skjuvhållfastheten jämfört med flata magneter men möjliggör rundstrålande rotation.
- Grad och temperatur går hand i hand: Högre neodymkvaliteter (t.ex. N52) ger maximal styrka men offras ofta av maximala driftstemperaturtrösklar.
- Beläggningar är inte valfria: På grund av den höga järnhalten i neodym krävs specifika pläteringar (Ni-Cu-Ni, epoxi, guld) baserat på applikationens exponering för fukt, friktion eller kemikalier.
- Överensstämmelse är avgörande: Applikationer som riktar sig till konsumenter måste följa strikta regulatoriska gränser för magnetstorlek och dragkraft för att förhindra risker för förtäring.
1. Applikationsinramning: När är en kulmagnet det rätta valet?
Probleminramning
Sfäriska magneter skiljer sig fundamentalt från traditionella cylindrar, skivor eller block. Platta magneter maximerar ytkontakten mot stålplåtar. De genererar otrolig skjuvmotstånd och har enorma statiska dragkrafter. De förblir dock mycket styva och statiska. Sfäriska magneter beter sig helt annorlunda i applikationen. De berör plana parningsytor vid en enda mikroskopisk punkt. Denna geometri minskar naturligtvis deras totala hållkraft avsevärt. Ändå utmärker de sig briljant i dynamiska, rörliga applikationer. De tillåter smidig rörelse i flera riktningar utan att bryta den magnetiska kretsen. Du väljer dem när dynamisk rörlighet betyder mycket mer än rent statiskt grepp.
Framgångskriterier
Hur vet du om din implementering fungerar effektivt? Du måste definiera tydliga framgångsparametrar tidigt i prototypframställningen. Vi rekommenderar att du utvärderar din design mot tre primära operativa mål:
- Friktionsfri rotation: Sfären måste svänga mjukt inuti sin bearbetade hylsa utan bindning eller överdrivet slitage.
- Exakt sensorutlösning: Rullningsåtgärden måste leverera ett konsekvent magnetiskt flöde för att aktivera externa sensorer på ett tillförlitligt sätt.
- Estetisk stängning: Konsumentenheter kräver en självjusterande, visuellt felfri fästmetod som snäpper ihop intuitivt.
Vanliga tekniska användningsfall
- Magnetiska kulleder: Du kan använda sfären för äkta 360-graders artikulation. Detta fungerar perfekt i robotarmar, kamerafästen eller flexibla belysningsarmaturer. Magneten fungerar samtidigt som både den roterande svängtappen och den kvarhållande kraften.
- Sensorutlösare: Industriell automation är starkt beroende av dessa kinetiska komponenter. Du kan använda rullmekanik för att aktivera Hall-effektsensorer i gränslägesbrytare. Det förutsägbara axiella magnetfältet säkerställer mycket exakt elektrisk omkoppling.
- Precisionsfästning: High-end hemelektronik använder dem ofta för löstagbara komponenter. Premium smyckesspännen har också stor nytta av denna design. Den sfäriska formen garanterar en självjusterande stängning varje gång. Den snäpper ihop utan ansträngning utan besvärliga visuella feljusteringar.
2. Grundläggande tekniska specifikationer: Storlek, kvalitet och fältorientering
Dimensionering och toleranser
Diametern dikterar direkt den totala magnetiska volymen. En större volym genererar en betydligt starkare hållkraft. Eftersom volymen beräknas kubiskt, expanderar en liten ökning i diameter den magnetiska massan drastiskt. Att flytta från en 4 mm till en 5 mm sfär fördubblar nästan den fysiska volymen. Du måste beräkna denna expansion noggrant för att undvika att övermanna känsliga mekaniska enheter. Tillverkningstoleranser betyder oerhört mycket under detta skede. Standard industritoleranser sitter stadigt runt ±0,05 mm. Du behöver exakt toleranskontroll för presspassade hus. Precisionsbearbetade kapslingar kommer att fastna omedelbart om sfären anländer något överdimensionerad.
Välja magnetisk kvalitet (N35 vs. N52)
Ingenjörer står ofta inför en kritisk strukturell kompromiss. Du måste balansera maximal magnetisk styrka mot inneboende materialsprödhet. En N52-kvalitet erbjuder den högsta dragkraften som finns kommersiellt tillgänglig idag. Men högre neodymkvaliteter ökar materialets bräcklighet drastiskt. Vi avråder starkt från att använda N52 automatiskt som standard. Om en standard N35-kvalitet uppfyller ditt hållningskrav, använd den. Lägre kvaliteter visar sig vara mycket mer strukturellt stabila under kinetisk påverkan. De erbjuder också en mycket mer kostnadseffektiv lösning för storskaliga produktionsserier. När man integrerar en Kulmagnet i en slagkraftig skarv, valet av N35 förhindrar katastrofala flisor.
Magnetiseringsriktning
Du måste förstå exakt hur magnetfältet flyter. Nästan alla sfäriska magneter magnetiseras axiellt. Den magnetiska axeln löper perfekt rakt genom centrumdiametern. Denna orientering skapar distinkta nord- och sydpoler på motsatta ändar, ungefär som jorden. Det dikterar exakt hur sfärerna kedjar ihop. De bildar helt raka linjer när de ansluts pol till pol. Denna axiella orientering avgör också hur de riktas in automatiskt i mekaniska hus. Du måste redogöra för detta polära beteende tidigt under CAD-designfasen. Att ignorera polaritet leder till avstötande leder och misslyckade sammansättningar.
3. Miljöhållbarhet: Utvärdering av beläggningar och plätering
Nödvändigheten av plätering
Neodym innehåller en enorm mängd råjärn. Det är fortfarande mycket känsligt för snabb atmosfärisk oxidation. Utan yttre skydd kommer materialet att rosta, svälla och snabbt smula sönder. Den yttre beläggningen fungerar som en viktig strukturell nödvändighet. Det är aldrig bara ett valfritt estetiskt val. Du måste välja en skyddsbarriär som matchar din specifika driftsmiljö.
Jämför standardlösningar
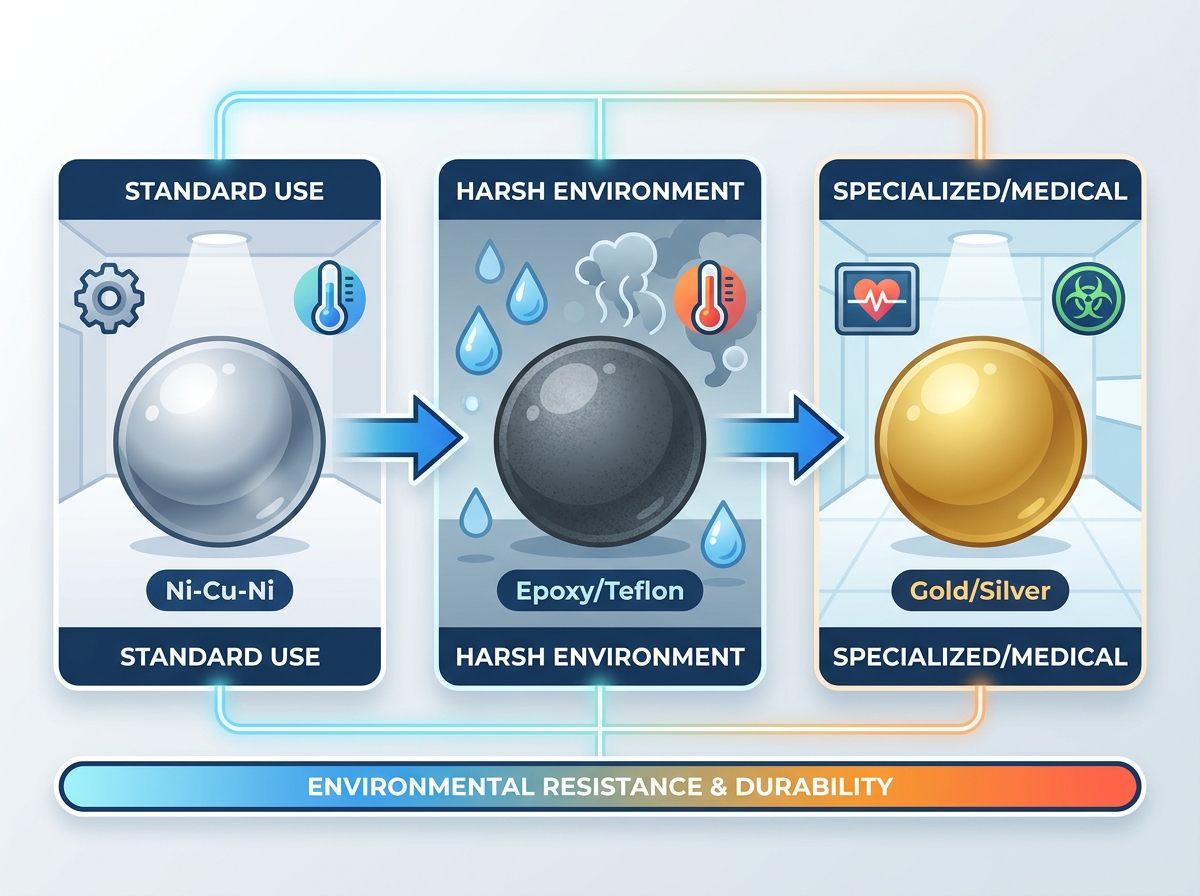
Tabell: Jämförelse av standardbeläggning för sfäriska magneter
| Beläggningstyp |
Primär fördel |
Idealisk |
applikationsnackdelar |
| Nickel-koppar-nickel (Ni-Cu-Ni) |
Utmärkt nötningsbeständighet, extremt slät. |
Allmän teknik, torrvalsningsfogar. |
Ej helt vattentät, innehåller nickelallergener. |
| Epoxi/Teflon |
Överlägsen kemikalie- och fuktblockering. |
Tuffa miljöer, vätskeexponering, medicinska verktyg. |
Ökar ytterdiametern, högre friktionsmotstånd. |
| Guld / Silver |
Hög biokompatibilitet, förstklassig estetik. |
Högklassiga smycken, specialiserad medicinsk utrustning. |
Mycket mjuk metall, benägen för snabbt mekaniskt slitage. |
Nickel-koppar-nickel är den obestridda industristandarden. Det ger ett robust trelagers försvar. Det ger också en anmärkningsvärt slät ytfinish. Denna slickhet gynnar rullande kinetiska applikationer perfekt. Epoxi- eller teflonbeläggningar tjänar helt olika miljöbehov. Vi rekommenderar dem starkt för hårda, frätande atmosfärer. De blockerar vätskeexponering effektivt och ger en lätt stötbuffert. Observera att polymerbeläggningar ökar ytterdiametern något. Du måste justera dina uttagstoleranser därefter. Guld- eller silverpläteringar hanterar nischade konsumentkrav. Tillverkare av medicintekniska produkter anger dem ofta för strikt biokompatibilitet. Men dessa ädelmetaller förblir ganska mjuka och slits bort under friktion.
Friktionsöverväganden
Kinetiska applikationer kräver noggrann, kontinuerlig friktionshantering. Den valda yttre beläggningen förändrar friktionskoefficienten dramatiskt. Nickel glider enkelt mot de flesta bearbetade metaller. Epoxi greppar omgivande ytor något mer, vilket kan orsaka rotationsmotstånd. Du måste testa den belagda sfären mot ditt specifika husmaterial. Denna fysiska testning säkerställer smidig aktivering under hela produktens förväntade livslängd.
4. Säkerhetsstandarder, efterlevnad och implementeringsrisker
Termisk nedbrytning (Curie-temperatur)
Värme förstör sällsynta jordartsmagnetiska fält permanent. Du löper en stor risk för irreversibel magnetisk förlust i heta miljöer. Neodym i standard N-serien bryts ned snabbt när temperaturen överstiger 80°C (176°F). När det väl har överhettats förbi sin gräns återfår materialet aldrig sin ursprungliga hållfasthet. Du måste utvärdera driftmiljöns absoluta maxtemperatur. Ange materialvarianter för hög temperatur vid behov. Betyg som slutar på M (100°C), H (120°C) eller SH (150°C) hanterar förhöjda temperaturer säkert. De offrar en del omgivande basstyrka för att uppnå denna viktiga termiska stabilitet.
Mekaniska sårbarheter
Vi måste ta itu med den hårda verkligheten med mekanisk flisning. Splittring utgör en stor operativ fara i kinetiska konstruktioner. Punkten för fysisk påverkan koncentreras helt och hållet på en liten böjd yta. Höghastighetskollisioner genererar enorma lokala stressfrakturer. Om två sfärer snäpper ihop snabbt över ett gap, spricker de ofta vid kollisionen. Du bör införliva dämpningsmekanismer i din design. Försök att begränsa det fysiska resavståndet för att förhindra kollisioner i hög hastighet. Innehåller ett strukturellt ljud Ball Magnet hjälper till att minska vissa risker, men hårda designgränser är mycket viktigare.
Regelefterlevnad
B2B- och B2C-varumärken står inför strikta juridiska krav globalt. Consumer Product Safety Commission (CPSC) tillämpar rigorösa bestämmelser. De övervakar noggrant små, kraftfulla magneter för sällsynta jordartsmetaller för att skydda barn. Du måste bedöma 'flödesindex' för dina valda komponenter. Denna matematiska metrik multiplicerar den magnetiska flödestätheten med polens yta. Konsumentapplikationer får aldrig bryta mot lagar om risk för förtäring. Om en sfär helt passar in i en standard testcylinder för små delar, kräver det extrem försiktighet. Dess flödesindex måste falla under det föreskrivna lagliga tröskelvärdet (vanligtvis 50 kG² mm²). Att misslyckas med denna viktiga efterlevnadskontroll resulterar i obligatoriska, kostsamma produktåterkallelser.
5. Kriterier för leverantörsutvärdering och shortlisting
Verifiera tekniska påståenden
Du måste validera exakt vad din materialleverantör lovar. Fråga alltid potentiella leverantörer om detaljerade avmagnetiseringskurvor. Ingenjörer hänvisar vanligtvis till dessa som BH-kurvor. De verifierar den angivna magnetiska kvaliteten och bevisar termisk stabilitet. En legitim tillverkare tillhandahåller gärna dessa testdata. Om de vägrar eller tvekar ska du omedelbart söka efter en annan partner.
Kvalitetssäkring i batchkörningar
Operativ konsekvens är mycket viktigare än toppprestanda. Du bör begära omfattande data om enhetlighet för batchbeläggning. Be att få se deras senaste saltspraytestresultat. Dessa tester pågår vanligtvis i 24 till 72 timmar. Detta bevisar att plätering tål miljöpåfrestningar utan blåsor. Kontrollera sedan om det finns strikt konsistens i magnetisk polaritetsinriktning. Varje enskild sfär måste bete sig identiskt när den släpps in i din automatiska monteringslinje.
Anpassad vs. Off-the-Shelf
Du står inför ett viktigt köpbeslut gällande storlek. Vi rekommenderar att du köper standardmåttstorlekar initialt för alla projekt. Populära diametrar som 5 mm eller 10 mm förblir lätt tillgängliga överallt. De håller kostnaderna för tidiga prototyper extremt låga. Verktyg anpassade, icke-standardiserade diametrar kräver betydande investeringar i förväg. Sträva bara efter anpassade storlekar för mycket egenutvecklade höljen. Gör detta endast när standardmåttstorlekar fysiskt inte kan passa dina designparametrar.
Åtgärder i nästa steg
Börja smått för att minimera din initiala ekonomiska risk. Beställ en mycket begränsad provsats först. Använd denna pilotsats för att testa den faktiska dragkraften fysiskt. Verifiera den snäva toleranspassningen i ditt bearbetade hölje. Bedöm den verkliga slaghållfastheten i den faktiska prototypmiljön. Genomför dessa rigorösa, verkliga tester innan du satsar kapital på fullskalig upphandling.
Slutsats
Du måste närma dig urvalsprocessen strategiskt för att undvika komponentfel. Starta ditt projekt med en tydlig, logisk utvärderingstratt.
- Definiera dina hårda dimensionsgränser först. Mät den exakta höljeshåligheten för att bestämma maximal diameter och nödvändiga toleranser.
- Upprätta regulatoriska begränsningar omedelbart. Beräkna det maximalt tillåtna flödesindexet om du designar konsumentvaror.
- Välj den lägsta funktionella magnetiska graden. Denna enkla strategi sparar betydande materialkostnader och minskar strukturell sprödhet.
- Specificera din skyddande beläggning noggrant. Basera detta val helt på förväntad miljöexponering och friktionskrav.
Framgångsrik upphandling är starkt beroende av mycket transparent leverantörskommunikation. Dela ditt exakta användningsfall, termiska gränser och kinetiska krav öppet. Dölj inte dina operativa utmaningar för tillverkaren. Tydlig teknisk dialog garanterar att du får en mycket optimerad komponent. Det förhindrar kostsamma monteringsfel på vägen och säkerställer en pålitlig slutprodukt.
FAQ
F: Kan jag bearbeta, borra eller skära en kulmagnet i neodym?
S: Nej. Bearbetning förstör den skyddande yttre beläggningen omedelbart. Detta utsätter råjärnet för snabb, destruktiv oxidation. Processen genererar även farligt, mycket brandfarligt metalldamm. Dessutom kommer den enorma värmen som genereras från borrning att permanent avmagnetisera materialet. All specifik dimensionering och formning måste ske på fabriken innan den slutliga magnetiseringen.
F: Varför är hållkraften hos en kulmagnet lägre än en skivmagnet med samma volym?
S: Den sfäriska formen skapar en mikroskopisk, singulär kontaktpunkt med plana parningsytor. Denna drastiska minskning av aktiv yta begränsar det magnetiska utbytet avsevärt. En skivmagnet använder hela sin plana yta för fastsättning. Sfären offrar rå statisk hållkraft för att få rundstrålande rotationsförmåga.
F: Hur mäter jag en sfärs magnetiska pol?
S: Vi rekommenderar att du använder en digital magnetisk polidentifierare för omedelbara, exakta avläsningar. Alternativt kan du använda en grundläggande fysisk kompass. Låt sfären naturligt anpassa sig efter kompassnålen. Du kan också placera den försiktigt nära en känd platt magnet för att observera vilka sidor som lockar eller stöter bort.