用途に適したボール磁石を選択する方法
ビュー: 0 著者: サイト編集者 公開時刻: 2026-11-13 起源: サイト
お問い合わせ
球形磁石の統合は、最新の製品設計にとって独特の工学的課題をもたらします。平らな合わせ面に高度に集中した接触点が形成されます。また、運動アセンブリに複雑な回転ダイナミクスも導入します。設計段階では、これらの特定の磁場の形状を慎重に管理する必要があります。正しいコンポーネントを選択することは、市場で入手可能な最も強力な磁気グレードを選択するだけではありません。厳密な物理的寸法公差に対して純粋な磁気出力のバランスを取る必要があります。エンジニアは、耐環境性と義務的な安全性コンプライアンスも考慮する必要があります。この包括的なガイドでは、堅牢な技術評価フレームワークを提供します。製品設計者、機械エンジニア、ハードウェア購入者は、運用要件に合わせて正確なコンポーネントを指定する方法を学びます。形状、グレード、メッキを完全に一致させる方法がわかります。この評価プロセスにより、部品の過剰設計を回避しながら、コストのかかる機械故障のリスクを最小限に抑えることができます。
重要なポイント
形状が性能を左右する: 球面形状により、磁場が小さな接触点に集中し、平面磁石と比較して全体的なせん断強度が低下しますが、全方向回転が可能になります。グレードと温度は密接に関連しています: より高いネオジムグレード (N52 など) は最大の強度を提供しますが、多くの場合、最大動作温度しきい値が犠牲になります。コーティングはオプションではありません。 ネオジムには鉄分が多く含まれているため、湿気、摩擦、または化学薬品へのアプリケーションの暴露に基づいて、特定のメッキ (Ni-Cu-Ni、エポキシ、金) が必要です。コンプライアンスは重要です。 消費者向けのアプリケーションでは、摂取の危険を防ぐために、磁石のサイズと引張力に関する厳しい規制制限を乗り越える必要があります。
1. アプリケーションのフレーミング: ボールマグネットが正しい選択となるのはどのような場合ですか?
問題の枠組み
球形の磁石は、従来のシリンダー、ディスク、ブロックとは根本的に異なります。フラットマグネットは鋼板との接触表面積を最大化します。信じられないほどのせん断抵抗を生み出し、巨大な静的引張力を誇ります。ただし、剛性が高く、静的なままです。球形の磁石は、アプリケーションではまったく異なる動作をします。これらは、単一の微細な点で平らな合わせ面に接触します。この形状により、全体的な保持力が自然に大幅に低下します。それでも、動的で移動するアプリケーションでは見事に優れています。磁気回路を壊すことなく、スムーズで多方向の動きを可能にします。静的なグリップ力よりも動的な動きやすさがはるかに重要な場合に選択します。
成功基準
実装が効果的に機能するかどうかはどうやってわかりますか?プロトタイピングの早い段階で明確な成功パラメーターを定義する必要があります。次の 3 つの主要な運用目標に照らして設計を評価することをお勧めします。
摩擦のない回転: 球体は、拘束や過度の摩耗なしに、機械加工されたソケット内でスムーズに回転する必要があります。正確なセンサーのトリガー: 外部センサーを確実に作動させるには、ローリング動作で一貫した磁束を供給する必要があります。見た目の美しさ: 消費者向けデバイスは、直感的にパチッとはまる、自動調整型で視覚的に完璧な固定方法を求めています。
一般的な技術的使用例
磁気ボールジョイント: 球体を利用して真の 360 度の関節運動を実現できます。これは、ロボット アーム、カメラ マウント、または柔軟な照明器具で完璧に機能します。磁石は回転ピボットと保持力の両方として同時に機能します。センサートリガー: 産業オートメーションは、これらの運動コンポーネントに大きく依存しています。ローリング機構を使用して、リミット スイッチのホール効果センサーをアクティブにすることができます。予測可能な軸方向磁場により、高精度の電気スイッチングが保証されます。精密な固定: ハイエンドの家庭用電化製品では、取り外し可能なコンポーネントに頻繁に使用されています。高級ジュエリーのクラスプもこのデザインから大きな恩恵を受けます。球状の形状により、毎回自動的に位置合わせして閉じることが保証されます。視覚的に不快な位置ずれを起こすことなく、簡単にスナップできます。
2. 主要な技術仕様: サイズ、グレード、フィールド方向
サイズと公差
直径は磁気の総体積を直接決定します。体積が大きくなると、保持力が大幅に高まります。体積は立方体で計算されるため、直径がわずかに増加すると磁気質量が大幅に拡大します。 4mm の球体から 5mm の球体に移行すると、物理的な体積はほぼ 2 倍になります。繊細な機械アセンブリに過度の負担をかけないように、この膨張を慎重に計算する必要があります。この段階では、製造公差が非常に重要になります。工業用の標準公差は±0.05mm程度にしっかりと収まっています。プレスフィットハウジングには正確な公差管理が必要です。精密に機械加工されたエンクロージャは、球体が少し大きすぎるとすぐに詰まります。
磁気グレードの選択 (N35 対 N52)
エンジニアは、重大な構造上のトレードオフに直面することがよくあります。最大の磁力と固有の材料の脆さのバランスを取る必要があります。 N52 グレードは、現在市販されている中で最も高い引張力を提供します。ただし、ネオジムのグレードが高くなると、材料の脆弱性が大幅に増加します。自動的に N52 をデフォルトに設定しないことを強くお勧めします。標準の N35 グレードが保有要件を満たしている場合は、それを使用してください。低グレードのものは、運動衝撃に対して構造的にはるかに安定していることが証明されています。また、大規模な生産運用に対して、はるかにコスト効率の高いソリューションも提供します。を統合するとき、 ボールマグネットを
磁化方向
磁場がどのように流れるかを正確に理解する必要があります。ほぼすべての球形磁石は軸方向に磁化されています。磁軸は中心直径を完全に真っ直ぐに通過します。この向きにより、地球と同じように、反対側の端に明確な N 極と S 極が作成されます。それは球がどのように連鎖するかを正確に決定します。極と極を接続すると完全な直線を形成します。この軸方向の向きによって、機械ハウジング内で自動的に位置合わせする方法も決まります。 CAD 設計段階の早い段階で、この極性の動作を考慮する必要があります。極性を無視すると、ジョイントの反発やアセンブリの失敗につながります。
3. 耐環境性:塗装・メッキの評価
メッキの必要性
ネオジムには大量の未加工の鉄が含まれています。急速な大気酸化の影響を非常に受けやすいままです。外部から保護しないと、材料は錆び、膨張し、すぐに崩れてしまいます。外側のコーティングは、重要な構造上の必要性として機能します。それは決して単なる美的な選択ではありません。特定の動作環境に適合する保護バリアを選択する必要があります。
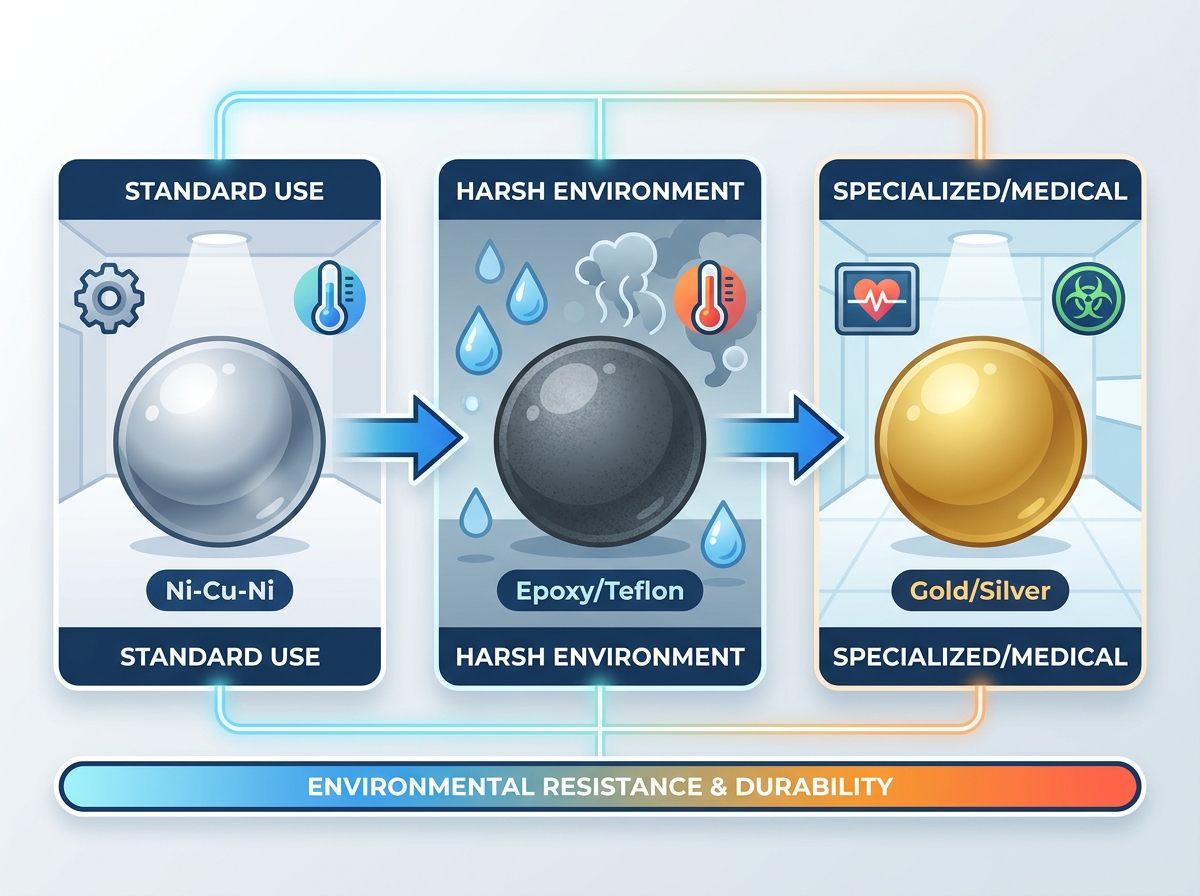
標準ソリューションの比較
表: 球形磁石の標準コーティングの比較
コーティングの種類
主な利点
理想的な用途
欠点
ニッケル-銅-ニッケル (Ni-Cu-Ni)
耐摩耗性に優れ、非常に滑らかです。
一般エンジニアリング、乾式ローリングジョイント。
完全防水ではありません。ニッケルアレルゲンが含まれています。
エポキシ/テフロン
優れた化学薬品および湿気の遮断性。
過酷な環境、液体への暴露、医療器具。
外径が大きくなり、摩擦抵抗が大きくなります。
ゴールド / シルバー
高い生体適合性、優れた美観。
高級ジュエリー、特殊な医療機器。
非常に柔らかい金属で、急速な機械的摩耗が起こりやすい。
ニッケル-銅-ニッケルは誰もが認める業界標準です。堅牢な三層防御を実現します。また、非常に滑らかな表面仕上げが得られます。この滑らかさは、ローリング運動アプリケーションに最適な利点をもたらします。エポキシまたはテフロン コーティングは、まったく異なる環境ニーズに対応します。過酷な腐食性雰囲気にはこれらを強くお勧めします。液体への暴露を効果的にブロックし、わずかな衝撃緩衝を提供します。ポリマーコーティングにより外径がわずかに大きくなることに注意してください。それに応じてソケットの公差を調整する必要があります。金または銀のメッキは、ニッチな消費者の要求に対応します。医療機器メーカーは、厳密な生体適合性のためにそれらを指定することがよくあります。ただし、これらの貴金属は依然として非常に柔らかいため、摩擦により摩耗してしまいます。
摩擦に関する考慮事項
動的アプリケーションでは、慎重かつ継続的な摩擦管理が必要です。選択された外側コーティングにより、摩擦係数が劇的に変化します。ニッケルは、ほとんどの機械加工された金属に対して簡単に滑ります。エポキシは周囲の表面をわずかに強くグリップするため、回転抵抗が発生する可能性があります。コーティングされた球体を特定のハウジング材料に対してテストする必要があります。この物理的テストにより、製品の予想寿命全体にわたってスムーズな作動が保証されます。
4. 安全基準、コンプライアンス、および実装のリスク
熱劣化(キュリー温度)
熱は希土類の磁場を永久に破壊します。高温環境では不可逆的な磁気損失が発生する重大なリスクに直面します。標準の N シリーズ ネオジムは、温度が 80°C (176°F) を超えると急速に劣化します。限界を超えて過熱すると、材料は元の保持強度を取り戻すことはできません。動作環境の絶対最大温度を評価する必要があります。必要に応じて、高温材料のバリエーションを指定します。 M (100°C)、H (120°C)、または SH (150°C) で終わるグレードは、高温でも安全に処理できます。この重要な熱安定性を達成するために、基本的な周囲強度をある程度犠牲にします。
機械的脆弱性
私たちは機械的チッピングの厳しい現実に対処しなければなりません。粉砕は、動力学設計における主要な運用上の危険を表します。物理的な衝撃点は、小さな曲面に完全に集中します。高速衝突では、局所的に膨大な応力破壊が発生します。 2 つの球体がギャップを越えて素早く結合すると、衝突時に頻繁に破壊されます。設計内に減衰機構を組み込む必要があります。高速衝突を防ぐために、物理的な移動距離を制限するようにしてください。構造的に健全な構造を組み込む ボールマグネットは
規制の遵守
B2B および B2C ブランドは、世界中で厳しい法的要件に直面しています。消費者製品安全委員会 (CPSC) は厳格な規制を施行しています。彼らは子供たちを守るために、小型の強力な希土類磁石を注意深く監視しています。選択したコンポーネントの「流束指数」を評価する必要があります。この数学的指標は、磁束密度と極の表面積を掛け合わせたものです。消費者向けアプリケーションは、摂取危険に関する法律に決して違反してはなりません。球体が標準的な小型部品テストシリンダーの内側に完全に収まる場合は、細心の注意が必要です。その磁束指数は、義務付けられた法的閾値 (通常は 50 kG² mm²) を下回らなければなりません。この重要なコンプライアンスチェックに合格しないと、義務的かつ高額な製品リコールが発生します。
5. サプライヤーの評価と候補リストの基準
技術的主張の検証
材料サプライヤーが約束した内容を正確に検証する必要があります。常に潜在的なサプライヤーに詳細な減磁曲線を問い合わせてください。エンジニアは通常、これらを BH カーブと呼びます。これらは、記載されている磁気グレードを検証し、熱安定性を証明します。正規のメーカーは、このテストデータを喜んで提供します。彼らが拒否したり躊躇したりした場合は、すぐに別のパートナーを探す必要があります。
バッチ実行における品質保証
運用の一貫性は、ピーク時のパフォーマンスよりもはるかに重要です。バッチコーティングの均一性に関する包括的なデータを要求する必要があります。最近の塩水噴霧試験の結果を聞いてください。これらのテストは通常 24 ~ 72 時間実行されます。これは、めっきが膨れを起こすことなく環境ストレスに耐えられることを証明しています。次に、磁極の調整が厳密に一致しているかどうかを確認します。自動組立ラインに投入されたとき、すべての球体が同じように動作する必要があります。
カスタム vs. 既製
サイズに関して重要な購入決定を迫られています。最初はすべてのプロジェクトに対して標準のメトリック サイズを購入することをお勧めします。 5mm や 10mm などの一般的な直径は、どこでも簡単に入手できます。初期のプロトタイピングのコストを非常に低く抑えます。カスタムの非標準直径のツールを作成するには、多額の先行投資が必要です。独自性の高いハウジングのカスタム サイズのみを追求します。これは、標準のメトリック サイズが物理的に設計パラメータに適合しない場合にのみ実行してください。
次のステップのアクション
初期の経済的リスクを最小限に抑えるために、小規模から始めてください。まず、非常に限定されたサンプル バッチを注文してください。このパイロット バッチを使用して、実際の引っ張り力を物理的にテストします。機械加工されたハウジング内での公差が厳密に適合していることを確認します。実際の試作環境で真の耐衝撃性を評価します。本格的な調達に資本を投入する前に、これらの厳格な実際のテストを完了してください。
結論
コンポーネントの障害を回避するには、選択プロセスに戦略的に取り組む必要があります。明確で論理的な評価ファネルを使用してプロジェクトを開始します。
最初にハード寸法制限を定義します。ハウジングのキャビティを正確に測定して、最大直径と必要な公差を決定します。
規制上の制約を直ちに確立します。消費者向け商品を設計する場合は、最大許容流束指数を計算します。
機能的に最も低い磁気グレードを選択してください。このシンプルな戦略により、材料コストが大幅に節約され、構造の脆弱性が軽減されます。
保護コーティングを慎重に指定してください。この選択は、予想される環境への曝露と摩擦の要件に完全に基づいて行われます。
調達を成功させるには、透明性の高いサプライヤーとのコミュニケーションに大きく依存します。正確な使用例、熱制限、運動要件をオープンに共有してください。運用上の課題を製造元に隠さないでください。明確な技術対話により、高度に最適化されたコンポーネントを確実に入手できます。これにより、将来的にコストがかかる組み立ての失敗が防止され、信頼性の高い最終製品が保証されます。
よくある質問
Q: ネオジム ボール磁石を機械加工、穴あけ、切断することはできますか?
A: いいえ。機械加工により外側の保護コーティングが直ちに破壊されます。これにより、未加工の鉄が急速で破壊的な酸化にさらされます。このプロセスでは、危険で可燃性の高い金属粉塵も生成されます。さらに、穴あけによって発生する膨大な熱により、材料は永久に消磁されてしまいます。特定のサイズと形状はすべて、最終的な磁化の前に工場で行う必要があります。
Q: ボールマグネットは同じ体積のディスクマグネットに比べて保持力が低いのはなぜですか?
A: 球形の形状により、平らな合わせ面との微細な特異な接触点が形成されます。この活性表面積の大幅な減少により、磁気交換が大幅に制限されます。ディスクマグネットは、その平面全体を利用して取り付けます。球体は生の静的保持力を犠牲にして全方向回転能力を獲得します。
Q: 球の磁極を測定するにはどうすればよいですか?
A: 瞬時に正確な読み取りを行うには、デジタル磁極識別器を使用することをお勧めします。あるいは、基本的な物理コンパスを使用することもできます。球体がコンパスの針と自然に揃うようにします。また、既知の平らな磁石の近くにそっと置いて、どの面が引き付けられるか反発するかを観察することもできます。