Sfääriliste magnetite integreerimine esitab kaasaegse tootekujunduse jaoks ainulaadsed inseneriprobleemid. Need loovad väga kontsentreeritud kokkupuutepunkti tasastel paarituspindadel. Samuti tutvustavad nad kineetilistes sõlmedes keerulist veeremise dünaamikat. Neid spetsiifilisi magnetvälja kujundeid tuleb projekteerimisetapis hoolikalt hallata. Õige komponendi valimine ületab lihtsalt turul saadaoleva tugevaima magnetiklassi valimise. Peate tasakaalustama puhta magnetväljundi rangete füüsiliste mõõtmete tolerantside vahel. Insenerid peavad arvestama ka keskkonnakindluse ja kohustusliku ohutusnõuetega. Selles põhjalikus juhendis pakume tugevat tehnilist hindamisraamistikku. Tootedisainerid, mehaanikainsenerid ja riistvaraostjad õpivad oma töönõuete jaoks täpseid komponente määrama. Saate teada, kuidas geomeetriat, sorti ja plaati ideaalselt sobitada. See hindamisprotsess tagab, et väldite osade üleprojekteerimist, minimeerides samal ajal kulukate mehaaniliste rikete riski.
Võtmed kaasavõtmiseks
- Geomeetria määrab jõudluse: sfääriline kuju fokuseerib magnetvälja väikesesse kokkupuutepunkti, vähendades üldist nihketugevust võrreldes lamedapinnaliste magnetitega, kuid võimaldades igasuunalist pöörlemist.
- Klass ja temperatuur käivad käsikäes: Kõrgemad neodüümiklassid (nt N52) pakuvad maksimaalset tugevust, kuid ohverdavad sageli maksimaalse töötemperatuuri läve.
- Pinnakatted ei ole valikulised: neodüümi suure rauasisalduse tõttu on vaja spetsiaalseid katteid (Ni-Cu-Ni, epoksü, kuld), mis põhinevad rakenduse kokkupuutel niiskuse, hõõrdumise või kemikaalidega.
- Nõuetele vastavus on kriitiline: tarbijatele suunatud rakendused peavad järgima rangeid regulatiivseid piiranguid magneti suuruse ja tõmbejõu osas, et vältida allaneelamise ohtu.
1. Rakenduse raamimine: millal on kuulmagnet õige valik?
Probleem raamimisel
Sfäärilised magnetid eristuvad põhimõtteliselt traditsioonilistest silindritest, ketastest või plokkidest. Lamedad magnetid suurendavad pinna kontakti terasplaatidega. Need tekitavad uskumatut nihkekindlust ja avaldavad tohutut staatilist tõmbejõudu. Siiski on need väga jäigad ja staatilised. Sfäärilised magnetid käituvad rakenduses täiesti erinevalt. Nad puudutavad tasaseid pindu ühes mikroskoopilises punktis. See geomeetria vähendab loomulikult oluliselt nende üldist hoidejõudu. Ometi paistavad nad suurepäraselt dünaamilistes, liikuvates rakendustes silma. Need võimaldavad sujuvat mitmesuunalist liikumist ilma magnetahelat katkestamata. Valite need siis, kui dünaamiline liikuvus on palju olulisem kui puhas staatiline haare.
Edu kriteeriumid
Kuidas teada saada, kas teie rakendamine toimib tõhusalt? Prototüüpimise alguses peate määratlema selged eduparameetrid. Soovitame hinnata oma disaini kolme peamise tegevuseesmärgi alusel:
- Hõõrdumiseta pöörlemine: kera peab oma töödeldud pesa sees sujuvalt pöörlema, ilma kinnijäämise või liigse kulumiseta.
- Täpne anduri käivitamine: väliste andurite usaldusväärseks aktiveerimiseks peab veeremine andma ühtlase magnetvoo.
- Esteetiline sulgemine: tarbijaseadmed nõuavad isejoonduvat, visuaalselt veatut kinnitusmeetodit, mis klõpsab intuitiivselt kokku.
Levinud tehnilised kasutusjuhtumid
- Magnetilised kuulliigendid: kera saate kasutada tõelise 360-kraadise liigenduse jaoks. See töötab suurepäraselt robotkäte, kaamerakinnituste või paindlike valgustusseadmetega. Magnet toimib samaaegselt nii pöörleva pöördetapi kui ka kinnitusjõuna.
- Andurite käivitajad: Tööstusautomaatika sõltub suuresti nendest kineetilistest komponentidest. Halli efekti andurite aktiveerimiseks piirlülitites saate kasutada veeremehaanikat. Ettenähtav aksiaalne magnetväli tagab ülitäpse elektrilülituse.
- Täppiskinnitus: tipptasemel olmeelektroonika kasutab neid sageli eemaldatavate komponentide jaoks. Ka esmaklassilised ehteklambrid saavad sellest disainist tohutult kasu. Sfääriline kuju tagab iseseaduva sulgemise iga kord. See klõpsab vaevata kokku ilma ebamugavate visuaalsete kõrvalekalleteta.
2. Tehnilised põhispetsifikatsioonid: suurus, klass ja suund
Suurused ja tolerantsid
Läbimõõt dikteerib otseselt magnetilise kogumahu. Suurem maht tekitab oluliselt tugevama hoidejõu. Kuna maht arvutatakse kuubikujuliselt, laiendab väike läbimõõdu suurenemine magnetmassi drastiliselt. 4 mm sfäärilt 5 mm sfäärile liikumine suurendab füüsilist helitugevust peaaegu kaks korda. Peate selle laienduse hoolikalt arvutama, et vältida õrnade mehaaniliste sõlmede ülekoormust. Tootmise tolerantsid on selles etapis tohutult olulised. Standardsed tööstuslikud tolerantsid jäävad kindlalt umbes ±0,05 mm. Press-fit korpuste jaoks on vaja täpset tolerantsi kontrolli. Täppistöötlusega karbid kiiluvad kohe kinni, kui kera saabub veidi ülemõõdulisena.
Magnetklassi valimine (N35 vs. N52)
Insenerid seisavad sageli silmitsi kriitilise struktuurilise kompromissiga. Peate tasakaalustama maksimaalse magnettugevuse materjalile omase rabedusega. N52 klass pakub suurimat tõmbejõudu, mis tänapäeval müügil on. Kõrgemad neodüümiklassid suurendavad aga materjali haprust drastiliselt. Soovitame tungivalt mitte lubada N52 vaikimisi automaatselt. Kui standardne klass N35 vastab teie hoidmisnõuetele, kasutage seda. Madalamad klassid osutuvad kineetilise mõju korral struktuurselt palju stabiilsemaks. Nad pakuvad ka palju kuluefektiivsemat lahendust suuremahuliste tootmistsüklite jaoks. Integreerimisel a Kuulmagnetiga tugeva löögiga liigendisse, N35 valimine hoiab ära katastroofilise lõhestumise.
Magnetiseerimise suund
Peate täpselt mõistma, kuidas magnetväli voolab. Peaaegu kõik sfäärilised magnetid on magnetiseeritud aksiaalselt. Magnettelg jookseb ideaalselt otse läbi keskmise läbimõõdu. See orientatsioon loob sarnaselt Maale erineva põhja- ja lõunapooluse vastasotstes. See määrab täpselt, kuidas sfäärid omavahel ahelduvad. Need moodustavad täiesti sirged jooned, kui need on omavahel ühendatud. See aksiaalne orientatsioon määrab ka nende automaatse joondamise mehaanilistes korpustes. Peate selle polaarse käitumisega CAD-i kavandamise etapis varakult arvestama. Polaarsuse eiramine põhjustab liigeste tõrjumist ja sõlmede ebaõnnestumist.
3. Keskkonnavastupidavus: pinnakatete ja plaadistuse hindamine
Plaadimise vajadus
Neodüüm sisaldab tohutul hulgal toorrauda. See on endiselt väga vastuvõtlik kiirele atmosfääri oksüdatsioonile. Ilma välise kaitseta materjal roostetab, paisub ja mureneb kiiresti. Väliskate toimib olulise struktuurilise vajadusena. See pole kunagi lihtsalt valikuline esteetiline valik. Peate valima teie konkreetsele töökeskkonnale vastava kaitsebarjääri.
Standardlahenduste võrdlemine
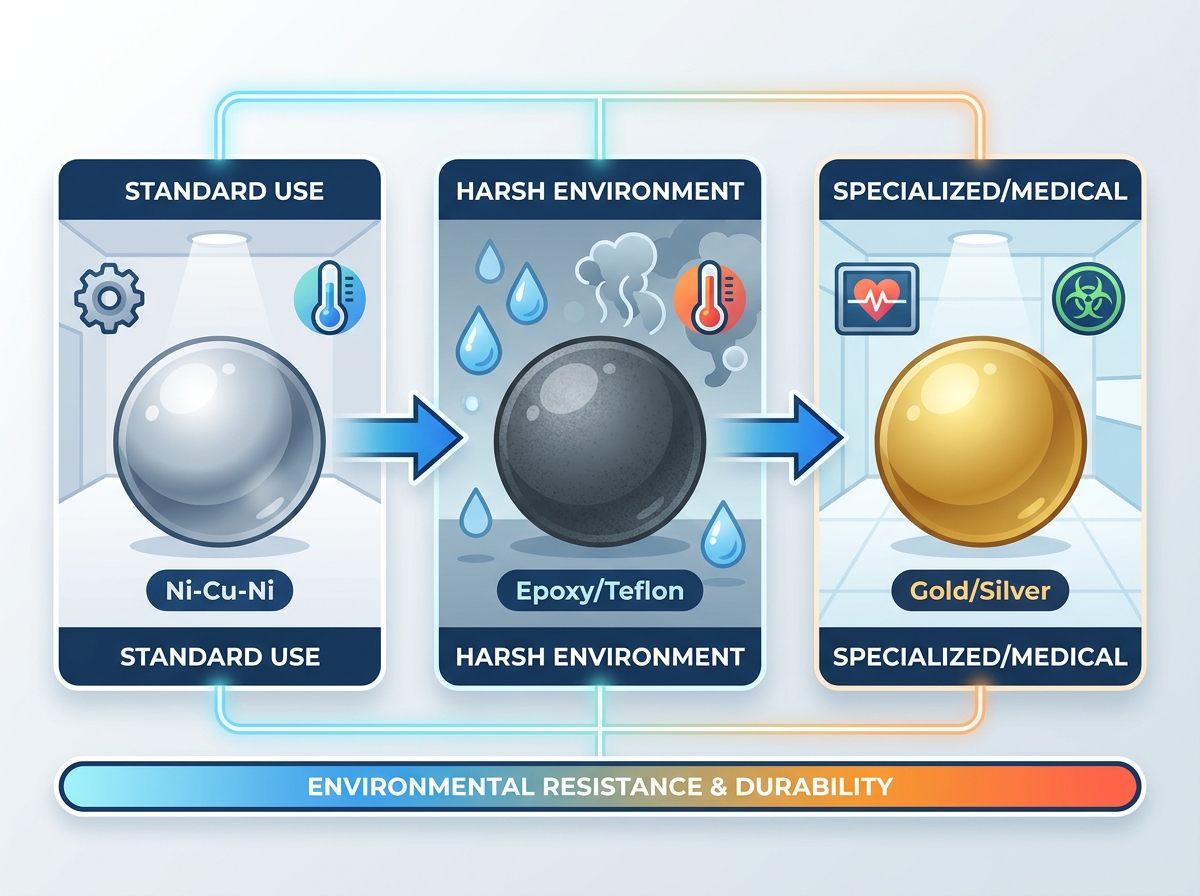
Tabel: Sfääriliste magnetite standardkatte võrdlus
| Kattetüüp |
Peamine eelis |
Ideaalne kasutusala |
puudused |
| Nikkel-vask-nikkel (Ni-Cu-Ni) |
Suurepärane kulumiskindlus, äärmiselt sile. |
Üldehitus, kuivvaltsvuugid. |
Ei ole täielikult veekindel, sisaldab nikli allergeene. |
| Epoksiid / teflon |
Suurepärane keemiline ja niiskuse blokeerimine. |
Karmid keskkonnad, kokkupuude vedelikuga, meditsiinilised tööriistad. |
Suurendab välisläbimõõtu, suurem hõõrdetakistus. |
| Kuld / hõbe |
Kõrge biosobivus, esmaklassiline esteetika. |
Kõrgekvaliteedilised ehted, spetsiaalsed meditsiiniseadmed. |
Väga pehme metall, mis on altid kiirele mehaanilisele kulumisele. |
Nikkel-vask-nikkel on tööstuse vaieldamatu standard. See pakub tugevat kolmekihilist kaitset. See annab ka märkimisväärselt sileda pinnaviimistluse. See libedus tuleb suurepäraselt kasu veeremise kineetiliste rakenduste jaoks. Epoksiid- või teflonkatted teenivad täiesti erinevaid keskkonnavajadusi. Soovitame neid tugevalt karmi, söövitava keskkonna jaoks. Need blokeerivad tõhusalt vedeliku kokkupuudet ja pakuvad kerget põrutuspuhvrit. Pange tähele, et polümeerkatted suurendavad veidi välisläbimõõtu. Peate oma pistikupesade tolerantsid vastavalt kohandama. Kuld- või hõbekatted vastavad tarbijate nišinõuetele. Meditsiiniseadmete tootjad määravad need sageli range biosobivuse tagamiseks. Need väärismetallid jäävad aga üsna pehmeks ja kuluvad hõõrdumisel ära.
Hõõrdumise kaalutlused
Kineetilised rakendused nõuavad hoolikat ja pidevat hõõrdumise juhtimist. Valitud väliskate muudab hõõrdetegurit dramaatiliselt. Nikkel libiseb vaevata vastu enamikku töödeldud metalle. Epoksiid haardub ümbritsevatest pindadest veidi rohkem, põhjustades potentsiaalselt pöörlevat takistust. Peate katsetama kaetud kera oma konkreetse korpuse materjaliga. See füüsiline testimine tagab sujuva käivitamise kogu toote eeldatava eluea jooksul.
4. Ohutusstandardid, vastavus ja rakendamise riskid
Termiline lagunemine (Curie temperatuur)
Kuumus hävitab haruldaste muldmetallide magnetväljad jäädavalt. Teil on kuumas keskkonnas tõsine pöördumatu magnetkao oht. Standardne N-seeria neodüüm laguneb kiiresti, kui temperatuur ületab 80 °C (176 °F). Kui materjal on üle oma piiri ülekuumenenud, ei taasta materjal kunagi oma esialgset pidamistugevust. Peate hindama töökeskkonna absoluutset maksimaalset temperatuuri. Vajadusel täpsustage kõrge temperatuuriga materjali variandid. M-ga (100 °C), H (120 °C) või SH-ga (150 °C) lõppevad klassid taluvad kõrgendatud temperatuuri ohutult. Selle olulise termilise stabiilsuse saavutamiseks ohverdavad nad mõningast baastugevust.
Mehaanilised haavatavused
Peame käsitlema mehaanilise hakkimise karmi tegelikkust. Purunemine kujutab endast suurt tööohtu kineetilistes konstruktsioonides. Füüsilise löögi punkt keskendub täielikult väikesele kõverale pinnale. Suure kiirusega kokkupõrked tekitavad tohutuid lokaalseid pingemurde. Kui kaks sfääri klõpsavad kiiresti üle pilu, purunevad need kokkupõrkel sageli. Peaksite oma disaini sisse lülitama summutusmehhanismid. Püüdke piirata füüsilist läbisõidukaugust, et vältida kiireid kokkupõrkeid. Sisaldab struktuurselt usaldusväärset Kuulmagnet aitab mõningaid riske maandada, kuid rasked disainipiirangud on palju olulisemad.
Vastavus eeskirjadele
B2B ja B2C kaubamärgid seisavad ülemaailmselt silmitsi rangete juriidiliste nõuetega. Tarbetoodete ohutuse komisjon (CPSC) jõustab ranged eeskirjad. Nad jälgivad hoolikalt väikeseid suure võimsusega haruldaste muldmetallide magneteid, et kaitsta lapsi. Peate hindama valitud komponentide 'vooindeksit'. See matemaatiline mõõdik korrutab magnetvoo tiheduse pooluse pindalaga. Tarbijarakendused ei tohi kunagi rikkuda allaneelamise ohu seadusi. Kui kera mahub täielikult standardse väikeste osade katsesilindri sisse, nõuab see äärmist ettevaatust. Selle vooindeks peab langema alla kohustusliku seadusliku läve (tavaliselt 50 kG² mm²). Selle olulise vastavuskontrolli ebaõnnestumine toob kaasa kohustuslike ja kulukate toodete tagasivõtmise.
5. Tarnija hindamis- ja valikukriteeriumid
Tehniliste väidete kontrollimine
Peate täpselt kinnitama, mida teie materjalitarnija lubab. Küsige alati potentsiaalsetelt tarnijatelt üksikasjalikke demagnetiseerimiskõveraid. Insenerid nimetavad neid tavaliselt BH-kõverateks. Nad kontrollivad märgitud magnetilist klassi ja tõestavad termilist stabiilsust. Õiguspärane tootja edastab need katseandmed hea meelega. Kui nad keelduvad või kõhklevad, peaksite kohe otsima teise partneri.
Kvaliteedi tagamine partiide käitamisel
Töö järjepidevus loeb palju rohkem kui tippjõudlus. Peaksite taotlema põhjalikke andmeid partii katte ühtluse kohta. Küsige nende hiljutisi soolapihustustestide tulemusi. Need testid kestavad tavaliselt 24–72 tundi. See tõestab, et plaat peab vastu keskkonnamõjudele ilma villide tekketa. Järgmisena kontrollige magnetilise polaarsuse joondamise ranget järjepidevust. Iga sfäär peab teie automatiseeritud koosteliinile kukkudes käituma identselt.
Kohandatud vs. valmis riiulid
Teie ees on oluline ostuotsus seoses suuruse määramisega. Soovitame osta kõigi projektide jaoks algselt standardsed mõõdikud. Populaarsed läbimõõdud, nagu 5 mm või 10 mm, on kõikjal saadaval. Nad hoiavad varajase prototüüpimise kulud äärmiselt madalad. Kohandatud, mittestandardsete läbimõõtude tööriistad nõuavad märkimisväärseid esialgseid investeeringuid. Otsige kohandatud suurusi ainult väga patenteeritud korpuste jaoks. Tehke seda ainult siis, kui standardsed mõõdikud ei sobi füüsiliselt teie disainiparameetritega.
Järgmised toimingud
Alustage väikesest, et minimeerida oma esialgset finantsriski. Tellige esmalt väga piiratud näidispartii. Kasutage seda proovipartii tegeliku tõmbejõu füüsiliseks testimiseks. Kontrollige, kas teie töödeldud korpuses on tihe tolerants. Hinnake tegelikku löögikindlust tegelikus prototüüpimiskeskkonnas. Täitke need ranged reaalse maailma testid enne, kui panustate kapitali täismahuliste hangete jaoks.
Järeldus
Komponentide rikke vältimiseks peate valikuprotsessile lähenema strateegiliselt. Alustage oma projekti selge ja loogilise hindamislehtriga.
- Esmalt määrake kindlaks oma kõvad mõõtmete piirid. Maksimaalse läbimõõdu ja nõutavate tolerantside määramiseks mõõtke täpne korpuse õõnsus.
- Kehtestage viivitamatult regulatiivsed piirangud. Tarbijale suunatud kaupade kujundamisel arvutage maksimaalne lubatud voo indeks.
- Valige madalaim funktsionaalne magnetklass. See lihtne strateegia säästab olulisi materjalikulusid ja vähendab konstruktsiooni haprust.
- Määrake hoolikalt oma kaitsekate. Lähtuge selle valiku tegemisel täielikult eeldatavatest keskkonnamõjudest ja hõõrdumisnõuetest.
Edukad hanked sõltuvad suuresti läbipaistvast tarnijakommunikatsioonist. Jagage avalikult oma täpset kasutusjuhtumit, soojuspiiranguid ja kineetilisi nõudeid. Ärge varjake oma tööprobleeme tootja eest. Selge tehniline dialoog tagab teile väga optimeeritud komponendi. See hoiab ära kulukaid koostetõrkeid ja tagab usaldusväärse lõpptoote.
KKK
K: Kas ma saan neodüümi kuulmagnetit töödelda, puurida või lõigata?
V: Ei. Töötlemine hävitab kaitsva väliskatte kohe. See avaldab toorraua kiirele hävitavale oksüdatsioonile. Protsess tekitab ka ohtlikku, väga tuleohtlikku metallitolmu. Lisaks demagnetiseerib puurimisel tekkiv tohutu soojus materjali jäädavalt. Kõik konkreetsed suurused ja vormimised peavad toimuma tehases enne lõplikku magnetiseerimist.
K: Miks on kuulmagneti hoidejõud väiksem kui sama mahuga ketasmagnetil?
V: Sfääriline kuju loob mikroskoopilise, ainulaadse kokkupuutepunkti lamedate paarituspindadega. See aktiivse pinna drastiline vähenemine piirab oluliselt magnetvahetust. Ketasmagnet kasutab kinnitamiseks kogu oma tasapinnalist külge. Kera ohverdab töötlemata staatilise hoidejõu, et omandada kõiksuunalised pöörlemisvõimalused.
K: Kuidas ma saan mõõta kera magnetpoolust?
V: Kiireks ja täpseks lugemiseks soovitame kasutada digitaalset magnetpooluse identifikaatorit. Teise võimalusena võite kasutada tavalist füüsilist kompassi. Laske keral loomulikult joonduda kompassinõelaga. Samuti võite asetada selle õrnalt teadaoleva tasapinnalise magneti lähedusse, et jälgida, millised küljed tõmbavad või tõrjuvad.