Die Integration sphärischer Magnete stellt einzigartige technische Herausforderungen für das moderne Produktdesign dar. Sie erzeugen einen hochkonzentrierten Kontaktpunkt auf ebenen Passflächen. Sie führen auch komplexe Rolldynamiken in kinetische Baugruppen ein. Sie müssen diese spezifischen Magnetfeldformen während der Entwurfsphase sorgfältig verwalten. Die Auswahl der richtigen Komponente geht weit über die einfache Auswahl der stärksten magnetischen Qualität hinaus, die auf dem Markt erhältlich ist. Sie müssen die rein magnetische Leistung gegen strenge physikalische Maßtoleranzen abwägen. Ingenieure müssen auch den Widerstand gegen Umwelteinflüsse und die Einhaltung zwingender Sicherheitsvorschriften berücksichtigen. In diesem umfassenden Leitfaden stellen wir einen robusten Rahmen für die technische Bewertung bereit. Produktdesigner, Maschinenbauingenieure und Hardwareeinkäufer lernen, genaue Komponenten für ihre betrieblichen Anforderungen zu spezifizieren. Sie erfahren, wie Sie Geometrie, Güte und Beschichtung perfekt aufeinander abstimmen. Dieser Bewertungsprozess stellt sicher, dass Sie Teile überdimensionieren und gleichzeitig das Risiko kostspieliger mechanischer Ausfälle minimieren.
Wichtige Erkenntnisse
- Die Geometrie bestimmt die Leistung: Die Kugelform fokussiert das Magnetfeld auf einen kleinen Kontaktpunkt, wodurch die Gesamtscherfestigkeit im Vergleich zu Magneten mit flacher Oberfläche verringert wird, aber eine Drehung in alle Richtungen ermöglicht wird.
- Qualität und Temperatur gehen Hand in Hand: Höhere Neodymqualitäten (z. B. N52) bieten maximale Festigkeit, opfern jedoch häufig die maximalen Betriebstemperaturschwellen.
- Beschichtungen sind nicht optional: Aufgrund des hohen Eisengehalts in Neodym sind spezielle Beschichtungen (Ni-Cu-Ni, Epoxidharz, Gold) erforderlich, je nachdem, wie die Anwendung Feuchtigkeit, Reibung oder Chemikalien ausgesetzt ist.
- Compliance ist von entscheidender Bedeutung: Anwendungen für Verbraucher müssen strenge gesetzliche Grenzwerte hinsichtlich Magnetgröße und Zugkraft einhalten, um Gefahren durch Verschlucken vorzubeugen.
1. Anwendungsrahmen: Wann ist ein Kugelmagnet die richtige Wahl?
Problemstellung
Kugelmagnete unterscheiden sich grundlegend von herkömmlichen Zylindern, Scheiben oder Blöcken. Flache Magnete maximieren den Oberflächenkontakt mit Stahlplatten. Sie erzeugen eine unglaubliche Scherfestigkeit und verfügen über enorme statische Zugkräfte. Sie bleiben jedoch sehr steif und statisch. Kugelmagnete verhalten sich in der Anwendung völlig anders. Sie berühren flache Passflächen an einem einzigen mikroskopischen Punkt. Diese Geometrie reduziert natürlich ihre Gesamthaltekraft erheblich. Dennoch überzeugen sie hervorragend bei dynamischen, bewegten Anwendungen. Sie ermöglichen eine reibungslose, multidirektionale Bewegung, ohne den Magnetkreis zu unterbrechen. Sie entscheiden sich für sie, wenn dynamische Mobilität weitaus wichtiger ist als reiner statischer Halt.
Erfolgskriterien
Woher wissen Sie, ob Ihre Implementierung effektiv funktioniert? Sie müssen bereits früh im Prototyping klare Erfolgsparameter definieren. Wir empfehlen, Ihren Entwurf anhand von drei primären Betriebszielen zu bewerten:
- Reibungslose Drehung: Die Kugel muss sich reibungslos in ihrer bearbeiteten Fassung drehen, ohne zu klemmen oder übermäßigen Verschleiß zu verursachen.
- Präzise Sensorauslösung: Der Rollvorgang muss einen gleichmäßigen Magnetfluss liefern, um externe Sensoren zuverlässig zu aktivieren.
- Ästhetischer Verschluss: Verbrauchergeräte erfordern eine selbstausrichtende, optisch einwandfreie Befestigungsmethode, die intuitiv einrastet.
Häufige technische Anwendungsfälle
- Magnetische Kugelgelenke: Sie können die Kugel für eine echte 360-Grad-Beweglichkeit nutzen. Dies funktioniert perfekt in Roboterarmen, Kamerahalterungen oder flexiblen Beleuchtungskörpern. Der Magnet fungiert gleichzeitig als Drehpunkt und Haltekraft.
- Sensorauslöser: Die industrielle Automatisierung ist stark auf diese kinetischen Komponenten angewiesen. Mithilfe der Rollmechanik können Sie Hall-Effekt-Sensoren in Endschaltern aktivieren. Das vorhersagbare axiale Magnetfeld gewährleistet ein hochpräzises elektrisches Schalten.
- Präzisionsbefestigung: In der High-End-Konsumelektronik werden sie häufig für abnehmbare Komponenten verwendet. Auch hochwertige Schmuckverschlüsse profitieren von diesem Design enorm. Die Kugelform garantiert jedes Mal einen selbstausrichtenden Verschluss. Es lässt sich mühelos zusammenstecken, ohne störende optische Fehlausrichtungen.
2. Technische Kernspezifikationen: Größe, Sorte und Feldausrichtung
Dimensionierung und Toleranzen
Der Durchmesser bestimmt direkt das gesamte magnetische Volumen. Ein größeres Volumen erzeugt eine deutlich stärkere Haltekraft. Da das Volumen kubisch berechnet wird, führt eine geringfügige Vergrößerung des Durchmessers zu einer drastischen Vergrößerung der magnetischen Masse. Beim Wechsel von einer 4-mm- auf eine 5-mm-Kugel verdoppelt sich das physikalische Volumen nahezu. Sie müssen diese Ausdehnung sorgfältig berechnen, um eine Überlastung empfindlicher mechanischer Baugruppen zu vermeiden. Fertigungstoleranzen spielen in dieser Phase eine große Rolle. Die industriellen Standardtoleranzen liegen fest bei ±0,05 mm. Für Einpressgehäuse benötigen Sie eine präzise Toleranzkontrolle. Präzisionsgefertigte Gehäuse verklemmen sich sofort, wenn die Kugel etwas zu groß ankommt.
Auswahl der magnetischen Güteklasse (N35 vs. N52)
Ingenieure stehen häufig vor einem kritischen strukturellen Kompromiss. Sie müssen die maximale magnetische Stärke gegen die inhärente Sprödigkeit des Materials abwägen. Eine N52-Sorte bietet die höchste derzeit im Handel erhältliche Zugkraft. Höhere Neodymgehalte erhöhen jedoch die Zerbrechlichkeit des Materials drastisch. Wir raten dringend davon ab, automatisch auf N52 umzustellen. Wenn eine Standard-N35-Sorte Ihren Halteanforderungen entspricht, verwenden Sie sie. Niedrigere Qualitäten erweisen sich unter kinetischer Einwirkung als wesentlich strukturstabiler. Sie bieten auch eine weitaus kostengünstigere Lösung für Großserienproduktionen. Bei der Integration von a Kugelmagnet in ein hochschlagfestes Gelenk, die Wahl von N35 verhindert katastrophale Absplitterungen.
Magnetisierungsrichtung
Sie müssen genau verstehen, wie das Magnetfeld fließt. Fast alle Kugelmagnete sind axial magnetisiert. Die Magnetachse verläuft vollkommen gerade durch den Mitteldurchmesser. Diese Ausrichtung erzeugt deutliche Nord- und Südpole an gegenüberliegenden Enden, ähnlich wie bei der Erde. Es bestimmt genau, wie die Kugeln miteinander verkettet sind. Wenn sie Pol an Pol angeschlossen werden, bilden sie vollkommen gerade Linien. Diese axiale Ausrichtung bestimmt auch, wie sie sich innerhalb mechanischer Gehäuse automatisch ausrichten. Sie müssen dieses polare Verhalten frühzeitig in der CAD-Entwurfsphase berücksichtigen. Das Ignorieren der Polarität führt zu abstoßenden Verbindungen und fehlerhaften Baugruppen.
3. Umweltbeständigkeit: Bewertung von Beschichtungen und Beschichtungen
Die Notwendigkeit der Beschichtung
Neodym enthält eine große Menge Roheisen. Es bleibt sehr anfällig für eine schnelle atmosphärische Oxidation. Ohne äußeren Schutz rostet das Material schnell, quillt auf und zerbröselt. Die Außenbeschichtung ist eine wesentliche strukturelle Notwendigkeit. Es ist nie nur eine optionale ästhetische Wahl. Sie müssen eine Schutzbarriere auswählen, die zu Ihrer spezifischen Betriebsumgebung passt.
Vergleich von Standardlösungen
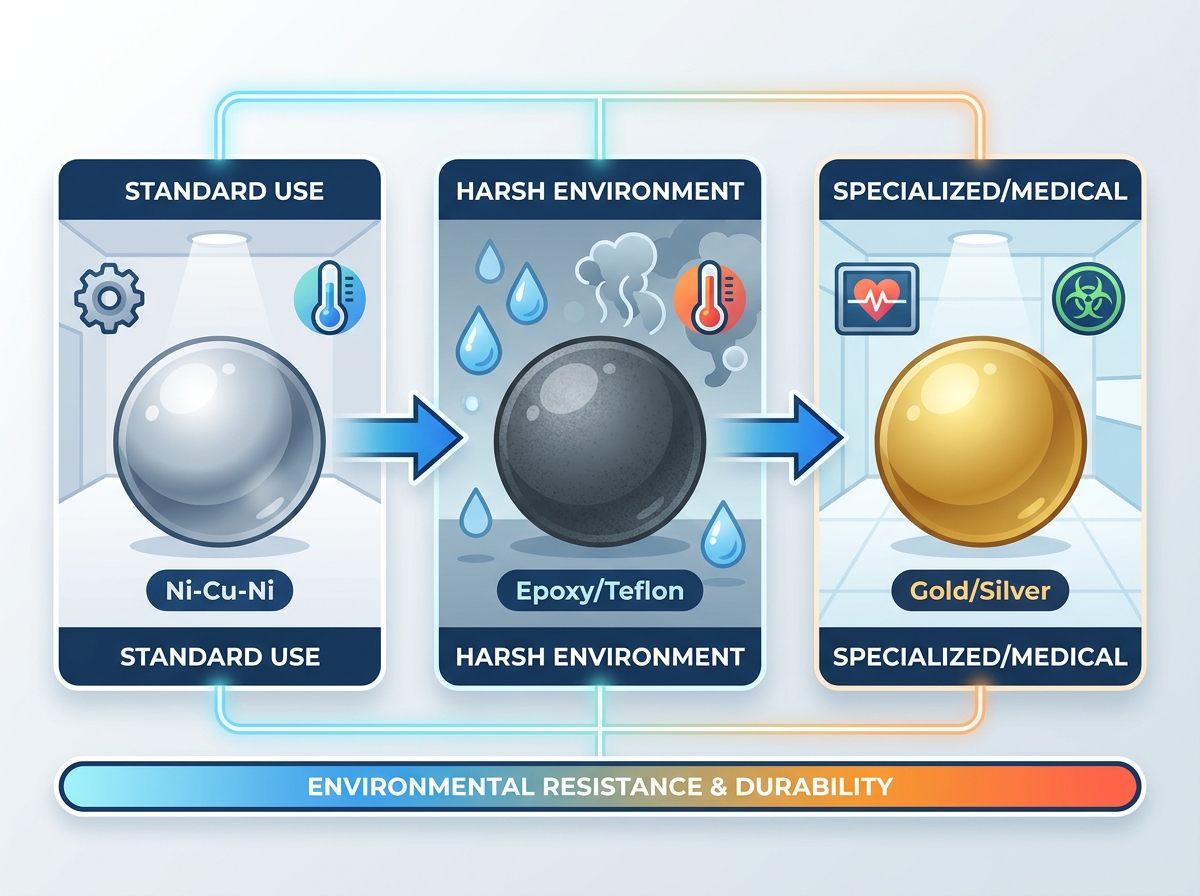
Tabelle: Standardbeschichtungsvergleich für sphärische Magnete.
| Beschichtungstyp. |
Hauptvorteil. |
Ideale Anwendung. |
Nachteile |
| Nickel-Kupfer-Nickel (Ni-Cu-Ni) |
Hervorragende Abriebfestigkeit, extrem glatt. |
Allgemeiner Maschinenbau, Trockenwalzverbindungen. |
Nicht vollständig wasserdicht, enthält Nickelallergene. |
| Epoxid / Teflon |
Überlegene Chemikalien- und Feuchtigkeitsblockierung. |
Raue Umgebungen, Kontakt mit Flüssigkeiten, medizinische Werkzeuge. |
Erhöhter Außendurchmesser, höherer Reibungswiderstand. |
| Gold / Silber |
Hohe Biokompatibilität, erstklassige Ästhetik. |
Hochwertiger Schmuck, spezielle medizinische Geräte. |
Sehr weiches Metall, anfällig für schnellen mechanischen Verschleiß. |
Nickel-Kupfer-Nickel ist der unbestrittene Industriestandard. Es bietet eine robuste dreischichtige Verteidigung. Es ergibt sich außerdem eine bemerkenswert glatte Oberfläche. Diese Glätte kommt Rollkinetik-Anwendungen perfekt zugute. Epoxid- oder Teflonbeschichtungen erfüllen völlig unterschiedliche Umweltanforderungen. Wir empfehlen sie dringend für raue, korrosive Atmosphären. Sie blockieren effektiv den Kontakt mit Flüssigkeiten und sorgen für einen leichten Stoßpuffer. Beachten Sie, dass Polymerbeschichtungen den Außendurchmesser leicht vergrößern. Sie müssen Ihre Steckdosentoleranzen entsprechend anpassen. Gold- oder Silberbeschichtungen erfüllen Nischenanforderungen der Verbraucher. Hersteller medizinischer Geräte legen häufig strenge Anforderungen an die Biokompatibilität. Allerdings bleiben diese Edelmetalle recht weich und verschleißen durch Reibung.
Überlegungen zur Reibung
Kinetische Anwendungen erfordern ein sorgfältiges, kontinuierliches Reibungsmanagement. Die gewählte Außenbeschichtung verändert den Reibungskoeffizienten dramatisch. Nickel gleitet mühelos auf den meisten bearbeiteten Metallen. Epoxidharz greift umliegende Oberflächen etwas stärker und verursacht möglicherweise Rotationswiderstand. Sie müssen die beschichtete Kugel anhand Ihres spezifischen Gehäusematerials testen. Diese physikalischen Tests gewährleisten eine reibungslose Betätigung über die gesamte erwartete Lebensdauer des Produkts.
4. Sicherheitsstandards, Compliance und Implementierungsrisiken
Thermischer Abbau (Curie-Temperatur)
Hitze zerstört die Magnetfelder seltener Erden dauerhaft. In heißen Umgebungen besteht die große Gefahr eines irreversiblen magnetischen Verlusts. Standard-Neodym der N-Serie zersetzt sich schnell, sobald die Temperaturen 80 °C (176 °F) überschreiten. Sobald das Material über seine Grenze hinaus erhitzt wird, erreicht es nie wieder seine ursprüngliche Haltekraft. Sie müssen die absolute Maximaltemperatur der Betriebsumgebung bewerten. Geben Sie bei Bedarf Hochtemperatur-Materialvarianten an. Typen mit der Endung M (100 °C), H (120 °C) oder SH (150 °C) halten erhöhten Temperaturen sicher stand. Sie opfern einen Teil der Grundumgebungsfestigkeit, um diese wichtige thermische Stabilität zu erreichen.
Mechanische Schwachstellen
Wir müssen uns mit der harten Realität der mechanischen Zerspanung auseinandersetzen. Bei kinetischen Konstruktionen stellt das Zersplittern eine große Betriebsgefahr dar. Der physische Aufprallpunkt konzentriert sich vollständig auf eine winzige gekrümmte Oberfläche. Kollisionen mit hoher Geschwindigkeit führen zu immensen örtlich begrenzten Spannungsbrüchen. Wenn zwei Kugeln über eine Lücke schnell zusammenschnappen, zerbrechen sie häufig beim Aufprall. Sie sollten Dämpfungsmechanismen in Ihr Design integrieren. Versuchen Sie, die physische Fahrstrecke zu begrenzen, um Kollisionen mit hoher Geschwindigkeit zu verhindern. Einbindung einer strukturell soliden Ball Magnet trägt dazu bei, einige Risiken zu mindern, aber harte Designgrenzen sind weitaus wichtiger.
Einhaltung gesetzlicher Vorschriften
B2B- und B2C-Marken unterliegen weltweit strengen gesetzlichen Anforderungen. Die Consumer Product Safety Commission (CPSC) setzt strenge Vorschriften durch. Sie überwachen kleine, leistungsstarke Seltenerdmagnete genau, um Kinder zu schützen. Sie müssen den „Flussindex“ der von Ihnen ausgewählten Komponenten beurteilen. Diese mathematische Metrik multipliziert die magnetische Flussdichte mit der Poloberfläche. Verbraucheranwendungen dürfen niemals gegen Gesetze zur Gefährdung durch Verschlucken verstoßen. Wenn eine Kugel vollständig in einen Standard-Kleinteileprüfzylinder passt, ist äußerste Vorsicht geboten. Sein Flussindex muss unter dem vorgeschriebenen gesetzlichen Grenzwert liegen (normalerweise 50 kG² mm²). Das Scheitern dieser wichtigen Compliance-Prüfung führt zu obligatorischen, kostspieligen Produktrückrufen.
5. Lieferantenbewertungs- und Auswahlkriterien
Überprüfung technischer Ansprüche
Sie müssen genau überprüfen, was Ihr Materiallieferant verspricht. Fragen Sie potenzielle Lieferanten immer nach detaillierten Entmagnetisierungskurven. Ingenieure bezeichnen diese im Allgemeinen als BH-Kurven. Sie verifizieren den angegebenen magnetischen Grad und weisen die thermische Stabilität nach. Ein seriöser Hersteller stellt diese Testdaten gerne zur Verfügung. Wenn sie sich weigern oder zögern, sollten Sie sich umgehend einen anderen Partner suchen.
Qualitätssicherung in Chargenläufen
Betriebskonsistenz ist viel wichtiger als Spitzenleistung. Sie sollten umfassende Daten zur Gleichmäßigkeit der Chargenbeschichtung anfordern. Fragen Sie nach den aktuellen Ergebnissen des Salzsprühnebeltests. Diese Tests dauern normalerweise 24 bis 72 Stunden. Dies beweist, dass die Beschichtung Umwelteinflüssen ohne Blasenbildung standhält. Überprüfen Sie als Nächstes die strikte Konsistenz der magnetischen Polaritätsausrichtung. Jede einzelne Kugel muss sich identisch verhalten, wenn sie in Ihre automatisierte Montagelinie fällt.
Individuell vs. von der Stange
Sie stehen vor einer wichtigen Kaufentscheidung bezüglich der Größe. Wir empfehlen, für alle Projekte zunächst metrische Standardgrößen zu kaufen. Beliebte Durchmesser wie 5 mm oder 10 mm sind weiterhin überall erhältlich. Sie halten die Kosten für die frühe Prototypenerstellung extrem niedrig. Die Herstellung kundenspezifischer, nicht standardmäßiger Durchmesser erfordert erhebliche Vorabinvestitionen. Streben Sie nur nach Sondergrößen für stark proprietäre Gehäuse. Tun Sie dies nur, wenn standardmäßige metrische Größen physikalisch nicht zu Ihren Designparametern passen.
Nächste Schritte
Fangen Sie klein an, um Ihr anfängliches finanzielles Risiko zu minimieren. Bestellen Sie zunächst eine stark limitierte Mustercharge. Nutzen Sie diese Pilotcharge, um die tatsächliche Zugkraft physikalisch zu testen. Überprüfen Sie die enge Passung innerhalb Ihres bearbeiteten Gehäuses. Bewerten Sie die tatsächliche Schlagfestigkeit in der tatsächlichen Prototyping-Umgebung. Führen Sie diese strengen, realen Tests durch, bevor Sie Kapital für die umfassende Beschaffung bereitstellen.
Abschluss
Sie müssen den Auswahlprozess strategisch angehen, um Komponentenausfälle zu vermeiden. Beginnen Sie Ihr Projekt mit einem klaren, logischen Bewertungstrichter.
- Definieren Sie zunächst Ihre harten Dimensionsgrenzen. Messen Sie den genauen Gehäusehohlraum, um den maximalen Durchmesser und die erforderlichen Toleranzen zu bestimmen.
- Legen Sie umgehend regulatorische Einschränkungen fest. Berechnen Sie den maximal zulässigen Flussindex, wenn Sie verbraucherorientierte Waren entwerfen.
- Wählen Sie den niedrigsten magnetischen Funktionsgrad. Diese einfache Strategie spart erhebliche Materialkosten und verringert die strukturelle Sprödigkeit.
- Legen Sie Ihren Schutzanstrich sorgfältig fest. Berücksichtigen Sie bei dieser Wahl ausschließlich die erwartete Umweltbelastung und die Reibungsanforderungen.
Eine erfolgreiche Beschaffung hängt in hohem Maße von einer hochtransparenten Lieferantenkommunikation ab. Teilen Sie Ihren genauen Anwendungsfall, Ihre thermischen Grenzen und kinetischen Anforderungen offen mit. Verheimlichen Sie Ihre betrieblichen Herausforderungen nicht vor dem Hersteller. Ein klarer technischer Dialog garantiert Ihnen, dass Sie ein hochoptimiertes Bauteil erhalten. Es verhindert später kostspielige Montageausfälle und sorgt für ein zuverlässiges Endprodukt.
FAQ
F: Kann ich einen Neodym-Kugelmagneten maschinell bearbeiten, bohren oder schneiden?
A: Nein. Durch die maschinelle Bearbeitung wird die schützende Außenbeschichtung sofort zerstört. Dadurch wird das Roheisen einer schnellen, zerstörerischen Oxidation ausgesetzt. Bei dem Prozess entsteht außerdem gefährlicher, leicht entzündlicher Metallstaub. Darüber hinaus wird das Material durch die enorme Hitze, die beim Bohren entsteht, dauerhaft entmagnetisiert. Alle spezifischen Abmessungen und Formen müssen im Werk vor der endgültigen Magnetisierung erfolgen.
F: Warum ist die Haftkraft eines Kugelmagneten geringer als die eines Scheibenmagneten gleichen Volumens?
A: Die Kugelform erzeugt einen mikroskopisch kleinen, einzigartigen Kontaktpunkt mit flachen Passflächen. Diese drastische Reduzierung der aktiven Oberfläche schränkt den magnetischen Austausch erheblich ein. Ein Scheibenmagnet nutzt seine gesamte flache Fläche zur Befestigung. Die Kugel opfert die reine statische Haltekraft, um omnidirektionale Rotationsfähigkeiten zu erhalten.
F: Wie messe ich den magnetischen Pol einer Kugel?
A: Wir empfehlen die Verwendung eines digitalen Magnetpolidentifizierers für sofortige, genaue Messwerte. Alternativ können Sie einen einfachen physischen Kompass verwenden. Lassen Sie die Kugel sich auf natürliche Weise an der Kompassnadel ausrichten. Sie können ihn auch vorsichtig in die Nähe eines bekannten flachen Magneten legen, um zu beobachten, welche Seiten sich anziehen oder abstoßen.