Die NdFeB-Familie dominiert stark das moderne Industriedesign. Unter diesen leistungsstarken Materialien ist die Sorte N35 das ultimative Arbeitstier der Branche. Es bietet ein optimales Gleichgewicht zwischen magnetischer Stärke und zuverlässiger Fertigungsskalierbarkeit. Sie finden es in unzähligen alltäglichen mechanischen Baugruppen.
Allerdings stehen Ingenieure und Einkäufer häufig vor einer gemeinsamen Beschaffungsherausforderung. Oft werden die Materialqualitäten schon früh in der Entwurfsphase überbewertet. Es ist eine weit verbreitete Angewohnheit, sofort auf N52 umzusteigen. Dieser Reflex treibt die Stückpreise erheblich in die Höhe, ohne proportionale Leistungssteigerungen für die Anwendung zu erzielen.
Sie benötigen einen strengen Ansatz bei der Materialauswahl. Unser Leitfaden bietet einen strengen, evidenzbasierten Bewertungsrahmen. Wir helfen Ihnen, Standard-Neodym-Komponenten richtig zu spezifizieren. Sie lernen, Implementierungsrisiken einzuschätzen, Umwelteinschränkungen zu bewerten und die Lieferantenqualität effektiv zu validieren.
Wichtige Erkenntnisse
- Kosteneffizienz: N35 bietet unter den Neodymsorten die niedrigsten Kosten pro Joule magnetischer Energie und eignet sich daher ideal für die Massenfertigung, bei der eine extreme Miniaturisierung nicht unbedingt erforderlich ist.
- Wärmedecken: Die Bezeichnung „N“ beschränkt die Betriebstemperatur auf 80 °C (176 °F); Bei Überschreitung besteht die Gefahr einer irreversiblen Entmagnetisierung.
- Eine Beschichtung ist obligatorisch: Rohes N35-Material ist sehr anfällig für Oxidation; Die Auswahl der richtigen Beschichtung (Ni-Cu-Ni, Epoxidharz oder Zink) ist entscheidend für die Lebensdauer der Anwendung.
- Lieferantenüberprüfung: Die Beschaffung von zuverlässigem N35 erfordert überprüfbare Entmagnetisierungskurven, enge Maßtoleranzen und eine Dokumentation zur RoHS/REACH-Konformität.
1. Rahmen der Wahl: Wann ist ein N35-Magnet die richtige Spezifikation?
Dekodierung der N35-Spezifikation
Das Verständnis der genauen Spezifikationen verhindert kostspielige technische Fehler. Das „N“ steht für Neodym und die „35“ steht für das maximale Energieprodukt (BHmax). Dieser Wert liegt typischerweise zwischen 33 und 36 MGOe (Mega Gauss Oersteds). BHmax misst die gesamte magnetische Energiedichte des Materials. In der Praxis bestimmt dies die maximale Haltekraft und Flussdichte, die ein bestimmtes Volumen erzeugen kann. Während N52 einen BHmax von etwa 52 MGOe aufweist, ist der Bereich von 35 MGOe unglaublich wirksam. Ein Standard N35-Magnet übertrifft äquivalente Volumina von Keramik- oder Alnico-Materialien problemlos um den Faktor zehn. Sie erhalten ein außergewöhnlich starkes Magnetfeld aus einem relativ kleinen Paket.
N35 vs. höhere Klassen (N42, N52)
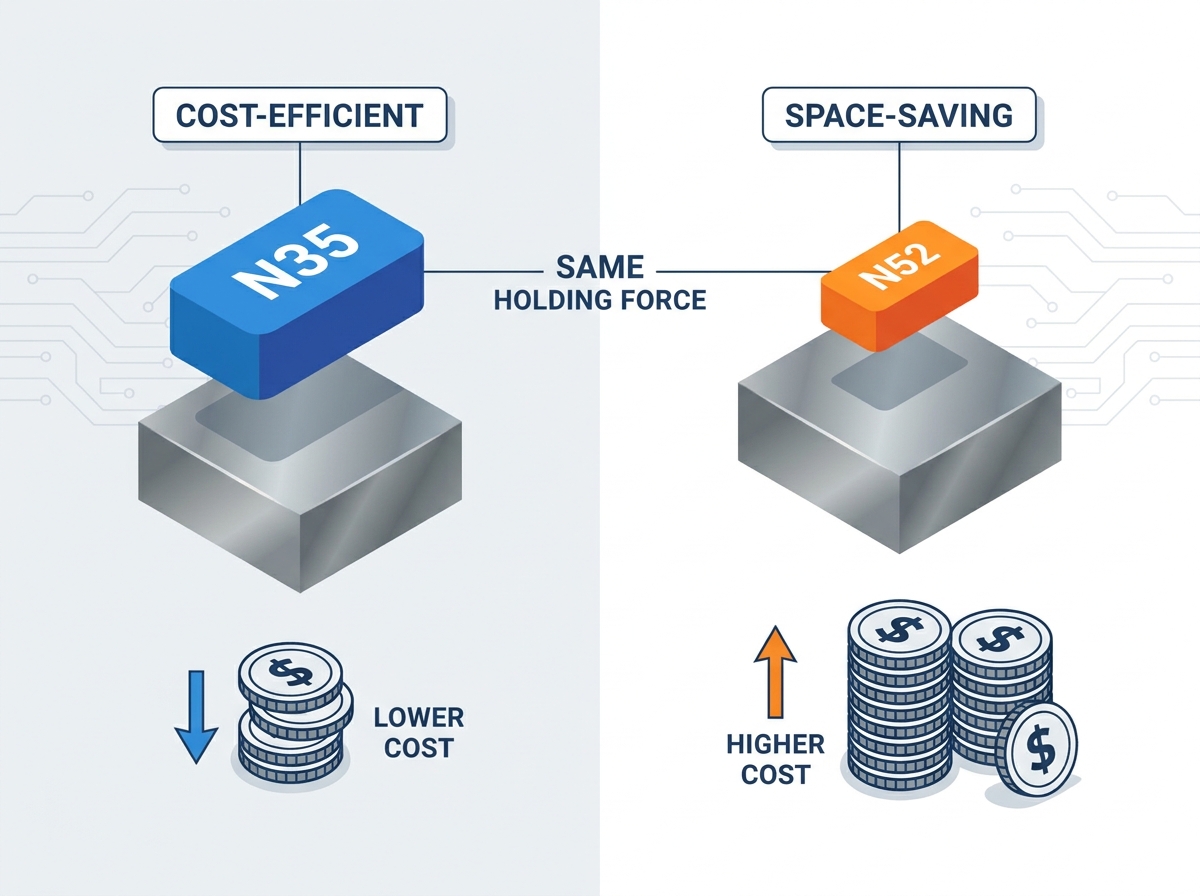
Sie müssen die Materialauswahl direkt auf Ihr Geschäftsproblem abstimmen. Platzbeschränkungen bestimmen in der Regel die Auswahl der Sorte. Wenn Ihr physisches Design eine etwas größere Komponente zulässt, erreicht ein größerer N35 problemlos genau die gleiche Haltekraft wie ein kleinerer N52. Dies geschieht jedoch zu deutlich geringeren Rohstoffkosten. Hochwertige Materialien erfordern komplexe Herstellungstechniken und höhere Konzentrationen spezifischer Seltenerdelemente. Dies erhöht ihren Marktpreis. Wenn Ihr Produkt keine extreme Miniaturisierung erfordert – wie ein ultradünner Smartphone-Lautsprecher – verschwendet die Angabe des N52 Ihr Budget. Intelligentes Engineering nutzt das verfügbare Volumen, um minderwertige, äußerst kostengünstige Materialien zu verwenden.
Primäre industrielle Anwendungsfälle
Branchenführer setzen diese Sorte in verschiedenen Sektoren ein. Es zeichnet sich durch Anwendungen aus, bei denen stabile Leistung Vorrang vor mikroskopischer Größe hat.
- Magnetische Trenngeräte: Große Arrays extrahieren eisenhaltige Verunreinigungen aus Lebensmittelverarbeitungslinien oder Getreidesilos.
- Verpackungsverschlüsse: Versteckte Scheiben sorgen für ein erstklassiges Schnappgefühl bei Luxusschachteln und Verpackungen für Unterhaltungselektronik.
- Standard-Gleichstrommotoren: Bürstenlose Motoren in Haushaltsgeräten und Elektrowerkzeugen sind stark auf dieses Material angewiesen.
- Sensoren: Hall-Effekt-Sensoren nutzen sie zur zuverlässigen Positionsverfolgung in Automobilkomponenten.
- Akustische Komponenten: Hochleistungslautsprecher und Studiomonitore nutzen sie, um riesige Schwingspulen effizient anzutreiben.
2. Bewertung von Leistungsparametern und Umgebungseinschränkungen
Thermische Realitäten und Entmagnetisierungsrisiken
Die Temperatur bestimmt maßgeblich die Leistung von Neodym. Die Grundbezeichnung „N“ beinhaltet eine strikte maximale Betriebstemperatur von 80 °C (176 °F). Bei kontinuierlichem Betrieb in der Nähe dieser Obergrenze wird das Magnetfeld vorübergehend beeinträchtigt. Das Überschreiten dieser Grenze führt zu einer irreversiblen Entmagnetisierung. Sobald ein irreversibler Verlust auftritt, kann die ursprüngliche Festigkeit des Bauteils durch Abkühlen nicht wiederhergestellt werden. Sie müssen es vollständig neu magnetisieren. Die intrinsische Koerzitivfeldstärke (Hcj) misst den Widerstand des Materials gegen Entmagnetisierung. Industrielle Umgebungswärme, die Nähe zu Verbrennungsmotoren oder reibungsintensive Umgebungen können die langfristige magnetische Retention stark beeinträchtigen. Während Ihrer Prototyping-Phase müssen Sie die Umgebungstemperaturen genau messen. Wenn Ihre Anwendung Temperaturen von bis zu 100 °C erreicht, müssen Sie Ihre Spezifikation auf eine N35M-Klasse (Mittel) umstellen, um der Umgebung standzuhalten.
Maßtoleranzen und Montage
Präzision ist in automatisierten Montagelinien von entscheidender Bedeutung. Standardmäßige Fertigungstoleranzen liegen bei etwa ±0,1 mm. Dies funktioniert hervorragend für einfache Einklebeaussparungen oder Verpackungen. Bei automatisierten Hochgeschwindigkeitsmaschinen oder engen Motorgehäusen können jedoch Präzisionstoleranzen von ±0,05 mm erforderlich sein. Engere Toleranzen erhöhen die Bearbeitungszeit und die Ausschussquote und erhöhen so Ihren Bauteilpreis. Darüber hinaus müssen Sie die mechanischen Gegebenheiten von gesintertem Neodym berücksichtigen. Das Material wirkt wie eine dichte Keramik. Es ist unglaublich spröde. Wenn zwei Teile auf einer Werkbank zusammenschnappen, werden sie wahrscheinlich zerbrechen. Sie müssen Montagevorrichtungen sorgfältig entwerfen. Arbeiter sollten diese Komponenten niemals mit Hämmern an ihren Platz bringen. Für das Einpressen sind spezielle Kunststoffhülsen erforderlich, um mechanische Stöße zu absorbieren.
Magnetisierungsrichtung
Sie müssen die Ausrichtung früh im Entwurfszyklus definieren. Die Ausrichtung verändert die Fertigungswerkzeuge und die Folgekosten grundlegend. Gesinterte Materialien richten ihre kristalline Struktur während der Pressphase aus. Sie können dies später nicht mehr ändern.
- Axial: Durch die Dicke magnetisiert. Dies ist die gebräuchlichste und kostengünstigste Ausrichtung.
- Diametral: Über den Durchmesser magnetisiert. Wird häufig in spezifischen Sensoranwendungen verwendet.
- Mehrpolig: Mehrere abwechselnde Pole auf einer Seite. Dies erfordert kundenspezifische Magnetisierungsvorrichtungen und erhöht die anfänglichen Einrichtungsgebühren erheblich.
3. Lösungen zur Oberflächenbehandlung: Korrosionsrisiken mindern
Die Sicherheitslücke von NdFeB
In den meisten Umgebungen können Sie keinen rohen Neodymblock verwenden. NdFeB ist eine eisenreiche Legierung. Es korrodiert schnell, wenn es Umgebungsfeuchtigkeit, Salz oder aggressiven Industriechemikalien ausgesetzt wird. Die Oxidation beginnt an der Oberfläche und dringt mit der Zeit tief ein. Wenn sich Rost ausdehnt, zwingt er das spröde Material dazu, zu reißen und sich in Pulver zu verwandeln. Dadurch wird das Magnetfeld vollständig zerstört. Daher ist die Anwendung einer Oberflächenbehandlung ein nicht verhandelbarer Schritt im Herstellungsprozess. Sie müssen die Beschichtung gezielt auf die von Ihnen erwartete Umweltwirkung abstimmen.
Bewertung von Beschichtungsoptionen (Merkmale bis Ergebnisse)
Die Auswahl der richtigen Barriere erspart Ihnen katastrophale Feldausfälle. Im Folgenden fassen wir die branchenüblichen Optionen zusammen.
Tabelle: Vergleich der Oberflächenbehandlung für Neodym-Materialien.
| der Beschichtungsart, |
Zusammensetzung |
ideale Umgebung, |
Hauptvorteile und Kompromisse |
| Ni-Cu-Ni |
Nickel-Kupfer-Nickel |
Innen-/Trockenindustrie |
Industriestandard. Hervorragende Haltbarkeit und klare Ästhetik. Nicht für Meeresumgebungen geeignet. |
| Zink (Zn) |
Reines Zink |
Korrosionsarm / Innen |
Niedrigere Kosten. Ideal für Anwendungen, die Leime und Klebstoffe erfordern. Geringere Kratzfestigkeit. |
| Epoxidharz |
Schwarzes Epoxidharz |
Hohe Feuchtigkeit / Im Freien |
Am besten geeignet für Salzsprühbeständigkeit. Hervorragende Haltbarkeit bei rauer industrieller Belastung. Etwas dickere Toleranz. |
| Parylene |
Polymerdampfabscheidung |
Medizinisch / Hohe Reibung |
Pinhole-freie Spezialbeschichtung. Biokompatibel. Ist mit einem erheblichen Kostenaufschlag verbunden. |
Best Practice: Geben Sie immer Epoxidharz an, wenn Ihr Produkt in der Nähe von Salzwasser betrieben wird oder starker Kondensation ausgesetzt ist. Ni-Cu-Ni sieht hervorragend aus, versagt jedoch unter längerer Belastung durch hohe Luftfeuchtigkeit.
4. Lieferkette, Skalierbarkeit und Qualitätskontrolle
Umgang mit der Rohstoffvolatilität
Der globale Markt für Seltene Erden unterliegt häufigen Preisschwankungen. Die Grundpreise für Neodym und Praseodym verschieben sich je nach Bergbauquoten und internationaler Handelspolitik. Die Auswahl einer Standardqualität trägt jedoch dazu bei, dieses finanzielle Risiko zu minimieren. Hochtemperaturqualitäten (wie SH, UH oder EH) basieren stark auf teuren schweren Seltenerdelementen wie Dysprosium und Terbium. Diese Additive stabilisieren das Magnetfeld bei extremer Hitze, unterliegen jedoch einer massiven Preisvolatilität. Ein Der N35-Magnet benötigt wenig bis gar kein Dysprosium. Indem Sie Ihr System auf Standardtemperaturbeschränkungen ausrichten, schützen Sie Ihre Lieferkette vor plötzlichen starken Preisspitzen bei Seltenen Erden.
Qualitätssicherungs- und Prüfstandards
Sie müssen von Ihren Fertigungspartnern strenge Tests verlangen. Eine alleinige Sichtprüfung kann die Leistung nicht garantieren.
- Helmholtz-Spulentest: Dieses Gerät misst das gesamte magnetische Moment. Es wird überprüft, ob die Charge tatsächlich den angegebenen BHmax erreicht, und nicht nur die Oberflächen-Gauss-Werte überprüft werden.
- Salznebelberichte: Labore setzen beschichtete Proben 24 bis 72 Stunden lang stark korrosiven Nebeln aus. Dadurch wird sichergestellt, dass die Beschichtung keine mikroskopisch kleinen Löcher aufweist.
- 3D-Koordinatenmessung (CMM): Präzise optische Scanner überprüfen, ob enge Maßtoleranzen bei Großserienproduktionen perfekt eingehalten werden.
Achten Sie bei Erstlieferungen auf sofortige Warnsignale. Ungleichmäßige Zugkräfte über eine einzelne Charge hinweg weisen auf schlechtes Pressen oder ungleichmäßiges Sintern hin. Lochfraß oder winzige Bläschen in der Nickelbeschichtung lassen auf schnelle Korrosionsausfälle schließen.
Compliance und Nachhaltigkeit
Ihre Lieferkette muss streng an globalen Regulierungsstandards ausgerichtet sein. Industrielle Einkäufer können die Compliance-Dokumentation nicht ignorieren. Sie müssen sicherstellen, dass alle Sendungen gültige RoHS- (Restriction of Hazardous Substances) und REACH-Erklärungen enthalten. Diese Dokumente bestätigen die Abwesenheit eingeschränkter Schwermetalle wie Blei oder Cadmium in den Beschichtungsschichten. Darüber hinaus fordern moderne Unternehmen zunehmend konfliktfreie Beschaffungsrichtlinien. Bitten Sie Ihren Lieferanten, die Herkunft seiner Rohstoffe legitimen, regulierten Bergbaubetrieben zuzuordnen.
5. Auswahl von Lieferanten und nächste Schritte
Lieferantenbewertungsmatrix
Wählen Sie einen Partner nicht allein aufgrund des Stückpreises aus. Sie müssen die Betriebsreife des Herstellers qualifizieren. Verwenden Sie diese Checkliste bei der Überprüfung von Einrichtungen:
- Eigene Bearbeitungskapazitäten: Schneiden, schleifen und plattieren sie im eigenen Haus? Die Auslagerung dieser Schritte erhöht die Vorlaufzeiten und verwässert die Qualitätskontrolle.
- Zugang zu Rohstoffquoten: Seriöse Lieferanten haben direkten Zugang zu stabilen Quoten für seltene Erden und stellen so sicher, dass sie Ihre Produktion bei Marktengpässen nicht zum Stillstand bringen.
- Transparente QS-Berichterstattung: Sie sollten bereitwillig Materialzertifikate und Testdaten für jede versendete Charge bereitstellen.
Prototyping-Strategie
Verpflichten Sie sich niemals zu einer Großserienproduktion ohne physische Tests. Bestellen Sie zunächst eine kleine Probecharge. Setzen Sie diese Prototypen in Ihrer spezifischen Baugruppe tatsächlichen thermischen und mechanischen Belastungen aus. Lassen Sie die Motoren auf ihre maximale Betriebstemperatur laufen. Sensorgehäuse gegebenenfalls in Wasser eintauchen. Messen Sie das Magnetfeld vor und nach diesen Belastungstests. Diese praxisnahe Validierung macht versteckte Designfehler frühzeitig sichtbar.
Anfordern der richtigen Dokumentation
Viele Käufer akzeptieren allgemeine Datenblätter blind. Dies ist ein häufiger Fehler. Sie müssen Käufer anweisen, spezifische Entmagnetisierungskurven (BH-Kurven) zu verlangen, die genau auf Ihre Betriebstemperatur zugeschnitten sind. Eine bei normaler Raumtemperatur (20 °C) abgebildete Kurve sieht ganz anders aus als eine bei 75 °C. Wenn Sie das Knie der Entmagnetisierungskurve bei hohen Temperaturen verstehen, können Sie genau erkennen, wann das Material versagen wird. Sichern Sie sich diese Dokumentation, bevor Sie umfangreiche Kaufaufträge unterzeichnen.
Abschluss
Standard-N35-Neodym-Magnete bleiben für die überwiegende Mehrheit der industriellen Anwendungen die optimale Wahl. Sie legen Wert auf hervorragende Kosten im Maßstab, ohne auf eine beeindruckende magnetische Stärke zu verzichten. Indem Sie unnötige Überspezifikationen vermeiden, schützen Sie Ihre Beschaffungsbudgets vor einer Rohstoffinflation. Wir empfehlen Ihnen dringend, Ihre räumlichen Gegebenheiten sorgfältig abzuwägen, bevor Sie ein N52 anfordern.
Der erfolgreiche Einsatz hängt ausschließlich von einer genauen Umweltbewertung ab. Sie müssen die 80°C-Thermodecke respektieren und geeignete Oberflächenbehandlungen wählen, um Feuchtigkeit zu blockieren. Eine strenge Lieferantenüberprüfung stellt sicher, dass Ihre Komponenten auch bei großen Produktionsläufen konsequent strenge Maß- und Leistungsstandards erfüllen.
Ihr nächster Schritt ist praktisches Handeln. Überprüfen Sie Ihre aktuellen technischen Zeichnungen. Fordern Sie umfassende technische Datenblätter von Ihren ausgewählten Lieferanten an. Starten Sie einen speziellen Prototypen-Musterlauf, um Ihre thermischen Annahmen zu validieren. Wenden Sie sich abschließend noch heute direkt an einen Magnettechniker, um Ihre Toleranzen festzulegen und Ihre idealen Spezifikationen festzulegen.
FAQ
F: Was ist der Unterschied zwischen einem N35- und einem N52-Magneten?
A: Der Hauptunterschied liegt in der maximalen Energiedichte. Ein N52 erzeugt aus genau demselben physikalischen Volumen ein deutlich stärkeres Magnetfeld. Allerdings ist N52 mit wesentlich höheren Rohstoffkosten verbunden. Wenn Sie genügend physischen Platz in Ihrem Design haben, erreicht ein etwas größerer N35 die Haltekraft eines kleineren N52 und das zu einem Bruchteil des Preises.
F: Kann ein N35-Magnet den Bedingungen im Freien standhalten?
A: Nicht ohne starken Schutz. Rohes Neodym enthält Eisen und oxidiert schnell. Um im Freien zu überleben, benötigt das Bauteil eine spezielle Epoxidharzbeschichtung. Darüber hinaus sollten Sie das Material in einem versiegelten mechanischen Gehäuse einschließen, um die spröde Beschichtung vor Kratzern zu schützen, die zu Feuchtigkeit führen würden.
F: Wie stelle ich sicher, dass ich tatsächlich N35 und nicht eine schlechtere Note erhalte?
A: Durch Sichtprüfung können keine Noten ermittelt werden. Sie müssen ein Gaussmeter verwenden, um Oberflächenfelder zu überprüfen und kontrollierte Zugtests durchzuführen. Noch wichtiger ist, dass Sie von Ihrem Lieferanten die Bereitstellung offizieller Helmholtz-Spulentestergebnisse und einer zertifizierten BH-Kurvendokumentation (Entmagnetisierungskurve) für Ihre spezifische Charge verlangen.
F: Macht die Bearbeitung eines N35-Magneten nach dem Kauf ihn kaputt?
A: Ja. Sie sollten niemals versuchen, gesintertes Neodym konventionell zu bearbeiten. Beim Bohren oder Fräsen entsteht übermäßige Hitze, die das Material schnell über die 80°C-Grenze bringt und zu einer irreversiblen Entmagnetisierung führt. Darüber hinaus ist Neodymstaub leicht entflammbar und stellt eine große Brandgefahr dar. Die gesamte Formgebung muss vor der endgültigen Magnetisierungsphase erfolgen.
F: Was passiert, wenn meine Anwendung 80 °C überschreitet?
A: Kleinere, vorübergehende Temperaturschwankungen können zu einem reversiblen Flussverlust führen, was bedeutet, dass die Festigkeit beim Abkühlen wiederhergestellt wird. Bei einer kontinuierlichen Temperaturüberschreitung von 80 °C überschreitet das Material jedoch seine Koerzitivkraftschwelle, was zu einer irreversiblen Entmagnetisierung führt. Wenn Ihre Umgebung heißer wird, müssen Sie auf Hochtemperaturtypen wie N35M (100 °C) oder N35H (120 °C) umsteigen.