NdFeB perekond domineerib tugevalt kaasaegse tööstusdisaini üle. Nende võimsate materjalide hulgas on N35 klass tööstuse ülim tööhobune. See pakub optimaalset tasakaalu magnettugevuse ja usaldusväärse tootmise mastaapsuse vahel. Leiate selle lugematutest igapäevastest mehaanilistest koostudest.
Kuid insenerid ja ostjad seisavad sageli silmitsi ühise hankeprobleemiga. Nad määravad sageli juba projekteerimisetapi alguses materjaliklassid üle. Vaikimisi kohe N52 valimine on laialt levinud harjumus. See refleks tõstab ühikuhindu märkimisväärselt, ilma et see tooks rakendusele proportsionaalset jõudlust.
Materjali valikul on vaja ranget lähenemist. Meie juhend pakub ranget tõenditel põhinevat hindamisraamistikku. Aitame teil õigesti määrata standardsed neodüümkomponendid. Õpid hindama rakendamise riske, hindama keskkonnapiiranguid ja kinnitama tõhusalt tarnija kvaliteeti.
Võtmed kaasavõtmiseks
- Kulutõhusus: N35 pakub neodüümiklasside seas madalaimat magnetenergia hinda džauli kohta, mistõttu on see ideaalne suuremahuliseks tootmiseks, kus äärmuslik miniaturiseerimine pole rangelt nõutav.
- Termolaed: tähis 'N' piirab töötemperatuuri kuni 80 °C (176 °F); selle ületamine ohustab pöördumatut demagnetiseerumist.
- Katmine on kohustuslik: toores N35 materjal on väga vastuvõtlik oksüdatsioonile; õige katte (Ni-Cu-Ni, epoksü või tsink) valimine on rakenduse eluea seisukohalt ülioluline.
- Tarnija kinnitus: usaldusväärse N35 hankimiseks on vaja kontrollitavaid demagnetiseerimiskõveraid, rangeid mõõtmete tolerantse ja RoHS/REACH-i vastavusdokumentatsiooni.
1. Valiku raamimine: millal on N35 magnet õige spetsifikatsioon?
N35 spetsifikatsiooni dekodeerimine
Täpsete spetsifikatsioonide mõistmine väldib kulukaid insenerivigu. 'N' tähistab neodüümi ja '35' tähistab maksimaalset energiatoodet (BHmax). See väärtus jääb tavaliselt vahemikku 33–36 MGOe (Mega Gauss Oersteds). BHmax mõõdab materjali üldist magnetilise energia tihedust. Praktikas määrab see maksimaalse hoidejõu ja voo tiheduse, mida konkreetne maht võib tekitada. Kui N52 BHmax on umbes 52 MGOe, siis 35 MGOe valik on uskumatult võimas. Standard N35 Magnet ületab samaväärseid keraamilisi või alnikomaterjale hõlpsalt kümnekordselt. Erakordselt tugeva magnetvälja saad suhteliselt väikesest pakendist.
N35 vs. kõrgemad klassid (N42, N52)
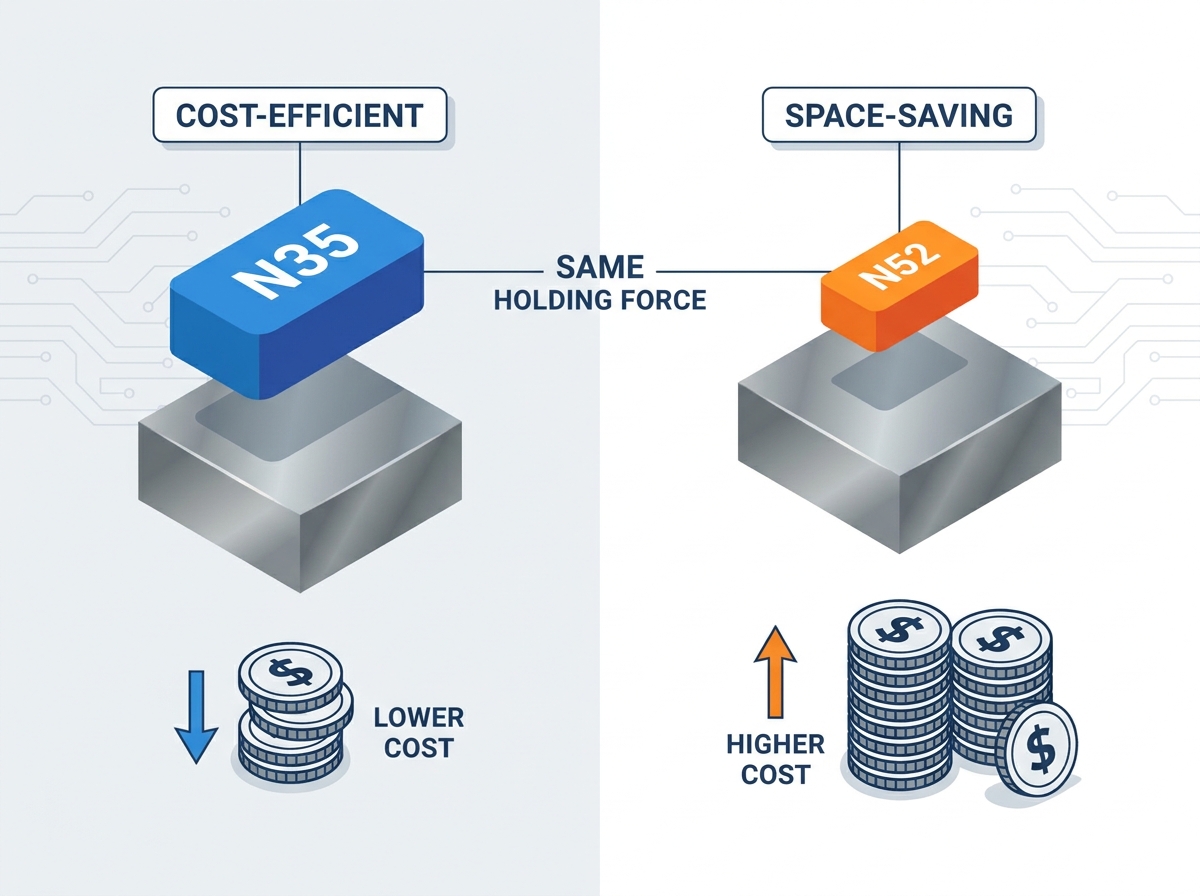
Peate vastama materjali valiku otse oma äriprobleemile. Ruumipiirangud määravad tavaliselt klassi valiku. Kui teie füüsiline konstruktsioon lubab veidi suuremat komponenti, saavutab suurem N35 hõlpsasti täpselt sama hoidejõu kui väiksem N52. Kuid see teeb seda oluliselt madalama toorainehinnaga. Kõrgekvaliteedilised materjalid nõuavad keerulisi tootmismeetodeid ja spetsiifiliste haruldaste muldmetallide elementide suuremat kontsentratsiooni. See suurendab nende turuhinda. Kui teie toode ei nõua äärmist miniatuursust – nagu üliõhuke nutitelefoni kõlar –, kulutab N52 määramine teie eelarvet. Nutikas projekteerimine kasutab olemasolevat mahtu madalama kvaliteediga ja väga kuluefektiivsete materjalide kasutamiseks.
Peamised tööstusliku kasutuse juhtumid
Tööstusharu juhid kasutavad seda klassi erinevates sektorites. See paistab silma rakendustes, mis eelistavad stabiilset jõudlust mikroskoopilisele suurusele.
- Magneteraldusseadmed: suured massiivid eraldavad raua saasteaineid toiduainete töötlemise liinidest või teraviljahoidlatest.
- Pakendi sulgurid: peidetud kettad pakuvad luksuslike karpide ja olmeelektroonika pakendite jaoks esmaklassilist klõpsatust.
- Standardsed alalisvoolumootorid: kodumasinate ja elektritööriistade harjadeta mootorid sõltuvad suuresti sellest materjalist.
- Andurid: Halli efekti andurid kasutavad neid autoosade usaldusväärseks asukoha jälgimiseks.
- Akustilised komponendid: tugevad kõlarid ja stuudiomonitorid kasutavad neid massiivsete häälepoolide tõhusaks juhtimiseks.
2. Toimivusparameetrite ja keskkonnapiirangute hindamine
Termiline tegelikkus ja demagnetiseerimise riskid
Temperatuur dikteerib neodüümi jõudlust põhjalikult. Algtaseme tähistus 'N' kannab ranget maksimaalset töötemperatuuri 80 °C (176 °F). Pidevalt selle lae lähedal töötamine halvendab ajutiselt magnetvälja. Selle piiri ületamine põhjustab pöördumatut demagnetiseerumist. Kui pöördumatu kadu on tekkinud, ei taasta komponendi jahutamine selle algset tugevust. Peate selle täielikult uuesti magnetiseerima. Sisemine koertsitiivsus (Hcj) mõõdab materjali vastupidavust demagnetiseerimisele. Tööstuslik ümbritsev soojus, sisepõlemismootorite lähedus või hõõrdumisrohke keskkond võivad pikaajalist magneti säilimist tõsiselt mõjutada. Prototüüpimise etapis peate ümbritsevat temperatuuri täpselt mõõtma. Kui teie rakenduse temperatuur tõuseb 100 °C-ni, peate keskkonnas püsimiseks muutma oma spetsifikatsiooni kvaliteedile N35M (keskmine).
Mõõtmete tolerantsid ja kokkupanek
Täpsus on automatiseeritud koosteliinide puhul väga oluline. Standardsed tootmistolerantsid on umbes ±0,1 mm. See sobib suurepäraselt lihtsate liimitavate süvendite või pakendite jaoks. Suure kiirusega automatiseeritud masinad või tihedad mootorikorpused võivad aga vajada täpsustolerantse ±0,05 mm. Rangemad tolerantsid pikendavad töötlemisaega ja praagi määra, tõstes teie komponentide hinda. Lisaks peate arvestama paagutatud neodüümi mehaaniliste tegelikkusega. Materjal toimib nagu tihe keraamika. See on uskumatult rabe. Kui kaks tükki töölaual kokku puutuvad, purunevad need tõenäoliselt. Peate montaažiseadmeid hoolikalt kavandama. Töötajad ei tohiks kunagi neid komponente oma kohale lüüa. Pressliitumiseks on vaja spetsiaalseid plasthülssi, et neelata mehaanilist lööki.
Magnetiseerimise suund
Peate määratlema orientatsiooni projekteerimistsükli alguses. Suund muudab põhjalikult tootmistööriistu ja hilisemaid kulusid. Paagutatud materjalid joondavad pressimise faasis oma kristalse struktuuri. Seda ei saa hiljem muuta.
- Aksiaalne: magnetiseeritud läbi paksuse. See on kõige levinum ja kulutõhusam suund.
- Diameetriline: Magnetiseeritud üle läbimõõdu. Kasutatakse sageli spetsiifilistes andurirakendustes.
- Mitmepooluseline: mitu vahelduvat posti ühel küljel. See nõuab kohandatud magnetiseerimisseadmeid ja suurendab oluliselt esialgseid seadistustasusid.
3. Pinnatöötluslahendused: korrosiooniriskide leevendamine
NdFeB haavatavus
Enamikus keskkondades ei saa kasutada töötlemata neodüümplokki. NdFeB on rauarikas sulam. See korrodeerub kiiresti, kui puutub kokku ümbritseva niiskuse, soola või karmide tööstuskemikaalidega. Oksüdatsioon algab pinnalt ja tungib aja jooksul sügavale. Kui rooste paisub, sunnib see rabedat materjali pragunema ja muutuma pulbriks. See hävitab magnetvälja täielikult. Järelikult on pinnatöötluse rakendamine tootmisprotsessis vaieldamatu etapp. Peate sobitama katte konkreetselt soovitud keskkonnamõjuga.
Plaadimisvalikute hindamine (funktsioonid tulemusteni)
Õige tõkke valimine säästab teid katastroofiliste põllurikete eest. Allpool võtame kokku standardsed tööstuse valikud.
Tabel: Neodüümmaterjalide pinnatöötluse võrdlus
| Kattetüübi |
koostis |
Ideaalne keskkond |
Peamised eelised ja kompromissid |
| Ni-Cu-Ni |
Nikkel-vask-nikkel |
Siseruumides / Kuivtööstuslik |
Tööstuse standard. Suurepärane vastupidavus ja puhas esteetika. Ei sobi merekeskkonda. |
| Tsink (Zn) |
Puhas tsink |
Madala korrosiooniga / sisemine |
Madalam kulu. Suurepärane rakenduste jaoks, mis nõuavad liime ja liime. Madalam kriimustuskindlus. |
| Epoksiidvaik |
Must epoksiid |
Kõrge niiskus / õues |
Parim soolapihustuskindluse jaoks. Suurepärane vastupidavus karmides tööstuslikes tingimustes. Veidi paksem tolerants. |
| Parylene |
Polümeeri aurustamine-sadestamine |
Meditsiiniline / Kõrge hõõrdumine |
Nõelauguvaba spetsiaalne kate. Bioühilduv. Kannab märkimisväärset lisatasu. |
Parim tava: määrake alati epoksüvaik, kui teie toode töötab soolase vee läheduses või kui teie toode on tihedalt kondenseerunud. Ni-Cu-Ni näeb suurepärane välja, kuid pikaajalise kõrge õhuniiskuse stressi korral ei tööta lõpuks.
4. Tarneahel, mastaapsus ja kvaliteedikontroll
Tooraine volatiilsuse navigeerimine
Ülemaailmne haruldaste muldmetallide turg kogeb sagedasi hinnakõikumisi. Neodüümi ja praseodüümi baashinnad muutuvad kaevanduskvootide ja rahvusvahelise kaubanduspoliitika alusel. Kuid standardklassi valimine aitab seda rahalist riski minimeerida. Kõrge temperatuuriga klassid (nagu SH, UH või EH) sõltuvad suuresti kallistest rasketest haruldaste muldmetallide elementidest, nagu düsproosium ja terbium. Need lisandid stabiliseerivad magnetvälja ekstreemse kuumuse korral, kuid kannatavad tohutu hinnakõikumise all. An N35 magnet vajab vähe või üldse mitte düsproosiumi. Projekteerides oma süsteemi standardsete temperatuuripiirangute järgi, kaitsete oma tarneahelat haruldaste muldmetallide äkiliste tugevate hinnatõusude eest.
Kvaliteedi tagamise ja testimise standardid
Peate nõudma oma tootmispartneritelt ranget testimist. Visuaalne kontroll üksi ei taga toimivust.
- Helmholtzi mähise testimine: see seade mõõdab kogu magnetmomenti. See kontrollib, et partii tegelikult vastab reklaamitud BHmax-ile, mitte ei kontrolliks lihtsalt pinna gaussi.
- Soolapihustusaruanded: Laborid allutavad kaetud proove väga söövitava uduga 24–72 tunniks. See tagab, et plaadil ei ole mikroskoopilisi auke.
- 3D-koordinaatide mõõtmine (CMM): täppis-optilised skannerid kontrollivad, et suurte mõõtmete tolerantsid on täiuslikult täidetud.
Esialgsete saadetiste ajal jälgige kohe punaste lippude ilmumist. Ühe partii ebaühtlased tõmbejõud näitavad halba pressimist või ebaühtlast paagutamist. Nikkeldatud katted või väikesed mullid ennustavad kiireid korrosioonitõrkeid.
Vastavus ja jätkusuutlikkus
Teie tarneahel peab olema rangelt kooskõlas ülemaailmsete regulatiivsete standarditega. Tööstuslikud ostjad ei saa eirata vastavusdokumente. Peate tagama, et kõik saadetised sisaldavad kehtivaid RoHS-i (Ohtlike ainete piiramise) ja REACH-määruse deklaratsioone. Need dokumendid kinnitavad piiratud raskmetallide, nagu plii või kaadmium, puudumist kattekihtides. Lisaks nõuavad kaasaegsed ettevõtted üha enam konfliktivaba hankimispoliitikat. Paluge oma müüjal seostada oma tooraine päritolu legitiimse ja reguleeritud kaevandustegevusega.
5. Tarnijate nimekirja lisamine ja järgmised sammud
Tarnija hindamismaatriks
Ärge valige partnerit ainult ühikuhinna alusel. Peate kvalifitseerima tootja kasutusea. Kasutage seda kontrollnimekirja rajatiste kontrollimisel:
- Ettevõttesisesed töötlemisvõimalused: kas nad viilutavad, lihvivad ja plaadivad ettevõttesiseselt? Nende sammude väljastpoolt tellimine pikendab teostusaega ja vähendab kvaliteedikontrolli.
- Juurdepääs toorainekvootidele: seaduslikel tarnijatel on otsene juurdepääs stabiilsetele haruldaste muldmetallide kvootidele, tagades, et nad ei peata teie tootmist turupuuduse ajal.
- Läbipaistev kvaliteedikontrolli aruandlus: nad peaksid iga tarnitud partii kohta hea meelega esitama materjalisertifikaadid ja katseandmed.
Prototüüpimise strateegia
Ärge kunagi pühenduge suuremahulisele tootmisele ilma füüsilise testimiseta. Esmalt tellige väike näidispartii. Allutage need prototüübid tegelikele soojus- ja mehaanilistele koormustele oma konkreetses koostu piires. Käivitage mootorid maksimaalse töötemperatuurini. Kastke anduri korpused vajadusel vette. Mõõtke magnetvälja enne ja pärast neid koormusteste. See reaalse maailma valideerimine toob varakult esile varjatud disainivead.
Õigete dokumentide küsimine
Paljud ostjad aktsepteerivad pimesi üldisi spetsifikatsioonilehti. See on levinud viga. Peate ostjaid juhendama nõudma spetsiifilisi demagnetiseerimiskõveraid (BH-kõveraid), mis on kohandatud teie täpsele töötemperatuurile. Standardsel toatemperatuuril (20 °C) kaardistatud kõver näeb välja oluliselt erinev 75 °C juures kaardistatud kõverast. Demagnetiseerimiskõvera põlve mõistmine kõrgel temperatuuril ütleb teile täpselt, millal materjal ebaõnnestub. Enne suurte ostutellimuste allkirjastamist kindlustage see dokumentatsioon.
Järeldus
Standardsed N35 neodüümmagnetid jäävad enamiku tööstuslike rakenduste jaoks kõige optimaalsemaks valikuks. Nad seavad esikohale suurepärast maksumust mastaabis ilma tohutut magnetilist tugevust ohverdamata. Vältides tarbetut ülemääratlemist, kaitsete oma hankeeelarvet tooraine inflatsiooni eest. Enne N52 nõudmist soovitame tungivalt oma ruumilisi piiranguid hoolikalt hinnata.
Edukas kasutuselevõtt sõltub täielikult täpsest keskkonnahinnangust. Peate austama 80°C termolagi ja valima niiskuse blokeerimiseks sobivad pinnatöötlused. Range tarnijate kontrollimine tagab, et teie komponendid vastavad järjepidevalt rangetele mõõtmete ja jõudlusstandarditele kogu masstootmise ajal.
Teie järgmine samm on praktiline tegevus. Vaadake üle oma praegused tehnilised joonised. Küsige oma valitud tarnijatelt põhjalikke tehnilisi andmelehti. Käivitage spetsiaalne prototüübi näidiskäivitus, et kinnitada oma soojuseeldusi. Lõpuks konsulteerige otse magnetinseneriga, et täpsustada oma tolerantsid ja fikseerida ideaalsed spetsifikatsioonid juba täna.
KKK
K: Mis vahe on N35 ja N52 magnetil?
V: Peamine erinevus seisneb maksimaalses energiatiheduses. N52 genereerib täpselt samast füüsilisest mahust oluliselt tugevama magnetvälja. N52 tooraine hind on aga palju suurem. Kui teie disainis on piisavalt füüsilist ruumi, sobib pisut suurem N35 väiksema N52 hoidejõuga murdosa hinnaga.
K: Kas N35 magnet talub välistingimusi?
V: Mitte ilma tugeva kaitseta. Toores neodüüm sisaldab rauda ja oksüdeerub kiiresti. Välistingimustes ellujäämiseks vajab komponent spetsiaalset epoksüvaigust katet. Lisaks tuleks materjal sulgeda suletud mehaanilise korpuse sisse, et kaitsta rabedat plaati niiskust kaasava kriimustamise eest.
K: Kuidas kontrollida, kas ma saan tegelikult N35 ja mitte madalamat hinnet?
V: Visuaalne kontroll ei suuda hindeid määrata. Pinnaväljade kontrollimiseks ja kontrollitud tõmbetestide tegemiseks peate kasutama gaussimõõtjat. Veelgi olulisem on nõuda, et tarnija esitaks ametlikud Helmholtzi mähise testi tulemused ja sertifitseeritud BH (demagnetiseerimise) kõvera dokumendid teie konkreetse partii kohta.
K: Kas N35 magneti ostujärgne töötlemine rikub selle ära?
V: Jah. Ärge kunagi proovige paagutatud neodüümi tavapäraselt töödelda. Puurimine või freesimine tekitab liigset kuumust, mis surub materjali kiiresti üle 80°C piiri, põhjustades pöördumatut demagnetiseerumist. Lisaks on neodüümitolm väga tuleohtlik ja kujutab endast tõsist tuleohtu. Kogu vormimine peab toimuma enne viimast magnetiseerimisfaasi.
K: Mis juhtub, kui minu rakenduse temperatuur ületab 80 °C?
V: Väikesed ajutised temperatuurikõikumised võivad põhjustada pöörduvat voolukadu, mis tähendab, et tugevus taastub jahutamisel. Pidevalt üle 80 °C ületab aga materjali koertsitiivsuse läve, põhjustades pöördumatut demagnetiseerumist. Kui teie keskkond on kuumem, peate üle minema kõrge temperatuuriga klassidele, nagu N35M (100 °C) või N35H (120 °C).