Industriingeniører og innkjøpsteam overser ofte sfæriske magneter. De har en tendens til å favorisere standardblokker eller skiver for konvensjonelle mekaniske sammenstillinger. Imidlertid er den unike geometrien til en Ball Magnet tilbyr distinkte mekaniske fordeler. Komplekse sammenstillinger krever ofte flerakset rotasjon. Mange operasjoner krever også minimal overflatekontakt eller rundstrålende magnetiske felt. I disse høyt spesialiserte miljøene løser sfæriske neodymmagneter komplekse tekniske flaskehalser effektivt.
De erstatter store mekaniske komponenter og reduserer friksjonsslitasjen betraktelig over bevegelige deler. Denne veiledningen bryter ned de fem mest effektive industrielle applikasjonene for disse kraftige kulene. Vi beskriver de spesifikke driftsproblemene de løser på fabrikkgulvet. Du vil lære kritiske evalueringskriterier for å velge riktige karakterer og beskyttende belegg. Til slutt fremhever vi de vanligste implementeringsrisikoene du må vurdere før du skalerer produksjonslinjene dine.
Viktige takeaways
- Kulemagneter gir friksjonsfri, 360-graders artikulasjon ideell for robotledd og optiske fester.
- Deres sfæriske geometri skaper magnetiske felt med høy gradient, og optimerer fangst av jernholdig forurensning i væskefiltreringssystemer.
- Når man evaluerer kulemagneter for industriell bruk, er punktkontaktstress og beleggets holdbarhet (f.eks. NiCuNi vs. Epoxy) den primære sviktrisikoen.
- Å velge riktig karakter (f.eks. N42 vs. N52) krever balansering av nødvendig holdekraft mot driftstemperaturgrenser for å forhindre irreversibel avmagnetisering.
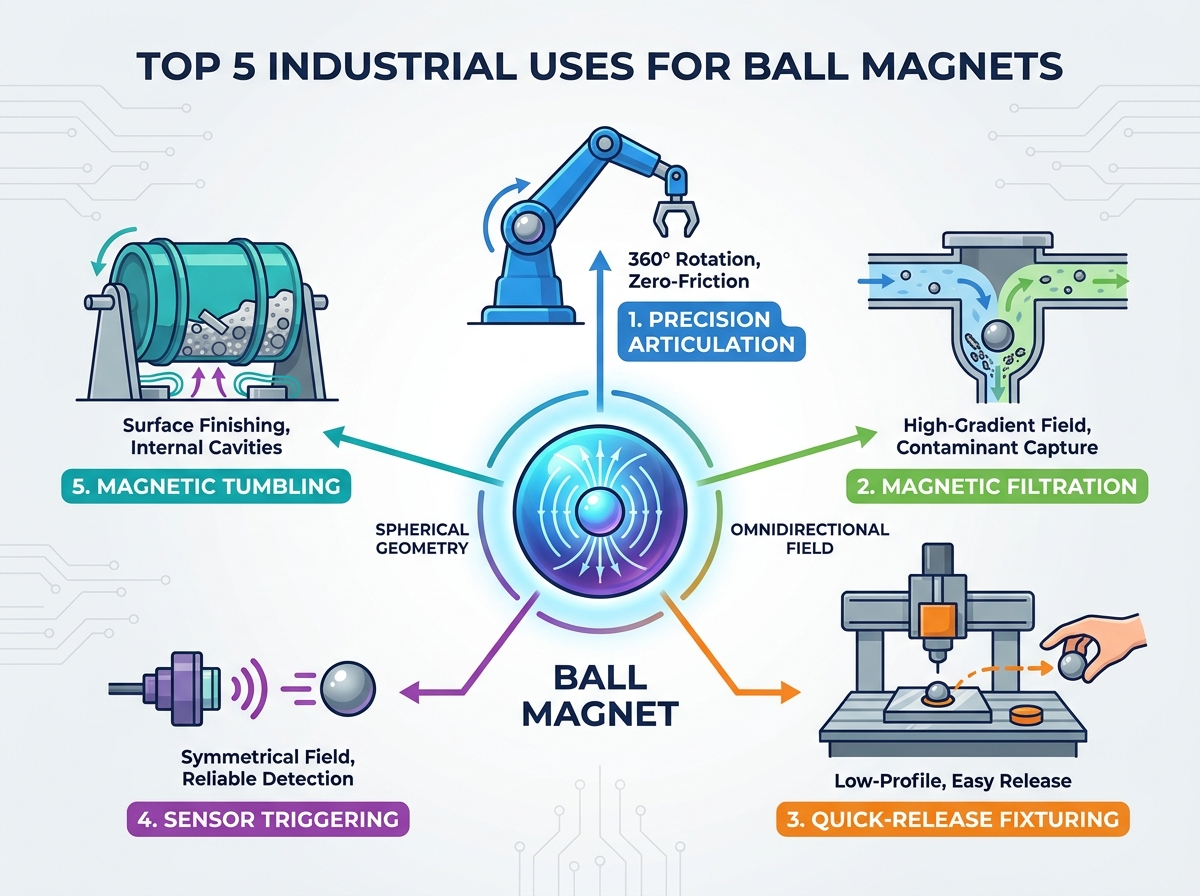
1. Presisjonsledd og robotkuleledd
Tradisjonelle mekaniske kuleledd lider av konstant friksjonsslitasje. De krever regelmessig smøring for å fungere ordentlig. De har også begrenset bevegelsesområde. Denne kombinasjonen fører til for høye vedlikeholdskostnader i presisjonsrobotikk og komplekse optiske arrays. Ingeniører må hele tiden overvåke disse leddene for fysisk nedbrytning. Over tid kompromitterer friksjon uunngåelig posisjonsnøyaktigheten.
Du kan løse dette ved å bruke en neodymkule. Ved å pare den sammen med en ferromagnetisk forsenket base skapes en kinematisk skjøt med høy styrke. Dette oppsettet tilbyr nullfriksjonsbevegelse. Den tillater fullstendig 360-graders artikulasjon. Kulen flyter rent mot sokkelen. Dette eliminerer behovet for rotete industrielle smøremidler helt. Robotarmer og kamerafester drar stor nytte av denne uhindrede bevegelsesfriheten.
Når du vurderer denne løsningen, må du vurdere flere kritiske dimensjoner:
- Holdekraft vs. skjærkraft: Du må vurdere det nødvendige bruddmomentet. Kuler har naturlig nok minimal kontaktflate. Dette betyr at deres skjærmotstand er fundamentalt lavere enn flate magneter.
- Produksjonstoleranse: Høypresisjonsapplikasjoner krever utrolig stramme dimensjonstoleranser. Du trenger vanligvis ±0,05 mm eller bedre. Denne strenge standarden forhindrer uønsket leddspill under rask artikulasjon.
Du må også gjenkjenne implementeringsrisikoen. Punktkontaktspenning kan lett føre til at magnetens plating fliser. Dette skjer vanligvis under kraftige belastninger eller plutselige støt. Du bør spesifisere tykkere belegg eller sekundære beskyttelseshus hvis du forventer fysisk påvirkning under normal drift. Et sprukket belegg utsetter det sprø indre neodymet for umiddelbar oksidasjon.
2. Magnetisk filtrering og væskeseparasjonssystemer
Mikroskopiske jernholdige slitepartikler forurenser rutinemessig hydraulikkvæsker og industrielle kjølevæsker. De infiltrerer også matforedlingslinjer. Disse skjulte partiklene forårsaker for tidlig maskinsvikt. De bryter også direkte med strenge standarder for overholdelse av renhet. Standard mekaniske filtre sliter ofte med å fange opp metallstøv i mikronstørrelse. Viskøse væsker skyver ganske enkelt disse bittesmå partiklene gjennom standard nettingskjermer.
Integrering av kuler i filtreringsfeller gir en overlegen løsning. Den sfæriske formen skaper naturlig et magnetfelt med høy gradient. Den danner høykonsentrerte flukslinjer direkte ved polene. Denne distinkte feltformen er svært effektiv til å trekke partikler i mikron fra tykke, viskøse væsker. Partiklene klikker på polene og holder seg fanget. De vil ikke skylle tilbake i hovedvæskestrømmen.
Ingeniører må nøye vurdere to hovedfaktorer her:
- Termisk stabilitet: Væskeledninger går ofte eksepsjonelt varme. Du må vurdere høytemperaturkarakterer som N42SH eller UH. Dette sikrer at magneten ikke overskrider dens maksimale driftstemperatur. Standardkarakterer feiler rundt 80°C. Høytemperaturkvaliteter tåler 150°C eller mer.
- Korrosjonsbestandighet: Vurder væskekompatibiliteten grundig. Ubelagt eller standard nikkelbelagt neodym vil korrodere raskt i vannholdige miljøer. Spesialiserte belegg er obligatoriske.
Diagram: Beleggsammenligning for filtreringssystemer
| Beleggtype |
Korrosjonsbestandighet |
Beste væskepåføring |
Holdbarhet Merknad |
| NiCuNi (standard) |
Lav til moderat |
Tørr luft eller lette maskinoljer |
Chips lett under støt |
| Epoksyharpiks |
Høy |
Vann, kjølevæsker, milde syrer |
Utmerket vanntett forsegling |
| Teflon (PTFE) |
Veldig høy |
Væsker av næringsmiddelkvalitet, sterke kjemikalier |
Non-stick, svært stabil |
Du står overfor spesifikke implementeringsrisikoer angående væskestrøm. Akkumulering av jernholdig materiale endrer kraftig væskedynamikken inne i røret. Vedlikeholdsplaner må ta hensyn til regelmessig, systematisk rengjøring. Å ignorere dette vil skape alvorlige trykkfall i ledningen. Ukontrollert oppbygging begrenser til slutt kjølevæskestrømmen til kritiske motorkomponenter.
3. Hurtigfeste og arbeidsholding
Raske produksjonsprosesser krever ekstrem hastighet. Laserskjæring, CNC-ruting og automatisert montering er avhengig av stram planlegging. Å spenne og løsne materialer bruker tradisjonelt verdifull syklustid. Videre kan harde mekaniske klemmer lett deformere ømfintlige underlag. Overstramming av en standard metallklemme skader tynne metallplater eller akrylpaneler permanent. Produsenter trenger en raskere og skånsommere måte å sikre deler på.
Du kan bruke disse kulene som lavprofils, hurtigutløsende holde-downs. Den avrundede formen gjør at operatørene enkelt kan rulle eller vippe dem av arbeidsflaten. Denne vridende bevegelsen bryter rent den magnetiske kretsen. Flate blokker, omvendt, krever betydelig nysgjerrige kraft for å fjerne. En rask rullehandling sparer dyrebare sekunder under hver enkelt delbytte.
Evaluer oppsettet ditt ved å se på arbeidsflyteffektiviteten. Du bør måle nøyaktig tid spart per syklus sammenlignet med tradisjonelle mekaniske klemmer. Du må også vurdere overflatebeskyttelse. Bestem risikoen for at det harde metallet riper opp det delikate arbeidsstykket ditt. Operatører plasserer ofte et tynt polymerark mellom kulen og delen for å forhindre riper.
Implementeringsrisikoer fokuserer sterkt på fysikk. Fordi kontaktområdet kun er et enkelt punkt, er den faktiske holdekraften betydelig lavere enn magnetens teoretiske maksimale trekkstyrke. Ingeniører må beregne nøyaktig antall kuler som trengs. Du må sikre arbeidsstykket mot aggressive sidebearbeidingskrefter. Hvis du bruker for få kuler, vil CNC-fresen skyve delen ut av justering.
4. Sensorutløsning i tøffe miljøer
Mekaniske grensebrytere svikter raskt i miljøer fylt med mye støv, fuktighet eller intense vibrasjoner. Innvendige fjærer setter seg fast når de utsettes for fabrikksmuss. Standard flate magneter som brukes til Hall-effekt eller reed-brytere utgjør en annen utfordring. De krever streng retningsjustering. Dette strenge polaritetskravet kompliserer installasjonen på hurtiggående samlebånd. En liten støt ødelegger sensorjusteringen.
Utplassering av en kule som den primære aktuatoren løser dette vakkert. Magnetfeltet forblir perfekt symmetrisk rundt sfærens akse. På grunn av dette forringer ikke rotasjonsfeiljustering under installasjon eller drift sensorens evne til å oppdage feltet. Du kan slippe den inn i et hus uten å bekrefte perfekt orientering. Hall-effekt-bryteren vil lese den konsekvent hver gang.
Du må evaluere feltrekkevidden nøyaktig. Sørg for at sfærens størrelse og karakter gir et tilstrekkelig magnetfelt. Mål Gauss-vurderingen på avstand. Den må trigge sensoren gjennom nødvendige luftspalter eller tunge beskyttelseshus. Du må også verifisere komponentsamsvar. Sørg for at de valgte materialene oppfyller strenge RoHS- og REACH-standarder for moderne elektroniske komponenter.
Vær oppmerksom på fri bevegelse i huset. Hvis kulen roterer fritt i innkapslingen, vil primærpolene skifte retning. Denne forskyvningen forårsaker potensielt uberegnelige, upålitelige sensoravlesninger. Du må feste den godt på plass. Bruk industrielle lim eller tette presspasninger for å låse orienteringen permanent. Dette hindrer stolpene i å vandre under kraftig maskinvibrasjon.
5. Magnetisk tumbling og overflatebehandling
Avgrading og polering av intrikate maskinerte deler er notorisk vanskelig. Ikke-jernholdige materialer som messing, aluminium eller intrikate smykker utgjør en unik utfordring. Tradisjonelle vibrerende tumblere klarer ofte ikke å nå dype blinde hull. De kan ikke polere indre hulrom effektivt. Tradisjonelle medier setter seg rett og slett fast i små sprekker. Dette etterlater de indre overflatene grove og uferdige.
Magnetisk tumbling tilbyr en elegant løsning. Den bruker et roterende magnetfelt for å drive små pinner i rustfritt stål mot delene. Produsenter legger ofte inn kraftige kuler i basedrivplaten. Spinning av denne platen skaper en raskt skiftende magnetisk virvel. Denne virvelen tvinger mikropinnene inn i hvert eneste bittesmå hulrom og blinde hull. Resultatet er en feilfri polert innvendig overflate.
Evalueringsdimensjoner er sterkt avhengige av dreiemoment og kraft. Størrelsen og karakteren på kulene dikterer direkte det nødvendige motormomentet. De bestemmer også volumet av deler du kan behandle per batch. Videre må du måle flukstetthet. Høyere N-grader, som N50 eller N52, gir mye mer aggressiv etterbehandling. Sterkere felt pisker pinnene mye raskere.
Vær oppmerksom på termiske risikoer. Høyhastighetsrotasjon genererer betydelige virvelstrømmer i maskinbasen. Disse strømmene skaper betydelig strålevarme. Du må sørge for at drivsystemet har tilstrekkelig kjøling. Riktig ventilasjon forhindrer at komponentene forringes på grunn av termisk sjokk. Overopphetet neodym mister raskt sin permanente magnetiske ladning.
6. Innkjøp og evaluering av kulemagneter for skala
Du må bruke streng shortlistingslogikk under anskaffelsen. Ikke bruk den høyeste tilgjengelige karakteren som standard, som N52, med mindre det er absolutt nødvendig. Du må balansere dine rå kraftkrav med virkelige miljøbegrensninger. Høye temperaturer og overdreven fuktighet tilsier ulike materialvalg. En N52-kvalitet brytes raskt ned i et 80°C motorrom.
Leverandørevaluering krever streng revisjon. Be alltid om omfattende magnetiske testrapporter fra din leverandør. Du må gjennomgå avmagnetiseringskurvene og BH-kurvene. Disse dokumentene bekrefter magnetisk konsistens på tvers av store batchordrer. Du må også revidere konsistensen av leverandørens beleggtykkelse. Sfæriske geometrier er notorisk vanskelig å galvanisere jevnt. Tynne flekker i belegget vil ruste umiddelbart.
Sammendragstabell: Grad vs. temperaturtoleranse
| Neodym Grade |
Maks. driftstemperatur (°C) |
Relativ trekkkraft |
Ideell industriell bruk |
| N42 (standard) |
80°C |
Høy |
Romtemperaturbeslag |
| N42SH (høy temperatur) |
150°C |
Moderat-Høy |
Filtreringsfeller for varm væske |
| N42UH (Ultra Temp) |
180°C |
Moderat |
Tunge motorapplikasjoner |
Dine umiddelbare neste trinn bør fokusere på validering. Skaff en liten prøvebatch først. Du må teste punktkontakt-holdbarhet under faktisk stress. Test den termiske stabiliteten i en virkelig fungerende prototype. Gjør dette mye før du forplikter deg til storskala volumproduksjon. Testing i den virkelige verden avslører mekaniske feil som datasimuleringer lett går glipp av.
Konklusjon
- Vurder driftstemperaturene nøye før du velger en spesifikk magnetisk karakter.
- Beregn alltid det nøyaktige bruddmomentet med tanke på det begrensede punktkontaktflatearealet.
- Bruk spesialiserte epoksy- eller PTFE-belegg ved bruk i våte eller korrosive væskemiljøer.
- Sikre aktuatorer permanent med lim for å forhindre polforskyvning i sensorgrupper.
- Rådfør deg med en magnetisk ingeniørspesialist for å modellere kretsen og be om funksjonelle prototyper for driftstesting.
FAQ
Spørsmål: Hvorfor er trekkkraften til en kulemagnet lavere enn en platemagnet med samme volum?
A: Trekkkraften er sterkt avhengig av overflatearealet som er i kontakt med det jernholdige materialet. En kulemagnet har bare et enkelt kontaktpunkt. Dette reduserer friksjonen og den direkte holdekraften betydelig sammenlignet med den brede, flate overflaten til en standardskive.
Spørsmål: Kan kulemagneter magnetiseres aksialt eller diametralt?
A: Ja. Mens den fysiske formen er en perfekt sfære, bestemmes den interne magnetiske orienteringen under produksjonsprosessen. De fleste industrielle kuler er aksialt magnetisert, noe som betyr at de distinkte polene hviler i motsatte ender av en enkelt teoretisk akse.
Spørsmål: Hva er det beste belegget for en kulemagnet i industrielle omgivelser?
A: Det avhenger helt av miljøet. NiCuNi (Nikkel-Kobber-Nikkel) er standard for tørre mekaniske applikasjoner. Epoksy eller PTFE er nødvendig for våte, etsende eller væskefiltrerende miljøer for å forhindre rask oksidasjon.
Spørsmål: Er neodym-kulemagneter tilbøyelige til å flise?
A: Ja. Fordi de påvirker harde overflater på et enkelt ørlite punkt, er den lokaliserte spenningen svært høy. De skal ikke få lov til å kneppe sammen kraftig. Det sprø sintrede neodymet under den beskyttende belegget vil lett sprekke eller knuse under høyhastighetsstøt.