Inżynierowie przemysłowi i zespoły zakupowe często pomijają magnesy sferyczne. Zwykle faworyzują standardowe bloki lub tarcze w przypadku konwencjonalnych zespołów mechanicznych. Jednakże unikalna geometria a Magnes kulkowy oferuje wyraźne zalety mechaniczne. Złożone zespoły często wymagają obrotu wieloosiowego. Wiele operacji wymaga również minimalnego kontaktu powierzchniowego lub dookólnego pola magnetycznego. W tych wysoce wyspecjalizowanych środowiskach sferyczne magnesy neodymowe skutecznie rozwiązują złożone wąskie gardła inżynieryjne.
Zastępują nieporęczne elementy mechaniczne i znacznie zmniejszają zużycie cierne ruchomych części. W tym przewodniku omówiono pięć najskuteczniejszych zastosowań przemysłowych tych potężnych sfer. Szczegółowo opisujemy konkretne problemy operacyjne, które rozwiązują w hali produkcyjnej. Poznasz krytyczne kryteria oceny przy doborze odpowiednich gatunków i powłok ochronnych. Na koniec podkreślamy najczęstsze ryzyko związane z wdrożeniem, które należy wziąć pod uwagę przed skalowaniem linii produkcyjnych.
Kluczowe dania na wynos
- Magnesy kulkowe zapewniają beztarciową artykulację w zakresie 360 stopni, idealną do złączy robotycznych i mocowań optycznych.
- Ich sferyczna geometria wytwarza pola magnetyczne o wysokim gradiencie, optymalizując wychwytywanie zanieczyszczeń żelaznych w systemach filtracji płynów.
- Przy ocenie magnesów kulkowych do zastosowań przemysłowych głównymi czynnikami ryzyka awarii są naprężenia punktowe i trwałość powłoki (np. NiCuNi w porównaniu z żywicą epoksydową).
- Wybór odpowiedniego gatunku (np. N42 vs. N52) wymaga zrównoważenia wymaganej siły trzymania z granicami temperatury roboczej, aby zapobiec nieodwracalnemu rozmagnesowaniu.
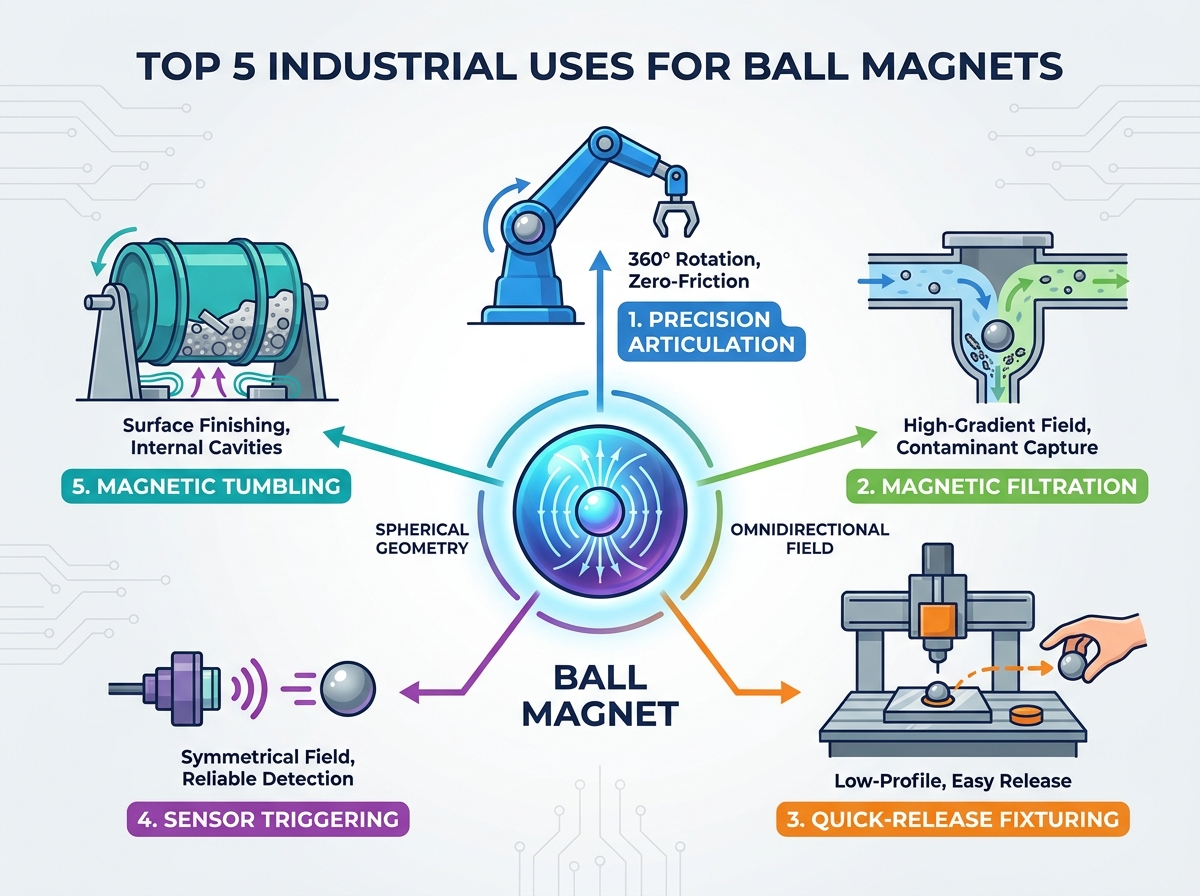
1. Precyzyjne przeguby i automatyczne przeguby kulowe
Tradycyjne mechaniczne przeguby kulowe są narażone na ciągłe zużycie cierne. Do prawidłowego funkcjonowania wymagają regularnego smarowania. Charakteryzują się również ograniczonym zakresem ruchu. To połączenie prowadzi do zbyt wysokich kosztów konserwacji precyzyjnej robotyki i złożonych układów optycznych. Inżynierowie muszą stale monitorować te połączenia pod kątem fizycznej degradacji. Z biegiem czasu tarcie nieuchronnie pogarsza dokładność pozycjonowania.
Można rozwiązać ten problem, stosując kulę neodymową. Połączenie go z ferromagnetyczną wpuszczaną podstawą tworzy połączenie kinematyczne o wysokiej wytrzymałości. Ta konfiguracja zapewnia ruch o zerowym tarciu. Umożliwia pełną artykulację 360 stopni. Kula unosi się gładko w stosunku do gniazda podstawy. Eliminuje to całkowicie potrzebę stosowania brudzących smarów przemysłowych. Ramiona robotyczne i uchwyty kamer czerpią ogromne korzyści z tej nieograniczonej swobody ruchu.
Oceniając to rozwiązanie, należy ocenić kilka kluczowych wymiarów:
- Siła trzymania a siła ścinająca: Należy ocenić wymagany moment zrywający. Kule mają naturalnie minimalną powierzchnię styku. Oznacza to, że ich odporność na ścinanie jest zasadniczo niższa niż w przypadku magnesów płaskich.
- Tolerancja produkcyjna: Zastosowania o wysokiej precyzji wymagają niezwykle wąskich tolerancji wymiarowych. Zwykle potrzebujesz ±0,05 mm lub więcej. Ten rygorystyczny standard zapobiega niepożądanemu luzowi stawów podczas szybkiej artykulacji.
Należy także rozpoznać ryzyko związane z wdrożeniem. Naprężenia punktowe mogą łatwo spowodować odpryskiwanie powłoki magnesu. Zwykle ma to miejsce w przypadku dużych obciążeń udarowych lub nagłych wstrząsów. Jeśli spodziewasz się fizycznego uderzenia podczas normalnej pracy, powinieneś określić grubsze pokrycie lub dodatkowe obudowy ochronne. Odpryskiwana powłoka naraża kruchy wewnętrzny neodym na natychmiastowe utlenianie.
2. Systemy filtracji magnetycznej i separacji cieczy
Mikroskopijne cząsteczki żelaza rutynowo zanieczyszczają płyny hydrauliczne i chłodziwa przemysłowe. Przedostają się także do linii przetwarzania żywności. Te ukryte cząstki powodują przedwczesną awarię maszyn. Naruszają również bezpośrednio rygorystyczne normy czystości. Standardowe filtry mechaniczne często mają trudności z wyłapaniem pyłu metalicznego o wielkości mikrona. Lepkie płyny po prostu przepychają te drobne cząstki przez standardowe sita siatkowe.
Integracja kul w pułapkach filtracyjnych oferuje znacznie lepsze rozwiązanie. Kulisty kształt w naturalny sposób wytwarza pole magnetyczne o wysokim gradiencie. Tworzy wysoce skoncentrowane linie strumienia bezpośrednio na biegunach. Ten wyraźny kształt pola jest bardzo skuteczny w wyciąganiu cząstek wielkości mikrona z gęstych, lepkich płynów. Cząsteczki przyciągają się do biegunów i pozostają uwięzione. Nie spłukują się z powrotem do głównego strumienia płynu.
Inżynierowie muszą tutaj dokładnie ocenić dwa główne czynniki:
- Stabilność termiczna: Linie cieczy często są wyjątkowo gorące. Należy ocenić gatunki wysokotemperaturowe, takie jak N42SH lub UH. Dzięki temu magnes nie przekroczy maksymalnej temperatury roboczej. Standardowe gatunki zawodzą w temperaturze około 80°C. Gatunki wysokotemperaturowe wytrzymują temperaturę 150°C i więcej.
- Odporność na korozję: Dokładnie ocenić kompatybilność płynu. Niepowlekany lub standardowy neodym pokryty niklem będzie szybko korodował w środowisku wodnym. Obowiązkowe są powłoki specjalistyczne.
Wykres: Porównanie powłok do systemów filtracyjnych
| Typ powłoki |
Odporność na korozję |
Najlepsze zastosowanie płynu |
Trwałość Uwaga |
| NiCuNi (standardowy) |
Niski do umiarkowanego |
Suche powietrze lub lekkie oleje maszynowe |
Łatwo pęka pod wpływem uderzenia |
| Żywica epoksydowa |
Wysoki |
Woda, chłodziwa, łagodne kwasy |
Doskonałe wodoodporne uszczelnienie |
| Teflon (PTFE) |
Bardzo wysoki |
Płyny przeznaczone do kontaktu z żywnością, agresywne chemikalia |
Nieprzywierająca, bardzo stabilna |
Stoisz przed konkretnymi zagrożeniami wdrożeniowymi dotyczącymi przepływu płynów. Nagromadzenie materiałów żelaznych silnie zmienia dynamikę płynu wewnątrz rury. Harmonogramy konserwacji muszą uwzględniać regularne, systematyczne czyszczenie. Zignorowanie tego spowoduje poważne spadki ciśnienia w linii. Niekontrolowane osadzanie się ostatecznie ogranicza przepływ płynu chłodzącego do kluczowych elementów silnika.
3. Szybkozłącze i trzymanie robocze
Szybkie procesy produkcyjne wymagają ekstremalnej szybkości. Cięcie laserowe, routing CNC i zautomatyzowany montaż opierają się na napiętym harmonogramie. Zaciskanie i odpinanie materiałów tradycyjnie zajmuje cenny czas cyklu. Ponadto twarde zaciski mechaniczne mogą łatwo wypaczyć delikatne podłoża. Nadmierne dokręcenie standardowej obejmy metalowej powoduje trwałe uszkodzenie cienkiej blachy lub paneli akrylowych. Producenci potrzebują szybszego i delikatniejszego sposobu zabezpieczania części.
Możesz używać tych kulek jako niskoprofilowych, szybko zwalnianych przytrzymujących. Ich zaokrąglony kształt umożliwia operatorowi łatwe zwijanie lub przechylanie ich z powierzchni roboczej. Ten ruch skręcający całkowicie przerywa obwód magnetyczny. Z drugiej strony, płaskie bloki wymagają znacznej siły podważania, aby je usunąć. Szybki obrót pozwala zaoszczędzić cenne sekundy podczas każdej wymiany części.
Oceń swoją konfigurację, sprawdzając wydajność przepływu pracy. Należy zmierzyć dokładny czas zaoszczędzony na cykl w porównaniu z tradycyjnymi zaciskami mechanicznymi. Należy także ocenić ochronę powierzchni. Określ ryzyko zarysowania twardego metalu delikatnego przedmiotu obrabianego. Operatorzy często umieszczają cienki arkusz polimeru pomiędzy kulą a częścią, aby zapobiec zarysowaniu.
Ryzyko związane z wdrożeniem koncentruje się w dużej mierze na fizyce. Ponieważ powierzchnia styku stanowi tylko jeden punkt, rzeczywista siła trzymania jest znacznie niższa niż teoretyczna maksymalna siła przyciągania magnesu. Inżynierowie muszą obliczyć dokładną liczbę potrzebnych kul. Należy zabezpieczyć obrabiany przedmiot przed agresywnymi bocznymi siłami obróbki. Jeśli użyjesz zbyt małej liczby kulek, frez CNC wypchnie część z wyrównania.
4. Wyzwalanie czujnika w trudnych warunkach
Mechaniczne wyłączniki krańcowe ulegają szybkiemu uszkodzeniu w środowiskach o dużym zapyleniu, wilgoci lub intensywnych wibracjach. Wewnętrzne sprężyny zacinają się pod wpływem fabrycznego brudu. Standardowe magnesy płaskie stosowane w przełącznikach z efektem Halla lub kontaktronami stanowią kolejne wyzwanie. Wymagają ścisłego ustawienia kierunkowego. To rygorystyczne wymaganie dotyczące polaryzacji poważnie komplikuje instalację na szybko poruszających się liniach montażowych. Lekkie uderzenie niszczy ustawienie czujnika.
Zastosowanie kuli jako głównego siłownika doskonale rozwiązuje ten problem. Pole magnetyczne pozostaje idealnie symetryczne wokół osi kuli. Z tego powodu niewspółosiowość obrotowa podczas instalacji lub pracy nie pogarsza zdolności czujnika do wykrywania pola. Można go wrzucić do obudowy bez sprawdzania poprawności orientacji. Przełącznik z efektem Halla odczyta go konsekwentnie za każdym razem.
Musisz dokładnie ocenić zasięg pola. Upewnij się, że rozmiar i stopień kuli wytwarzają wystarczające pole magnetyczne. Zmierz wartość Gaussa na odległość. Musi skutecznie uruchomić czujnik przez wymagane szczeliny powietrzne lub ciężkie obudowy ochronne. Należy także sprawdzić zgodność komponentów. Upewnij się, że wybrane materiały spełniają rygorystyczne normy RoHS i REACH dotyczące nowoczesnych komponentów elektronicznych.
Uważaj na swobodny ruch w obudowie. Jeśli kula obraca się swobodnie w swojej obudowie, bieguny pierwotne zmienią kierunek. To przesunięcie potencjalnie powoduje błędne i niewiarygodne odczyty czujnika. Musisz go mocno zamocować. Aby trwale zablokować orientację, użyj klejów przemysłowych lub pasowań ciasnych. Zapobiega to przemieszczaniu się biegunów podczas silnych wibracji maszyny.
5. Upadki magnetyczne i wykańczanie powierzchni
Gratowanie i polerowanie skomplikowanych części obrabianych jest niezwykle trudne. Materiały nieżelazne, takie jak mosiądz, aluminium lub misterna biżuteria, stanowią wyjątkowe wyzwanie. Tradycyjne zagęszczarki wibracyjne często nie docierają do głębokich, nieprzelotowych otworów. Nie są w stanie skutecznie wypolerować ubytków wewnętrznych. Tradycyjne media po prostu zacinają się w małych szczelinach. Dzięki temu powierzchnie wewnętrzne są szorstkie i niedokończone.
Eleganckie rozwiązanie stanowi magnetyczne przewracanie. Wykorzystuje wirujące pole magnetyczne do wbijania maleńkich kołków ze stali nierdzewnej w części. Producenci często osadzają potężne kule w podstawowej płycie napędowej. Obracanie tej płyty tworzy szybko zmieniający się wir magnetyczny. Ten wir wpycha mikro-piny do każdej najmniejszej wnęki i ślepego otworu. Rezultatem jest idealnie wypolerowana powierzchnia wewnętrzna.
Wymiary oceniane w dużym stopniu zależą od momentu obrotowego i mocy. Rozmiar i klasa kulek bezpośrednio decydują o wymaganym momencie obrotowym silnika. Określają również ilość części, które można przetworzyć w jednej partii. Ponadto należy zmierzyć gęstość strumienia. Wyższe gatunki N, takie jak N50 lub N52, zapewniają znacznie bardziej agresywne działanie wykończeniowe. Silniejsze pola biją kręgle znacznie szybciej.
Zachowaj czujność w związku z zagrożeniami termicznymi. Wysoka prędkość obrotowa generuje znaczne prądy wirowe w podstawie maszyny. Prądy te wytwarzają znaczne ciepło promieniowania. Należy upewnić się, że układ napędowy ma odpowiednie chłodzenie. Właściwa wentylacja zapobiega degradacji komponentów w wyniku szoku termicznego. Przegrzany neodym szybko traci swój trwały ładunek magnetyczny.
6. Pozyskiwanie i ocena magnesów kulkowych pod kątem skali
Podczas udzielania zamówień należy stosować ścisłą logikę krótkiej listy. Nie należy domyślnie wybierać najwyższej dostępnej klasy, takiej jak N52, chyba że jest to absolutnie wymagane. Należy zrównoważyć wymagania dotyczące siły uciągu z rzeczywistymi ograniczeniami środowiskowymi. Wysokie temperatury i nadmierna wilgoć dyktują wybór różnych materiałów. Gatunek N52 szybko ulega degradacji w komorze silnika o temperaturze 80°C.
Ocena dostawcy wymaga rygorystycznego audytu. Zawsze żądaj od swojego dostawcy kompleksowych raportów z testów magnetycznych. Należy przejrzeć krzywe rozmagnesowania i krzywe BH. Dokumenty te weryfikują spójność magnetyczną w przypadku dużych zamówień seryjnych. Należy także sprawdzić zgodność grubości powłoki u dostawcy. Sferyczne geometrie są bardzo trudne do równomiernego powlekania galwanicznego. Cienkie plamy na poszyciu natychmiast rdzewieją.
Tabela podsumowująca: Klasa a tolerancja temperatury
| Klasa neodymu |
Maksymalna temperatura robocza (°C) |
Względna siła uciągu |
Idealny przypadek zastosowania przemysłowego |
| N42 (standardowy) |
80°C |
Wysoki |
Ustalanie temperatury pokojowej |
| N42SH (wysoka temperatura) |
150°C |
Umiarkowany-wysoki |
Pułapki filtrujące gorące płyny |
| N42UH (ultratemperaturowy) |
180°C |
Umiarkowany |
Ciężkie zastosowania silnikowe |
Twoje bezpośrednie działania w ramach kolejnego kroku powinny skupiać się na walidacji. Najpierw zaopatrz się w małą partię próbek. Należy przetestować trwałość styku punktowego pod rzeczywistym obciążeniem. Przetestuj stabilność termiczną w działającym prototypie w świecie rzeczywistym. Zrób to szeroko, zanim podejmiesz się produkcji na dużą skalę. Testy w świecie rzeczywistym ujawniają wady mechaniczne, które łatwo przeoczyć w symulacjach komputerowych.
Wniosek
- Przed wybraniem konkretnego gatunku magnetycznego dokładnie oceń temperaturę roboczą.
- Zawsze obliczaj dokładny moment zrywający, biorąc pod uwagę ograniczoną powierzchnię styku.
- Podczas stosowania w środowiskach mokrych lub żrących, należy stosować specjalistyczne powłoki epoksydowe lub PTFE.
- Trwale zabezpiecz siłowniki za pomocą kleju, aby zapobiec przesuwaniu się biegunów w matrycach czujników.
- Skonsultuj się ze specjalistą z zakresu inżynierii magnetycznej, aby zamodelować obwód i poprosić o funkcjonalne prototypy do testów operacyjnych.
Często zadawane pytania
P: Dlaczego siła przyciągania magnesu kulkowego jest mniejsza niż magnesu tarczowego o tej samej objętości?
Odp.: Siła uciągu w dużym stopniu zależy od powierzchni stykającej się z materiałem żelaznym. Magnes kulkowy ma tylko jeden punkt styku. To znacznie zmniejsza tarcie i bezpośrednią siłę trzymania w porównaniu do szerokiej, płaskiej powierzchni standardowej tarczy.
P: Czy magnesy kulkowe można namagnesować osiowo lub średnicowo?
O: Tak. Chociaż kształt fizyczny jest idealną kulą, wewnętrzna orientacja magnetyczna jest określana w procesie produkcyjnym. Większość kul przemysłowych jest namagnesowana osiowo, co oznacza, że odrębne bieguny spoczywają na przeciwległych końcach jednej teoretycznej osi.
P: Jaka jest najlepsza powłoka magnesu kulkowego w warunkach przemysłowych?
Odp.: To zależy całkowicie od środowiska. NiCuNi (nikiel-miedź-nikiel) jest standardem w suchych zastosowaniach mechanicznych. W środowiskach wilgotnych, korozyjnych lub z filtracją cieczy wymagana jest żywica epoksydowa lub PTFE, aby zapobiec szybkiemu utlenianiu.
P: Czy magnesy neodymowe są podatne na odpryski?
O: Tak. Ponieważ uderzają w twarde powierzchnie w jednym, maleńkim punkcie, zlokalizowane naprężenia są bardzo duże. Nie należy pozwalać, aby złączyły się ze sobą na siłę. Kruchy, spiekany neodym znajdujący się pod powłoką ochronną łatwo pęka lub rozbija się pod wpływem uderzeń z dużą prędkością.