Les ingénieurs industriels et les équipes d’approvisionnement négligent souvent les aimants sphériques. Ils ont tendance à privilégier les blocs ou disques standards pour les ensembles mécaniques classiques. Cependant, la géométrie unique d'un Ball Magnet offre des avantages mécaniques distincts. Les assemblages complexes nécessitent fréquemment une rotation multi-axes. De nombreuses opérations nécessitent également un contact minime sur une surface ou des champs magnétiques omnidirectionnels. Dans ces environnements hautement spécialisés, les aimants sphériques en néodyme résolvent efficacement les goulots d’étranglement complexes en matière d’ingénierie.
Ils remplacent les composants mécaniques volumineux et réduisent considérablement l’usure par friction des pièces mobiles. Ce guide présente les cinq applications industrielles les plus efficaces pour ces puissantes sphères. Nous détaillons les problèmes opérationnels spécifiques qu’ils résolvent dans l’usine. Vous apprendrez les critères d’évaluation critiques pour sélectionner les qualités et les revêtements protecteurs appropriés. Enfin, nous mettons en évidence les risques de mise en œuvre les plus courants que vous devez prendre en compte avant de faire évoluer vos lignes de production.
Points clés à retenir
- Les aimants sphériques offrent une articulation sans friction à 360 degrés, idéale pour les articulations robotiques et les montures optiques.
- Leur géométrie sphérique crée des champs magnétiques à gradient élevé, optimisant la capture des contaminants ferreux dans les systèmes de filtration des fluides.
- Lors de l'évaluation des aimants sphériques destinés à un usage industriel, la contrainte de contact ponctuel et la durabilité du revêtement (par exemple, NiCuNi vs Epoxy) sont les principaux risques de défaillance.
- La sélection de la bonne qualité (par exemple, N42 ou N52) nécessite d'équilibrer la force de maintien requise par rapport aux limites de température de fonctionnement pour éviter une démagnétisation irréversible.
1. Articulation de précision et rotules robotisées
Les rotules mécaniques traditionnelles souffrent d’une usure constante par friction. Ils nécessitent une lubrification régulière pour fonctionner correctement. Ils présentent également des amplitudes de mouvement limitées. Cette combinaison entraîne des coûts de maintenance excessivement élevés dans la robotique de précision et les réseaux optiques complexes. Les ingénieurs doivent constamment surveiller ces joints pour détecter toute dégradation physique. Au fil du temps, la friction compromet inévitablement la précision du positionnement.
Vous pouvez résoudre ce problème en utilisant une sphère en néodyme. L'associer à une base fraisée ferromagnétique crée un joint cinématique à haute résistance. Cette configuration offre un mouvement sans friction. Il permet une articulation complète à 360 degrés. La sphère flotte proprement contre la base. Cela élimine complètement le besoin de lubrifiants industriels salissants. Les bras robotiques et les supports de caméra bénéficient énormément de cette liberté de mouvement sans entrave.
Lors de l’évaluation de cette solution, vous devez évaluer plusieurs dimensions critiques :
- Force de maintien par rapport à la force de cisaillement : vous devez évaluer le couple de décollage requis. Les sphères ont naturellement une zone de contact minimale. Cela signifie que leur résistance au cisaillement est fondamentalement inférieure à celle des aimants plats.
- Tolérance de fabrication : les applications de haute précision nécessitent des tolérances dimensionnelles incroyablement strictes. Vous avez généralement besoin de ±0,05 mm ou mieux. Cette norme stricte empêche le jeu articulaire indésirable lors d’une articulation rapide.
Vous devez également reconnaître les risques de mise en œuvre. La contrainte de contact ponctuel peut facilement provoquer l'écaillage du placage de l'aimant. Cela se produit généralement sous des charges à fort impact ou des secousses soudaines. Vous devez spécifier un placage plus épais ou des boîtiers de protection secondaires si vous prévoyez un impact physique pendant le fonctionnement normal. Un revêtement écaillé expose le néodyme interne fragile à une oxydation immédiate.
2. Systèmes de filtration magnétique et de séparation des fluides
Les particules d'usure ferreuses microscopiques contaminent régulièrement les fluides hydrauliques et les liquides de refroidissement industriels. Ils infiltrent également les chaînes de transformation alimentaire. Ces particules cachées provoquent une panne prématurée des machines. Ils violent également directement les normes strictes de conformité en matière de pureté. Les filtres mécaniques standards ont souvent du mal à capturer les poussières métalliques de l’ordre du micron. Les fluides visqueux poussent simplement ces minuscules particules à travers des tamis à mailles standard.
L'intégration de sphères dans des pièges filtrants offre une solution largement supérieure. La forme sphérique crée naturellement un champ magnétique à gradient élevé. Il forme des lignes de flux très concentrées directement au niveau des pôles. Cette forme de champ distincte est très efficace pour extraire des particules de taille micronique des fluides épais et visqueux. Les particules s'accrochent aux pôles et restent piégées. Ils ne reviendront pas dans le flux de fluide principal.
Les ingénieurs doivent ici évaluer soigneusement deux facteurs principaux :
- Stabilité thermique : les conduites de fluide sont souvent extrêmement chaudes. Vous devez évaluer les qualités haute température comme N42SH ou UH. Cela garantit que l'aimant ne dépasse pas sa température de fonctionnement maximale. Les qualités standards échouent à environ 80°C. Les qualités haute température peuvent résister à 150°C ou plus.
- Résistance à la corrosion : Évaluez minutieusement la compatibilité des fluides. Le néodyme non revêtu ou recouvert de nickel standard se corrodera rapidement dans les environnements aqueux. Des revêtements spécialisés sont obligatoires.
Tableau : Comparaison des revêtements pour les systèmes de filtration
| Type de revêtement |
Résistance à la corrosion |
Meilleure application de fluide |
Durabilité Remarque |
| NiCuNi (Standard) |
Faible à modéré |
Air sec ou huiles légères pour machines |
S'écaille facilement sous l'impact |
| Résine époxy |
Haut |
Eau, liquides de refroidissement, acides doux |
Excellente étanchéité |
| Téflon (PTFE) |
Très élevé |
Liquides de qualité alimentaire, produits chimiques agressifs |
Antiadhésif, très stable |
Vous êtes confronté à des risques de mise en œuvre spécifiques concernant l’écoulement des fluides. L’accumulation de matériaux ferreux modifie fortement la dynamique des fluides à l’intérieur du tuyau. Les programmes d’entretien doivent tenir compte d’un nettoyage régulier et systématique. Ignorer cela créera de graves chutes de pression dans la conduite. Une accumulation non contrôlée finit par limiter le flux de liquide de refroidissement vers les composants critiques du moteur.
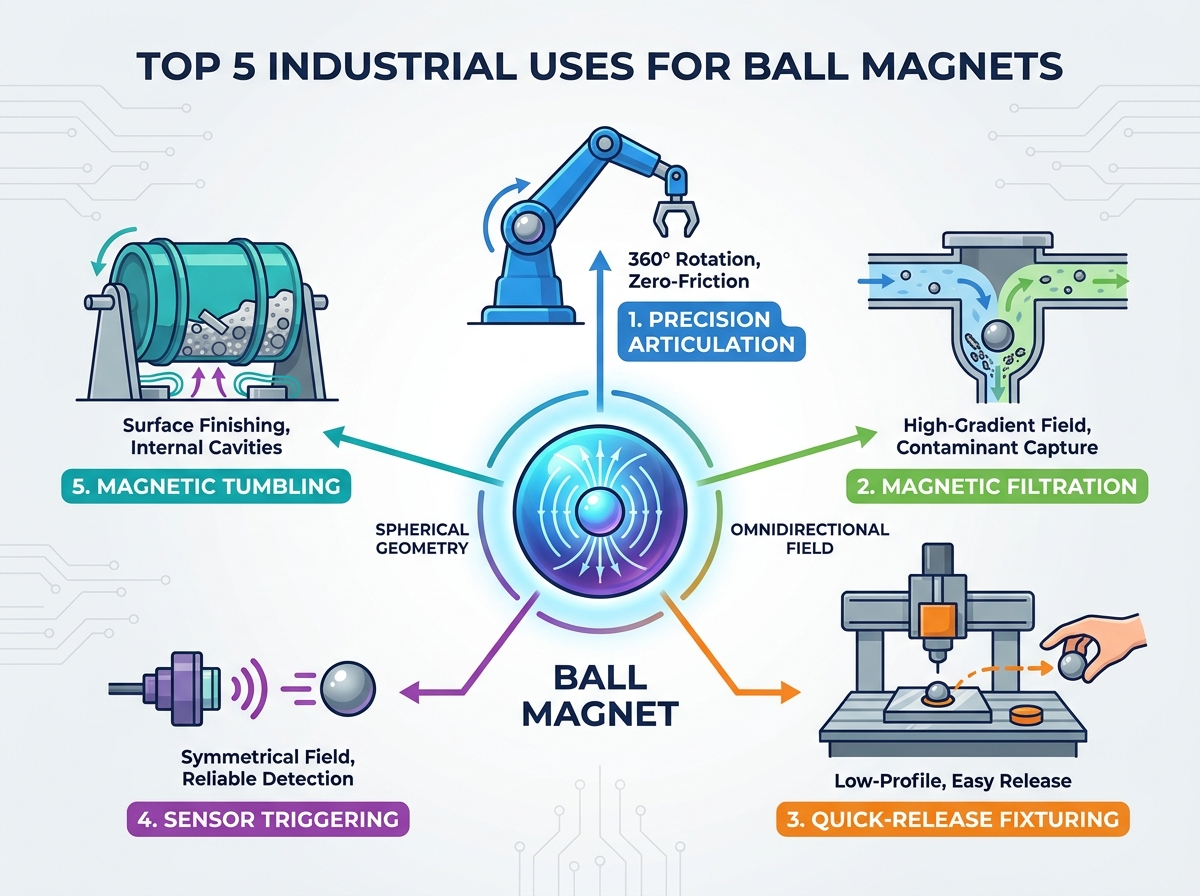
3. Fixation et maintien de la pièce à dégagement rapide
Les processus de fabrication rapides exigent une vitesse extrême. La découpe laser, le routage CNC et l'assemblage automatisé reposent sur une planification serrée. Le serrage et le desserrage des matériaux consomment traditionnellement un temps de cycle précieux. De plus, les pinces mécaniques dures peuvent facilement déformer les substrats délicats. Un serrage excessif d'une pince métallique standard endommage de manière permanente les tôles fines ou les panneaux acryliques. Les fabricants ont besoin d’un moyen plus rapide et plus doux de sécuriser les pièces.
Vous pouvez utiliser ces sphères comme attaches discrètes à dégagement rapide. Leur forme arrondie permet aux opérateurs de les faire rouler ou de les incliner facilement hors de la surface de travail. Ce mouvement de torsion brise proprement le circuit magnétique. À l’inverse, les blocs plats nécessitent une force de levier importante pour être retirés. Une action de roulement rapide permet de gagner de précieuses secondes lors de chaque changement de pièce.
Évaluez votre configuration en examinant l’efficacité du flux de travail. Vous devez mesurer le temps exact gagné par cycle par rapport aux pinces mécaniques traditionnelles. Vous devez également évaluer la protection des surfaces. Déterminez le risque que le métal dur raye votre pièce délicate. Les opérateurs placent souvent une fine feuille de polymère entre la sphère et la pièce pour éviter les rayures.
Les risques liés à la mise en œuvre sont fortement liés à la physique. Étant donné que la zone de contact n'est qu'un seul point, la force de maintien réelle est nettement inférieure à la force de traction maximale théorique de l'aimant. Les ingénieurs doivent calculer le nombre exact de sphères nécessaires. Vous devez protéger la pièce contre les forces d'usinage latérales agressives. Si vous utilisez trop peu de sphères, la fraise CNC poussera la pièce hors d'alignement.
4. Déclenchement du capteur dans des environnements difficiles
Les interrupteurs de fin de course mécaniques échouent rapidement dans des environnements remplis de poussière, d'humidité ou de vibrations intenses. Les ressorts internes se bloquent lorsqu'ils sont exposés à la crasse d'usine. Les aimants plats standard utilisés pour les interrupteurs à effet Hall ou Reed présentent un autre défi. Ils nécessitent un alignement directionnel strict. Cette exigence stricte de polarité complique considérablement l’installation sur les chaînes de montage à évolution rapide. Une légère bosse ruine l'alignement du capteur.
Le déploiement d'une sphère comme actionneur principal résout ce problème à merveille. Le champ magnétique reste parfaitement symétrique autour de l'axe de la sphère. De ce fait, un mauvais alignement de rotation lors de l'installation ou du fonctionnement ne dégrade pas la capacité du capteur à détecter le champ. Vous pouvez le déposer dans un boîtier sans vérifier la parfaite orientation. Le commutateur à effet Hall le lira de manière cohérente à chaque fois.
Vous devez évaluer la portée du champ avec précision. Assurez-vous que la taille et la qualité de la sphère projettent un champ magnétique suffisant. Mesurez la note de Gauss à distance. Il doit réussir à déclencher le capteur à travers les entrefers requis ou à travers de lourds boîtiers de protection. Vous devez également vérifier la conformité des composants. Assurez-vous que les matériaux que vous choisissez répondent aux normes strictes RoHS et REACH pour les composants électroniques modernes.
Attention à la libre circulation à l'intérieur du logement. Si la sphère tourne librement dans son enceinte, les pôles primaires changeront de direction. Ce décalage provoque potentiellement des lectures de capteur erratiques et peu fiables. Vous devez le fixer fermement en place. Utilisez des adhésifs industriels ou des ajustements serrés pour verrouiller l'orientation de manière permanente. Cela empêche les poteaux de bouger lors de fortes vibrations de la machine.
5. Culbutage magnétique et finition de surface
L’ébavurage et le polissage de pièces usinées complexes sont notoirement difficiles. Les matériaux non ferreux comme le laiton, l’aluminium ou les bijoux complexes posent un défi unique. Les culbuteurs vibrants traditionnels ne parviennent souvent pas à atteindre des trous borgnes profonds. Ils ne peuvent pas polir efficacement les cavités internes. Les médias traditionnels se coincent simplement dans de petites crevasses. Cela laisse les surfaces internes rugueuses et inachevées.
Le culbutage magnétique offre une solution élégante. Il utilise un champ magnétique rotatif pour entraîner de minuscules broches en acier inoxydable contre les pièces. Les fabricants intègrent souvent des sphères puissantes dans la plaque d'entraînement de base. La rotation de cette plaque crée un vortex magnétique se déplaçant rapidement. Ce vortex force les micro-broches dans chaque petite cavité et trou borgne. Le résultat est une surface interne parfaitement polie.
Les dimensions d'évaluation dépendent fortement du couple et de la puissance. La taille et la qualité des sphères dictent directement le couple moteur requis. Ils déterminent également le volume de pièces que vous pouvez traiter par lot. De plus, vous devez mesurer la densité de flux. Les qualités N supérieures, telles que N50 ou N52, offrent une action de finition beaucoup plus agressive. Des champs plus forts fouettent les quilles beaucoup plus rapidement.
Soyez vigilant sur les risques thermiques. La rotation à grande vitesse génère d’importants courants de Foucault au sein de la base de la machine. Ces courants créent une chaleur radiante importante. Vous devez vous assurer que le système d’entraînement dispose d’un refroidissement adéquat. Une ventilation adéquate empêche les composants de se dégrader en raison d'un choc thermique. Le néodyme surchauffé perd rapidement sa charge magnétique permanente.
6. Recherche et évaluation des aimants à billes à grande échelle
Vous devez appliquer une logique stricte de présélection lors de l’approvisionnement. N'utilisez pas par défaut le grade disponible le plus élevé, comme N52, sauf si cela est absolument nécessaire. Vous devez équilibrer vos exigences brutes en matière de force de traction avec les contraintes environnementales réelles. Les températures élevées et l’humidité excessive dictent différents choix de matériaux. Un grade N52 se dégrade rapidement dans un compartiment moteur à 80°C.
L’évaluation des fournisseurs nécessite un audit rigoureux. Demandez toujours des rapports complets de tests magnétiques à votre fournisseur. Vous devez revoir les courbes de démagnétisation et les courbes BH. Ces documents vérifient la cohérence magnétique des commandes de gros lots. Vous devez également vérifier la cohérence de l'épaisseur du revêtement du fournisseur. Les géométries sphériques sont notoirement difficiles à galvaniser uniformément. Les fines taches dans le placage rouilleront immédiatement.
Tableau récapitulatif : Tolérance de qualité en fonction de la température
| Qualité de néodyme |
Température de fonctionnement maximale (°C) |
Force de traction relative |
Cas d'utilisation industrielle idéal |
| N42 (standard) |
80°C |
Haut |
Fixation de la température ambiante |
| N42SH (haute température) |
150°C |
Modéré-Élevé |
Pièges de filtration de fluides chauds |
| N42UH (ultra-température) |
180°C |
Modéré |
Applications de moteurs lourds |
Vos prochaines actions immédiates doivent se concentrer sur la validation. Procurez-vous d’abord un petit lot d’échantillons. Vous devez tester la durabilité du point de contact sous une contrainte réelle. Testez la stabilité thermique dans un prototype fonctionnel réel. Faites-le de manière approfondie avant de vous engager dans une fabrication en volume à grande échelle. Les tests en conditions réelles révèlent des défauts mécaniques que les simulations informatiques négligent facilement.
Conclusion
- Évaluez soigneusement les températures de fonctionnement avant de sélectionner une qualité magnétique spécifique.
- Calculez toujours le couple de décollage exact en tenant compte de la surface de contact ponctuelle limitée.
- Utilisez des revêtements époxy ou PTFE spécialisés lors du déploiement dans des environnements fluides humides ou corrosifs.
- Fixez les actionneurs de manière permanente avec des adhésifs pour empêcher le déplacement des pôles dans les réseaux de capteurs.
- Consultez un spécialiste en ingénierie magnétique pour modéliser le circuit et demander des prototypes fonctionnels pour les tests opérationnels.
FAQ
Q : Pourquoi la force de traction d’un aimant sphérique est-elle inférieure à celle d’un aimant disque de même volume ?
R : La force de traction dépend fortement de la surface en contact avec le matériau ferreux. Une boule magnétique n’a qu’un seul point de contact. Cela réduit considérablement la friction et la force de maintien directe par rapport à la surface large et plate d'un disque standard.
Q : Les aimants à bille peuvent-ils être magnétisés axialement ou diamétralement ?
R : Oui. Bien que la forme physique soit une sphère parfaite, l’orientation magnétique interne est déterminée lors du processus de fabrication. La plupart des sphères industrielles sont magnétisées axialement, ce qui signifie que les pôles distincts reposent aux extrémités opposées d’un seul axe théorique.
Q : Quel est le meilleur revêtement pour une boule magnétique dans un environnement industriel ?
R : Cela dépend entièrement de l’environnement. NiCuNi (Nickel-Copper-Nickel) est standard pour les applications mécaniques sèches. L'époxy ou le PTFE sont nécessaires pour les environnements humides, corrosifs ou de filtration de fluides afin d'éviter une oxydation rapide.
Q : Les aimants à bille en néodyme sont-ils sujets à l'écaillage ?
R : Oui. Parce qu’ils impactent les surfaces dures en un seul petit point, la contrainte localisée est très élevée. Il ne faut pas les laisser s'emboîter avec force. Le néodyme fritté fragile situé sous le placage protecteur se fissurera ou se brisera facilement sous des impacts à grande vitesse.