Industriingenjörer och inköpsteam förbiser ofta sfäriska magneter. De tenderar att gynna standardblock eller skivor för konventionella mekaniska sammansättningar. Men den unika geometrin hos en Ball Magnet erbjuder tydliga mekaniska fördelar. Komplexa sammansättningar kräver ofta fleraxlig rotation. Många operationer kräver också minimal ytkontakt eller rundstrålande magnetfält. I dessa mycket specialiserade miljöer löser sfäriska neodymmagneter komplexa tekniska flaskhalsar effektivt.
De ersätter skrymmande mekaniska komponenter och minskar friktionsslitaget avsevärt över rörliga delar. Denna guide bryter ner de fem mest effektiva industriella tillämpningarna för dessa kraftfulla sfärer. Vi beskriver de specifika driftsproblem som de löser på fabriksgolvet. Du kommer att lära dig kritiska utvärderingskriterier för att välja rätt kvaliteter och skyddande beläggningar. Slutligen lyfter vi fram de vanligaste implementeringsriskerna du måste tänka på innan du skalar upp dina produktionslinjer.
Viktiga takeaways
- Kulmagneter ger friktionsfri, 360-graders artikulation idealisk för robotleder och optiska fästen.
- Deras sfäriska geometri skapar magnetiska fält med hög gradient, vilket optimerar infångningen av järnhaltiga föroreningar i vätskefiltreringssystem.
- Vid utvärdering av kulmagneter för industriell användning är punktkontaktspänning och beläggningshållbarhet (t.ex. NiCuNi vs. Epoxi) de primära felriskerna.
- Att välja rätt kvalitet (t.ex. N42 vs. N52) kräver balansering av erforderlig hållkraft mot driftstemperaturgränser för att förhindra irreversibel avmagnetisering.
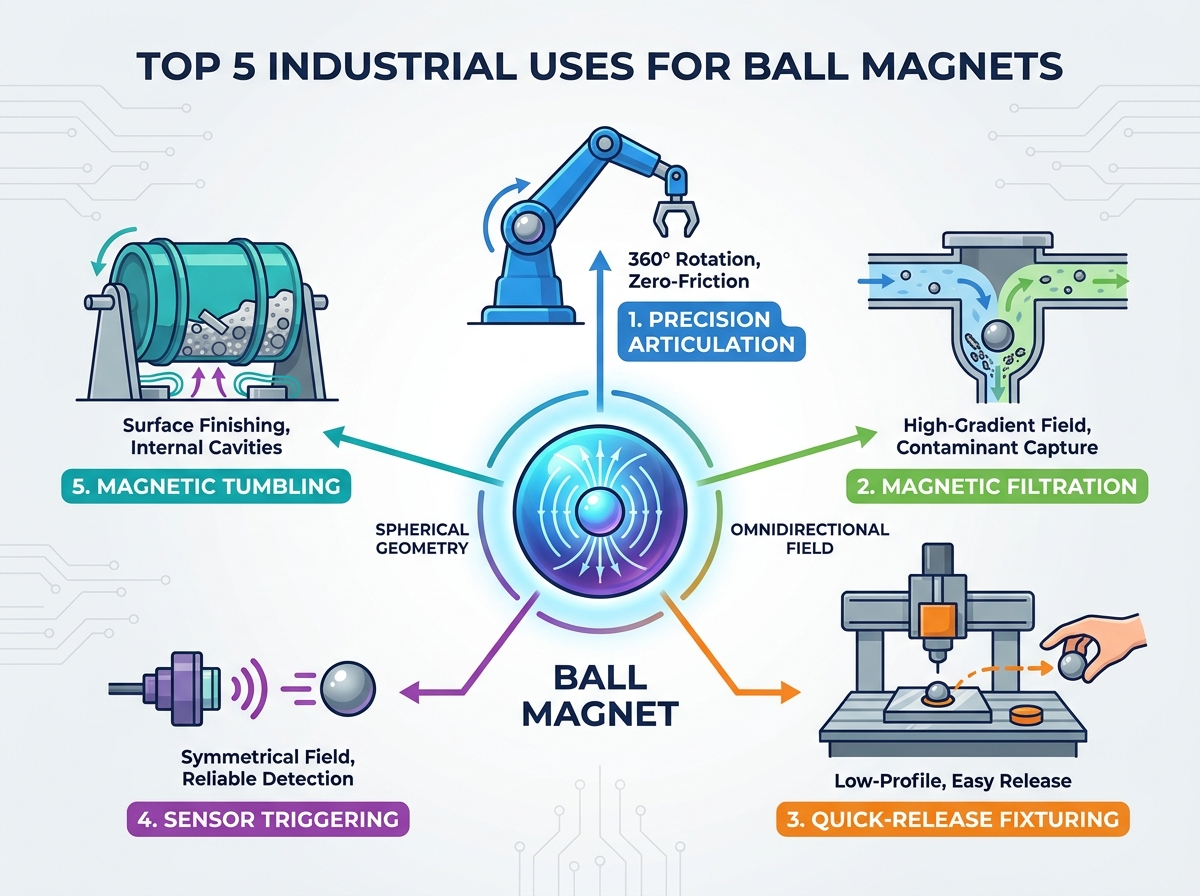
1. Precisionsled och robotkulleder
Traditionella mekaniska kulleder lider av konstant friktionsslitage. De kräver regelbunden smörjning för att fungera korrekt. De har också begränsade rörelseomfång. Denna kombination leder till alltför höga underhållskostnader inom precisionsrobotik och komplexa optiska arrayer. Ingenjörer måste ständigt övervaka dessa leder för fysisk nedbrytning. Med tiden äventyrar friktion oundvikligen positionsnoggrannheten.
Du kan lösa detta genom att använda en neodymsfär. Att para ihop den med en ferromagnetisk försänkt bas skapar en höghållfast kinematisk fog. Denna inställning erbjuder nollfriktionsrörelse. Det möjliggör fullständig 360-graders artikulation. Sfären flyter rent mot sockeln. Detta eliminerar behovet av röriga industriella smörjmedel helt. Robotarmar och kamerafästen drar oerhört nytta av denna obehindrade rörelsefrihet.
När du utvärderar denna lösning måste du bedöma flera kritiska dimensioner:
- Hållkraft vs. skjuvkraft: Du måste bedöma det erforderliga brytmomentet. Sfärer har naturligtvis minimal kontaktyta. Detta betyder att deras skjuvmotstånd är fundamentalt lägre än platta magneter.
- Tillverkningstolerans: Tillämpningar med hög precision kräver oerhört snäva dimensionstoleranser. Du behöver vanligtvis ±0,05 mm eller bättre. Denna strikta standard förhindrar oönskat ledspel under snabb artikulation.
Du måste också inse implementeringsriskerna. Punktkontaktspänning kan lätt få magnetens plätering att flisa. Detta inträffar vanligtvis under kraftiga belastningar eller plötsliga stötar. Du bör ange tjockare plätering eller sekundära skyddshöljen om du förväntar dig fysisk påverkan under normal drift. En flisad beläggning utsätter det spröda inre neodymet för omedelbar oxidation.
2. Magnetisk filtrering och vätskesepareringssystem
Mikroskopiska järnhaltiga slitagepartiklar förorenar rutinmässigt hydraulvätskor och industriella kylmedel. De infiltrerar också livsmedelsbearbetningslinjer. Dessa dolda partiklar orsakar för tidigt maskinfel. De bryter också direkt mot strikta renhetskrav. Mekaniska standardfilter kämpar ofta för att fånga upp metalldamm i mikronstorlek. Viskösa vätskor trycker helt enkelt dessa små partiklar genom vanliga nätnät.
Att integrera sfärer i filtreringsfällor erbjuder en mycket överlägsen lösning. Den sfäriska formen skapar naturligt ett magnetfält med hög gradient. Den bildar högkoncentrerade flödeslinjer direkt vid polerna. Denna distinkta fältform är mycket effektiv för att dra partiklar i mikron från tjocka, trögflytande vätskor. Partiklarna knäpper till polerna och stannar kvar. De kommer inte att skölja tillbaka in i huvudvätskeströmmen.
Ingenjörer måste noggrant utvärdera två huvudfaktorer här:
- Termisk stabilitet: Vätskeledningar är ofta extremt varma. Du måste utvärdera högtemperaturkvaliteter som N42SH eller UH. Detta säkerställer att magneten inte överskrider dess maximala driftstemperatur. Standardbetygen misslyckas runt 80°C. Högtemperaturkvaliteter tål 150°C eller mer.
- Korrosionsbeständighet: Bedöm vätskekompatibiliteten noggrant. Obelagd eller standard nickelbelagd neodym kommer att korrodera snabbt i vattenhaltiga miljöer. Specialiserade beläggningar är obligatoriska.
Diagram: Beläggningsjämförelse för filtreringssystem
| Beläggningstyp |
Korrosionsbeständighet |
Bästa vätskeapplicering |
Hållbarhet Note |
| NiCuNi (Standard) |
Låg till måttlig |
Torr luft eller lätta maskinoljor |
Chips lätt under slag |
| Epoxiharts |
Hög |
Vatten, kylmedel, milda syror |
Utmärkt vattentät tätning |
| Teflon (PTFE) |
Mycket hög |
Livsmedelsklassade vätskor, starka kemikalier |
Non-stick, mycket stabil |
Du står inför specifika implementeringsrisker när det gäller vätskeflöde. Ansamling av järnhaltigt material förändrar kraftigt vätskedynamiken inuti röret. Underhållsscheman måste ta hänsyn till regelbunden, systematisk rengöring. Att ignorera detta kommer att skapa allvarliga tryckfall i ledningen. Okontrollerad uppbyggnad begränsar så småningom kylvätskeflödet till kritiska motorkomponenter.
3. Quick-Release Fixturing och Workholding
Snabba tillverkningsprocesser kräver extrem hastighet. Laserskärning, CNC-dirigering och automatiserad montering förlitar sig på snäva schemaläggningar. Att klämma och lossa material förbrukar traditionellt värdefull cykeltid. Dessutom kan hårda mekaniska klämmor lätt skeva ömtåliga underlag. Att dra åt en vanlig metallklämma för hårt skadar tunna plåt- eller akrylpaneler permanent. Tillverkare behöver ett snabbare och skonsammare sätt att säkra delar.
Du kan använda dessa sfärer som låg profil, snabba nedtryckningar. Deras rundade form gör att föraren enkelt kan rulla eller luta dem från arbetsytan. Denna vridningsrörelse bryter rent den magnetiska kretsen. Platta block, omvänt, kräver betydande nyfikenhet för att ta bort. En snabb rullning sparar dyrbara sekunder vid varje enskild delbyte.
Utvärdera din installation genom att titta på effektiviteten i arbetsflödet. Du bör mäta den exakta tiden som sparas per cykel jämfört med traditionella mekaniska klämmor. Du måste också utvärdera ytskydd. Bestäm risken för att hårdmetallen repar ditt ömtåliga arbetsstycke. Operatörer placerar ofta ett tunt polymerark mellan sfären och delen för att förhindra repor.
Implementeringsriskerna fokuserar mycket på fysik. Eftersom kontaktytan endast är en enda punkt är den faktiska hållkraften betydligt lägre än magnetens teoretiska maximala dragstyrka. Ingenjörer måste beräkna det exakta antalet sfärer som behövs. Du måste säkra arbetsstycket mot aggressiva sidobearbetningskrafter. Om du använder för få sfärer kommer CNC-överfräsen att trycka delen ur linje.
4. Sensorutlösning i tuffa miljöer
Mekaniska gränslägesbrytare misslyckas snabbt i miljöer fyllda med mycket damm, fukt eller intensiva vibrationer. Invändiga fjädrar fastnar när de utsätts för fabrikssmuts. Platta standardmagneter som används för Hall-effekt eller reed-omkopplare utgör en annan utmaning. De kräver strikt riktningsanpassning. Detta strikta polaritetskrav komplicerar kraftigt installationen på snabbrörliga monteringslinjer. En liten bula förstör sensorinriktningen.
Att använda en sfär som det primära ställdonet löser detta på ett vackert sätt. Magnetfältet förblir perfekt symmetriskt runt sfärens axel. På grund av detta försämrar inte rotationsfel vid installation eller drift sensorns förmåga att upptäcka fältet. Du kan släppa den i ett hölje utan att verifiera perfekt orientering. Hall-effekt-omkopplaren kommer att läsa den konsekvent varje gång.
Du måste utvärdera fältets räckvidd noggrant. Se till att sfärens storlek och lutning projicerar ett tillräckligt magnetfält. Mät Gauss-betyget på avstånd. Den måste framgångsrikt trigga sensorn genom nödvändiga luftspalter eller tunga skyddshöljen. Du måste också verifiera komponentens överensstämmelse. Se till att ditt valda material uppfyller strikta RoHS- och REACH-standarder för moderna elektroniska komponenter.
Se upp för fri rörlighet i huset. Om sfären roterar fritt i sin inneslutning, kommer de primära polerna att ändra riktning. Denna växling kan potentiellt orsaka oberäkneliga, opålitliga sensoravläsningar. Du måste fixera den ordentligt på plats. Använd industriella lim eller täta presspassningar för att låsa orienteringen permanent. Detta förhindrar stolparna från att vandra vid kraftiga maskinvibrationer.
5. Magnetisk tumbling och ytfinish
Gradning och polering av invecklade bearbetade delar är notoriskt svårt. Icke-järnhaltiga material som mässing, aluminium eller intrikata smycken utgör en unik utmaning. Traditionella vibrerande tumlare misslyckas ofta med att nå djupa blinda hål. De kan inte polera inre håligheter effektivt. Traditionella medier fastnar helt enkelt i små springor. Detta lämnar de inre ytorna grova och ofullbordade.
Magnetisk tumbling erbjuder en elegant lösning. Den använder ett roterande magnetfält för att driva små stift av rostfritt stål mot delarna. Tillverkare bäddar ofta in kraftfulla sfärer i basdrivplattan. Att snurra denna platta skapar en snabbt skiftande magnetisk virvel. Denna virvel tvingar in mikrostiften i varje liten hålighet och blinda hål. Resultatet är en felfritt polerad inre yta.
Utvärderingsmått är starkt beroende av vridmoment och effekt. Storleken och graden av sfärerna dikterar direkt det erforderliga motorvridmomentet. De bestämmer också volymen av delar du kan bearbeta per batch. Dessutom måste du mäta flödestätheten. Högre N-grader, som N50 eller N52, ger mycket mer aggressiv finish. Starkare fält piska stiften mycket snabbare.
Var uppmärksam på termiska risker. Höghastighetsrotation genererar betydande virvelströmmar i maskinbasen. Dessa strömmar skapar betydande strålningsvärme. Du måste se till att drivsystemet har tillräcklig kylning. Korrekt ventilation förhindrar att komponenterna försämras på grund av termisk chock. Överhettad neodym förlorar snabbt sin permanenta magnetiska laddning.
6. Inköp och utvärdering av bollmagneter för skala
Du måste tillämpa strikt kortlistningslogik under upphandling. Använd inte som standard den högsta tillgängliga betyget, som N52, om det inte är absolut nödvändigt. Du måste balansera dina råa dragkraftskrav med verkliga miljöbegränsningar. Höga temperaturer och överdriven fukt dikterar olika materialval. En N52-kvalitet bryts snabbt ned i ett 80°C motorrum.
Leverantörsutvärdering kräver rigorös revision. Begär alltid omfattande magnetiska testrapporter från din leverantör. Du måste se över avmagnetiseringskurvorna och BH-kurvorna. Dessa dokument verifierar magnetisk konsistens över stora partiorder. Du måste också granska leverantörens beläggningstjocklekskonsistens. Sfäriska geometrier är notoriskt svåra att galvanisera jämnt. Tunna fläckar i plätering rostar omedelbart.
Sammanfattningstabell: Grad vs. Temperaturtolerans
| Neodym Grade |
Max Driftstemperatur (°C) |
Relativ dragkraft |
Idealisk industriell användning |
| N42 (standard) |
80°C |
Hög |
Armatur i rumstemperatur |
| N42SH (hög temperatur) |
150°C |
Måttlig-Hög |
Filtreringsfällor för heta vätskor |
| N42UH (Ultra Temp) |
180°C |
Måttlig |
Tunga motorapplikationer |
Dina omedelbara nästa steg bör fokusera på validering. Skaffa en liten provsats först. Du måste testa kontaktpunktens hållbarhet under verklig stress. Testa den termiska stabiliteten i en verklig prototyp. Gör detta i stor utsträckning innan du bestämmer dig för storskalig volymtillverkning. Tester i verkligheten avslöjar mekaniska brister som datorsimuleringar lätt missar.
Slutsats
- Utvärdera driftstemperaturerna noggrant innan du väljer en specifik magnetisk kvalitet.
- Beräkna alltid det exakta brytmomentet med tanke på den begränsade kontaktytan.
- Använd specialiserade epoxi- eller PTFE-beläggningar vid användning i våta eller korrosiva vätskemiljöer.
- Säkra ställdonen permanent med lim för att förhindra polförskjutning i sensorsystem.
- Rådgör med en magnetteknikspecialist för att modellera kretsen och begära funktionella prototyper för drifttestning.
FAQ
F: Varför är dragkraften hos en kulmagnet lägre än en skivmagnet med samma volym?
S: Dragkraften är starkt beroende av ytan i kontakt med det järnhaltiga materialet. En kulmagnet har bara en enda kontaktpunkt. Detta minskar friktionen och den direkta hållkraften avsevärt jämfört med den breda, plana ytan på en standardskiva.
F: Kan kulmagneter magnetiseras axiellt eller diametralt?
A: Ja. Medan den fysiska formen är en perfekt sfär, bestäms den inre magnetiska orienteringen under tillverkningsprocessen. De flesta industriella sfärer är axiellt magnetiserade, vilket innebär att de distinkta polerna vilar vid motsatta ändar av en enda teoretisk axel.
F: Vilken är den bästa beläggningen för en kulmagnet i en industriell miljö?
S: Det beror helt på miljön. NiCuNi (nickel-koppar-nickel) är standard för torrmekaniska applikationer. Epoxi eller PTFE krävs för våta, korrosiva eller vätskefiltrerande miljöer för att förhindra snabb oxidation.
F: Är neodymbollmagneter benägna att flisa?
A: Ja. Eftersom de slår mot hårda ytor vid en enda liten punkt är den lokala spänningen mycket hög. De ska inte tillåtas att knäppa ihop kraftigt. Det spröda sintrade neodymet under den skyddande plätering kommer lätt att spricka eller splittras vid stötar med hög hastighet.