Rodina NdFeB silně dominuje modernímu průmyslovému designu. Mezi těmito výkonnými materiály slouží třída N35 jako nejlepší průmyslový dříč. Nabízí optimální rovnováhu mezi magnetickou silou a spolehlivou výrobní škálovatelností. Najdete ho napříč nespočtem každodenních mechanických sestav.
Inženýři a nákupčí však často čelí společné výzvě nákupu. Často ve fázi návrhu příliš specifikují jakosti materiálu. Okamžité výchozí nastavení na N52 je rozšířený zvyk. Tento reflex výrazně zvyšuje jednotkové ceny, aniž by pro aplikaci přinesl úměrné zvýšení výkonu.
Potřebujete důsledný přístup k výběru materiálu. Náš průvodce poskytuje přísný hodnotící rámec založený na důkazech. Pomůžeme vám správně specifikovat standardní neodymové komponenty. Naučíte se hodnotit implementační rizika, vyhodnocovat environmentální omezení a efektivně ověřovat kvalitu dodavatelů.
Klíčové věci
- Cenová efektivita: N35 nabízí nejnižší cenu za joul magnetické energie mezi neodymovými třídami, takže je ideální pro velkoobjemovou výrobu, kde není striktně vyžadována extrémní miniaturizace.
- Thermal Ceilings: Označení 'N' omezuje provozní teploty na 80°C (176°F); překročením tohoto rizika hrozí nevratná demagnetizace.
- Povlak je povinný: Surový materiál N35 je vysoce náchylný k oxidaci; výběr správného pokovení (Ni-Cu-Ni, epoxid nebo zinek) je rozhodující pro životnost aplikace.
- Ověření dodavatele: Spolehlivý zdroj N35 vyžaduje ověřitelné demagnetizační křivky, úzké rozměrové tolerance a dokumentaci shody RoHS/REACH.
1. Rámování volby: Kdy je magnet N35 tou správnou specifikací?
Dekódování N35 Spec
Porozumění přesným specifikacím zabrání nákladným chybám v inženýrství. 'N' znamená neodym a '35' představuje maximální energetický produkt (BHmax). Tato hodnota se obvykle pohybuje mezi 33 a 36 MGOe (Mega Gauss Oersteds). BHmax měří celkovou hustotu magnetické energie materiálu. V praxi to určuje maximální přídržnou sílu a hustotu toku, kterou může specifický objem vytvořit. Zatímco N52 se může pochlubit BHmax kolem 52 MGOe, řada 35 MGOe je neuvěřitelně silná. Standard N35 Magnet snadno desetkrát překonává ekvivalentní objemy keramických nebo alnico materiálů. Z relativně malého balení získáte výjimečně silné magnetické pole.
N35 vs. vyšší ročníky (N42, N52)
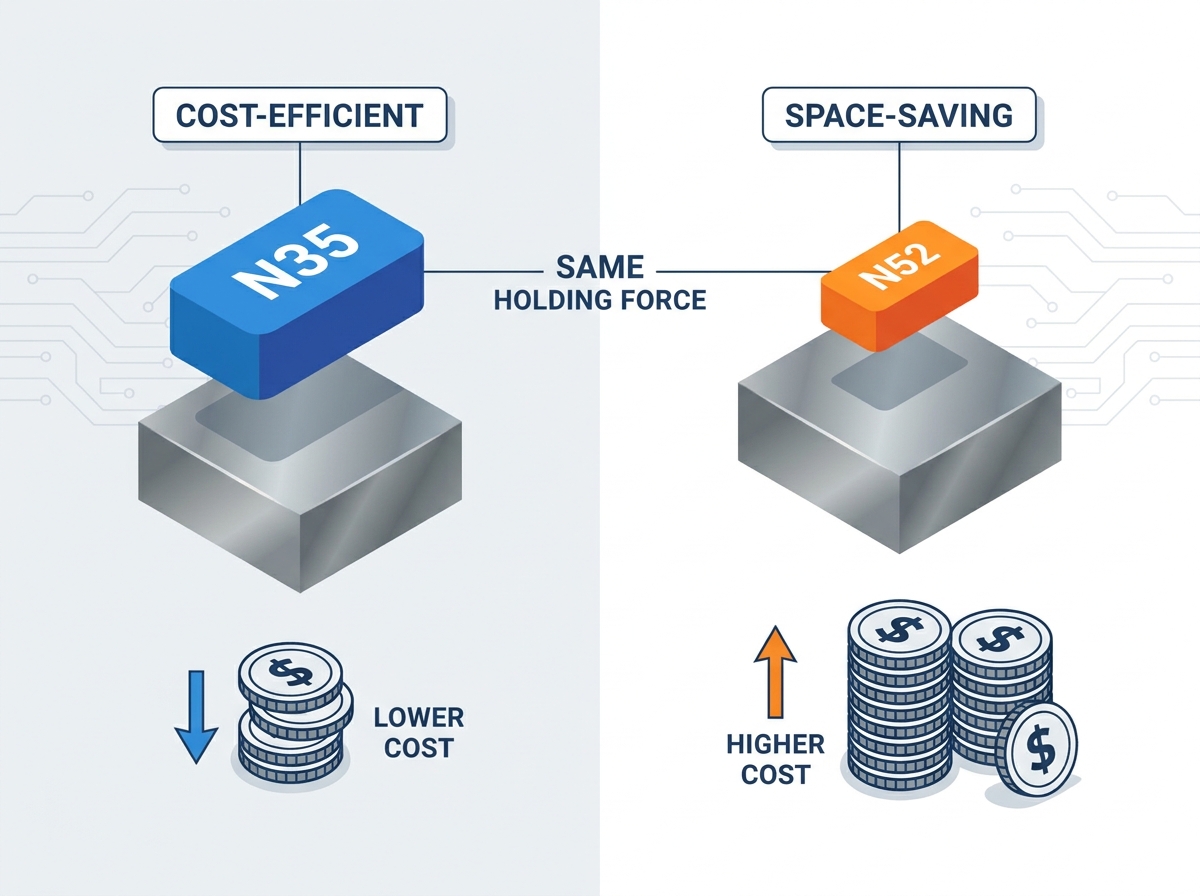
Výběr materiálu musíte namapovat přímo na váš obchodní problém. Omezení místa obvykle diktují výběr stupně. Pokud váš fyzický design umožňuje o něco větší součást, větší N35 snadno dosáhne přesně stejné přídržné síly jako menší N52. Učiní to však při výrazně nižších nákladech na suroviny. Vysoce kvalitní materiály vyžadují složité výrobní techniky a vyšší koncentrace specifických prvků vzácných zemin. To zvyšuje jejich tržní cenu. Pokud váš produkt nevyžaduje extrémní miniaturizaci – jako ultratenký reproduktor chytrého telefonu – specifikace N52 plýtvá vaším rozpočtem. Chytré inženýrství využívá dostupný objem k použití materiálů nižší kvality, které jsou vysoce nákladově efektivní.
Primární případy průmyslového použití
Lídři v oboru používají tuto třídu v různých sektorech. Vyniká v aplikacích upřednostňujících stabilní výkon před mikroskopickou velikostí.
- Zařízení pro magnetickou separaci: Velká pole extrahují železité nečistoty z linek na zpracování potravin nebo obilných sil.
- Uzávěry balení: Skryté disky poskytují prvotřídní 'zacvakávací' pocit pro luxusní krabice a balení spotřební elektroniky.
- Standardní stejnosměrné motory: Bezkomutátorové motory v domácích spotřebičích a elektrickém nářadí na tento materiál silně spoléhají.
- Senzory: Senzory s Hallovým efektem je používají pro spolehlivé sledování polohy v automobilových součástech.
- Akustické komponenty: Vysoce výkonné reproduktory a studiové monitory je využívají k efektivnímu buzení masivních kmitacích cívek.
2. Hodnocení výkonnostních parametrů a environmentálních omezení
Tepelná realita a rizika demagnetizace
Teplota výrazně určuje výkon neodymu. Základní označení 'N' nese přísnou maximální provozní teplotu 80 °C (176 °F). Nepřetržitý provoz v blízkosti tohoto stropu dočasně degraduje magnetické pole. Překročení této hranice způsobí nevratnou demagnetizaci. Jakmile dojde k nevratné ztrátě, chlazení součásti neobnoví její původní pevnost. Musíte to úplně přemagnetizovat. Vnitřní koercivita (Hcj) měří odolnost materiálu vůči demagnetizaci. Okolní průmyslové teplo, blízkost spalovacích motorů nebo prostředí s vysokým třením mohou vážně ovlivnit dlouhodobou magnetickou retenci. Během fáze prototypování musíte přesně měřit okolní teploty. Pokud vaše aplikace překročí 100 °C, musíte posunout svou specifikaci na stupeň N35M (střední), abyste přežili prostředí.
Rozměrové tolerance a montáž
U automatizovaných montážních linek je přesnost velmi důležitá. Standardní výrobní tolerance se pohybují kolem ±0,1 mm. To funguje perfektně pro jednoduché vlepovací prohlubně nebo balení. Vysokorychlostní automatizované stroje nebo těsné kryty motorů však mohou vyžadovat přesnost s tolerancí ±0,05 mm. Přísnější tolerance prodlužují dobu obrábění a zmetkovitost, čímž zvyšují cenu vaší součásti. Dále musíte počítat s mechanickou realitou slinutého neodymu. Materiál působí jako hustá keramika. Je neuvěřitelně křehký. Pokud se dva kusy spojí přes pracovní stůl, pravděpodobně se rozbijí. Montážní přípravky musíte navrhnout pečlivě. Pracovníci by nikdy neměli tyto součásti zatloukat na místo. Lisování vyžaduje speciální plastové objímky, které absorbují mechanické nárazy.
Směr magnetizace
Orientaci musíte definovat na začátku cyklu návrhu. Směr zásadně mění výrobní nástroje a následné náklady. Slinuté materiály vyrovnávají svou krystalickou strukturu během fáze lisování. Později to nemůžete změnit.
- Axiální: Magnetizované přes tloušťku. Toto je nejběžnější a cenově nejvýhodnější orientace.
- Diametrální: Magnetizované přes průměr. Často se používá ve specifických senzorových aplikacích.
- Vícepólový: Vícenásobné střídavé póly na jedné ploše. To vyžaduje vlastní magnetizační přípravky a podstatně zvyšuje poplatky za počáteční nastavení.
3. Řešení povrchové úpravy: Snížení rizika koroze
Zranitelnost NdFeB
Ve většině prostředí nemůžete použít surový neodymový blok. NdFeB je slitina bohatá na železo. Při vystavení okolní vlhkosti, soli nebo agresivním průmyslovým chemikáliím rychle koroduje. Oxidace začíná na povrchu a postupem času proniká hluboko. Jak se rez rozšiřuje, nutí křehký materiál praskat a měnit se v prášek. Tím se magnetické pole úplně zničí. V důsledku toho je aplikace povrchové úpravy nesmlouvavým krokem ve výrobním procesu. Nátěr musíte přesně přizpůsobit očekávanému environmentálnímu výsledku.
Vyhodnocení možností pokovování (vlastnosti k výsledkům)
Výběr správné bariéry vás ušetří před katastrofálními poruchami v terénu. Níže shrnujeme standardní oborové možnosti.
Tabulka: Srovnání povrchové úpravy pro neodymové materiály
| Typ povlaku |
Složení |
Ideální prostředí |
Klíčové výhody a kompromisy |
| Ni-Cu-Ni |
Nikl-měď-nikl |
Vnitřní / Suchý průmysl |
Průmyslový standard. Vynikající odolnost a čistá estetika. Nevhodné pro mořské prostředí. |
| zinek (Zn) |
Čistý zinek |
Nízká koroze / Vnitřní |
Nižší náklady. Skvělé pro aplikace vyžadující lepidla a lepidla. Nižší odolnost proti poškrábání. |
| Epoxidová pryskyřice |
Černý epoxid |
Vysoká vlhkost / venku |
Nejlepší pro odolnost vůči solné mlze. Vynikající odolnost v náročných průmyslových podmínkách. Trochu silnější tolerance. |
| Parylen |
Napařování polymeru |
Lékařské / Vysoké tření |
Specializovaný povlak bez dírek. Biokompatibilní. Nese významnou nákladovou prémii. |
Nejlepší praxe: Vždy specifikujte epoxidovou pryskyřici, pokud váš produkt pracuje v blízkosti slané vody nebo je vystaven silné kondenzaci. Ni-Cu-Ni vypadá skvěle, ale nakonec selže při dlouhodobém namáhání vysokou vlhkostí.
4. Dodavatelský řetězec, škálovatelnost a kontrola kvality
Navigace v volatilitě surovin
Globální trh vzácných zemin zažívá časté cenové výkyvy. Základní ceny neodymu a praseodymu se mění na základě těžebních kvót a mezinárodních obchodních politik. Výběr standardního stupně však pomáhá minimalizovat tuto finanční expozici. Vysokoteplotní druhy (jako SH, UH nebo EH) se do značné míry spoléhají na drahé těžké prvky vzácných zemin, jako je dysprosium a terbium. Tato aditiva stabilizují magnetické pole při extrémních vedrech, ale trpí masivním kolísáním cen. An Magnet N35 vyžaduje malé až žádné dysprosium. Tím, že svůj systém navrhnete v souladu se standardními teplotními omezeními, ochráníte svůj dodavatelský řetězec před náhlými prudkými skoky cen vzácných zemin.
Normy pro zajištění kvality a testování
Od svých výrobních partnerů musíte vyžadovat přísné testování. Samotné vizuální kontroly nemohou zaručit výkon.
- Testování Helmholtzovy cívky: Toto zařízení měří celkový magnetický moment. Ověřuje, že šarže skutečně splňuje inzerované BHmax, spíše než jen kontrolu povrchového gaussu.
- Zprávy o solné sprše: Laboratoře vystavují potažené vzorky vysoce korozivní mlze po dobu 24 až 72 hodin. To zajišťuje, že pokovení nemá žádné mikroskopické dírky.
- 3D souřadnicové měření (CMM): Přesné optické skenery ověřují, že jsou dokonale splněny přísné rozměrové tolerance ve velkoobjemových výrobních sériích.
Dejte si pozor na okamžité červené vlajky během prvních zásilek. Nekonzistentní tažné síly v rámci jedné šarže ukazují na špatné lisování nebo nerovnoměrné slinování. Důlkové nebo drobné bublinky v niklování předpovídají rychlé selhání koroze.
Soulad a udržitelnost
Váš dodavatelský řetězec musí být v souladu s globálními regulačními standardy. Průmysloví nákupčí nemohou ignorovat dokumentaci shody. Musíte zajistit, aby všechny zásilky obsahovaly platná prohlášení RoHS (Restriction of Hazardous Substances) a REACH. Tyto dokumenty ověřují nepřítomnost omezených těžkých kovů, jako je olovo nebo kadmium v pokovovacích vrstvách. Kromě toho moderní podniky stále více požadují zásady bezkonfliktního získávání zdrojů. Požádejte svého prodejce, aby zmapoval jejich původ surovin k legitimním, regulovaným těžebním operacím.
5. Výběr dodavatelů a další kroky
Matice hodnocení dodavatelů
Nevybírejte partnera pouze na základě jednotkové ceny. Musíte kvalifikovat provozní vyspělost výrobce. Při prověřování zařízení použijte tento kontrolní seznam:
- Vlastní obráběcí schopnosti: Krájí, brousí a plátují interně? Outsourcing těchto kroků prodlužuje dodací lhůty a oslabuje kontrolu kvality.
- Přístup ke kvótám na suroviny: Legitimní dodavatelé mají přímý přístup ke stabilním kvótám vzácných zemin, což zajišťuje, že nezdrží vaši výrobu během nedostatku na trhu.
- Transparentní hlášení kvality: Měli by ochotně poskytnout materiálové certifikáty a údaje o zkouškách pro každou odeslanou šarži.
Strategie prototypování
Nikdy se nepouštějte do velkoobjemové výroby bez fyzického testování. Nejprve si objednejte malou vzorkovou šarži. Vystavte tyto prototypy skutečnému tepelnému a mechanickému zatížení ve vaší konkrétní sestavě. Spusťte motory na maximální provozní teplotu. Pokud je to možné, ponořte pouzdra senzoru do vody. Změřte magnetické pole před a po těchto zátěžových testech. Tato validace v reálném světě zvýrazňuje skryté chyby designu již brzy.
Vyžádání správné dokumentace
Mnoho kupujících slepě přijímá obecné specifikace. To je častá chyba. Musíte dát kupujícím pokyn, aby požadovali specifické demagnetizační křivky (BH křivky) přizpůsobené vaší přesné provozní teplotě. Křivka mapovaná při standardní pokojové teplotě (20°C) vypadá výrazně odlišně od křivky mapované při 75°C. Pochopení kolena demagnetizační křivky při vysokých teplotách vám přesně řekne, kdy materiál selže. Před podpisem masivních objednávek si tuto dokumentaci zajistěte.
Závěr
Standardní neodymové magnety N35 zůstávají nejoptimálnější volbou pro velkou většinu průmyslových aplikací. Upřednostňují vynikající cenu v měřítku, aniž by museli obětovat impozantní magnetickou sílu. Tím, že se vyhnete zbytečnému přepisování, ochráníte své rozpočty na nákup před inflací surovin. Důrazně doporučujeme pečlivě vyhodnotit vaše prostorová omezení, než budete požadovat N52.
Úspěšné nasazení zcela závisí na přesném hodnocení životního prostředí. Musíte respektovat tepelný strop 80°C a zvolit vhodné povrchové úpravy, které zabrání vlhkosti. Přísné prověřování dodavatelů zajišťuje, že vaše komponenty konzistentně splňují přísné rozměrové a výkonnostní normy v rámci masivních výrobních sérií.
Vaším dalším krokem je praktická činnost. Zkontrolujte své aktuální technické výkresy. Vyžádejte si komplexní technické listy od dodavatelů z užšího výběru. Spusťte speciální běh vzorku prototypu, abyste ověřili své tepelné předpoklady. Nakonec se ještě dnes poraďte přímo s magnetickým inženýrem, abyste dokončili své tolerance a zablokovali své ideální specifikace.
FAQ
Otázka: Jaký je rozdíl mezi magnetem N35 a N52?
A: Primární rozdíl spočívá v maximální hustotě energie. N52 generuje výrazně silnější magnetické pole z přesně stejného fyzického objemu. N52 však nese mnohem vyšší náklady na suroviny. Pokud máte ve svém návrhu dostatek fyzického prostoru, o něco větší N35 se vyrovná přídržné síle menšímu N52 za zlomek ceny.
Otázka: Může magnet N35 odolat venkovním podmínkám?
Odpověď: Ne bez silné ochrany. Surový neodym obsahuje železo a rychle oxiduje. Aby součást přežila venku, vyžaduje speciální nátěr z epoxidové pryskyřice. Kromě toho byste měli materiál uzavřít do utěsněného mechanického pouzdra, abyste chránili křehké pokovení před poškrábáním, které by přivádělo vlhkost.
Otázka: Jak ověřím, že skutečně dostávám N35 a ne nižší třídu?
Odpověď: Vizuální kontrola nemůže určit stupně. Pro kontrolu povrchových polí a provádění řízených tahových zkoušek musíte použít gaussmetr. A co je důležitější, požádejte svého dodavatele, aby poskytl oficiální výsledky testu Helmholtzovy cívky a certifikovanou dokumentaci BH (demagnetizační) křivky pro vaši konkrétní šarži.
Otázka: Zničí opracování magnetu N35 po zakoupení?
A: Ano. Nikdy byste se neměli pokoušet konvenčně obrábět slinutý neodym. Vrtání nebo frézování vytváří nadměrné teplo, které rychle tlačí materiál za jeho 80°C limit, což způsobuje nevratnou demagnetizaci. Kromě toho je neodymový prach vysoce hořlavý a představuje vážné nebezpečí požáru. Veškeré tvarování musí proběhnout před konečnou fází magnetizace.
Otázka: Co se stane, když moje aplikace překročí 80 °C?
Odpověď: Menší, dočasné teplotní výkyvy mohou způsobit reverzibilní ztrátu toku, což znamená, že se po ochlazení vrátí pevnost. Nepřetržité překračování 80 °C však tlačí materiál za práh koercitivity, což způsobuje nevratnou demagnetizaci. Pokud je vaše prostředí teplejší, musíte upgradovat na vysokoteplotní třídy jako N35M (100 °C) nebo N35H (120 °C).