La famille NdFeB domine largement le design industriel moderne. Parmi ces matériaux puissants, la qualité N35 constitue le cheval de bataille ultime de l’industrie. Il offre un équilibre optimal entre la force magnétique et une évolutivité fiable de la fabrication. Vous le retrouverez dans d’innombrables assemblages mécaniques du quotidien.
Cependant, les ingénieurs et les acheteurs sont souvent confrontés à un défi commun en matière d'approvisionnement. Ils sur-spécifient souvent les qualités des matériaux au début de la phase de conception. Passer immédiatement au N52 est une habitude répandue. Ce réflexe fait monter les prix unitaires de manière significative sans apporter de gains de performances proportionnels pour l'application.
Vous avez besoin d’une approche rigoureuse dans la sélection des matériaux. Notre guide fournit un cadre d’évaluation rigoureux et fondé sur des données probantes. Nous vous aiderons à spécifier correctement les composants standard en néodyme. Vous apprendrez à évaluer les risques de mise en œuvre, à évaluer les contraintes environnementales et à valider efficacement la qualité des fournisseurs.
Points clés à retenir
- Rentabilité : le N35 offre le coût par joule d'énergie magnétique le plus bas parmi les qualités de néodyme, ce qui le rend idéal pour la fabrication en grand volume où une miniaturisation extrême n'est pas strictement requise.
- Plafonds thermiques : La désignation « N » limite les températures de fonctionnement à 80 °C (176 °F) ; le dépassement risque une démagnétisation irréversible.
- Le revêtement est obligatoire : le matériau brut N35 est très sensible à l’oxydation ; la sélection du bon placage (Ni-Cu-Ni, Epoxy ou Zinc) est essentielle à la durée de vie de l'application.
- Vérification du fournisseur : l'approvisionnement en N35 fiable nécessite des courbes de démagnétisation vérifiables, des tolérances dimensionnelles strictes et une documentation de conformité RoHS/REACH.
1. Définir le choix : quand un aimant N35 est-il la bonne spécification ?
Décoder la spécification N35
Comprendre les spécifications exactes évite des erreurs d’ingénierie coûteuses. Le « N » signifie Néodyme et le « 35 » représente le produit énergétique maximum (BHmax). Cette valeur est généralement comprise entre 33 et 36 MGOe (Mega Gauss Oersteds). BHmax mesure la densité d’énergie magnétique globale du matériau. En termes pratiques, cela détermine la force de maintien maximale et la densité de flux qu'un volume spécifique peut générer. Alors que le N52 affiche un BHmax d'environ 52 MGOe, la gamme 35 MGOe est incroyablement puissante. Une norme L’aimant N35 surpasse facilement les volumes équivalents de matériaux céramiques ou alnico d’un facteur dix. Vous obtenez un champ magnétique exceptionnellement puissant dans un boîtier relativement petit.
N35 vs grades supérieurs (N42, N52)
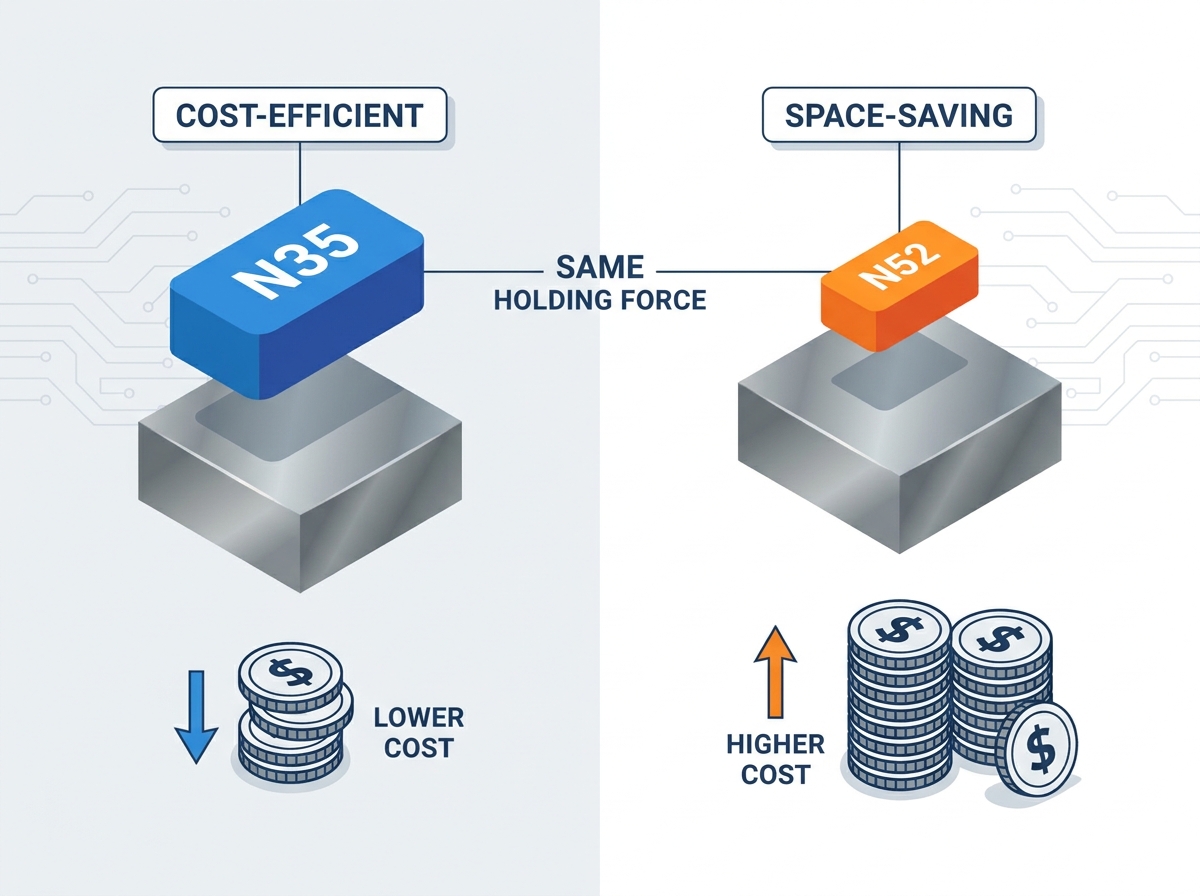
Vous devez faire correspondre le choix du matériau directement à votre problème commercial. Les contraintes d'espace dictent généralement le choix du grade. Si votre conception physique permet un composant légèrement plus grand, un N35 plus grand atteindra facilement exactement la même force de maintien qu'un N52 plus petit. Cependant, cela se fera à un coût des matières premières nettement inférieur. Les matériaux de haute qualité nécessitent des techniques de fabrication complexes et des concentrations plus élevées d’éléments de terres rares spécifiques. Cela gonfle leur prix de marché. Si votre produit n’exige pas une miniaturisation extrême, comme un haut-parleur de smartphone ultra-mince, spécifier le N52 gaspille votre budget. L'ingénierie intelligente exploite le volume disponible pour utiliser des matériaux de qualité inférieure et très rentables.
Cas d'utilisation industrielle primaire
Les leaders de l'industrie déploient cette qualité dans divers secteurs. Il excelle dans les applications privilégiant des performances stables par rapport à une taille microscopique.
- Équipement de séparation magnétique : de grands réseaux extraient les contaminants ferreux des lignes de transformation des aliments ou des silos à grains.
- Fermetures d'emballage : les disques cachés offrent une sensation « instantanée » haut de gamme pour les boîtes de luxe et les emballages d'appareils électroniques grand public.
- Moteurs à courant continu standard : les moteurs sans balais des appareils électroménagers et des outils électriques dépendent fortement de ce matériau.
- Capteurs : les capteurs à effet Hall les utilisent pour un suivi de position fiable dans les composants automobiles.
- Composants acoustiques : des haut-parleurs et des moniteurs de studio robustes les utilisent pour piloter efficacement d'énormes bobines acoustiques.
2. Évaluation des paramètres de performance et des contraintes environnementales
Réalités thermiques et risques de démagnétisation
La température dicte profondément les performances du néodyme. La désignation de base « N » comporte une température de fonctionnement maximale stricte de 80 °C (176 °F). Un fonctionnement continu à proximité de ce plafond dégrade temporairement le champ magnétique. Le dépassement de cette limite provoque une démagnétisation irréversible. Une fois qu'une perte irréversible se produit, le refroidissement du composant ne restaurera pas sa résistance d'origine. Vous devez le remagnétiser entièrement. La coercitivité intrinsèque (Hcj) mesure la résistance du matériau à la démagnétisation. La chaleur industrielle ambiante, la proximité de moteurs à combustion ou les environnements à forte friction peuvent avoir de graves conséquences sur la rétention magnétique à long terme. Vous devez mesurer les températures ambiantes avec précision lors de votre phase de prototypage. Si votre application atteint 100 °C, vous devez modifier vos spécifications vers un grade N35M (moyen) pour survivre à l'environnement.
Tolérances dimensionnelles et assemblage
La précision est profondément importante dans les chaînes d’assemblage automatisées. Les tolérances de fabrication standard se situent autour de ±0,1 mm. Cela fonctionne parfaitement pour de simples évidements ou emballages à coller. Cependant, les machines automatisées à grande vitesse ou les carters de moteur étroits peuvent nécessiter des tolérances de précision de ±0,05 mm. Des tolérances plus strictes augmentent le temps d'usinage et les taux de rebut, augmentant ainsi le prix de vos composants. De plus, vous devez tenir compte des réalités mécaniques du néodyme fritté. Le matériau agit comme une céramique dense. C'est incroyablement fragile. Si deux pièces s'emboîtent sur un établi, elles se briseront probablement. Vous devez concevoir les montages avec soin. Les travailleurs ne devraient jamais marteler ces composants pour les mettre en place. Le montage à pression nécessite des manchons en plastique spécialisés pour absorber les chocs mécaniques.
Direction de magnétisation
Vous devez définir l'orientation au début du cycle de conception. Cette orientation modifie fondamentalement l’outillage de fabrication et les coûts qui en découlent. Les matériaux frittés alignent leur structure cristalline lors de la phase de pressage. Vous ne pourrez pas modifier cela plus tard.
- Axial : Aimanté dans l’épaisseur. Il s’agit de l’orientation la plus courante et la plus rentable.
- Diamétral : magnétisé sur tout le diamètre. Souvent utilisé dans des applications de capteurs spécifiques.
- Multipolaire : Plusieurs pôles alternés sur une seule face. Cela nécessite des appareils de magnétisation personnalisés et augmente considérablement les frais d'installation initiaux.
3. Solutions de traitement de surface : atténuer les risques de corrosion
La vulnérabilité du NdFeB
Vous ne pouvez pas utiliser un bloc de néodyme brut dans la plupart des environnements. Le NdFeB est un alliage riche en fer. Il se corrodera rapidement s’il est exposé à l’humidité ambiante, au sel ou à des produits chimiques industriels agressifs. L'oxydation commence en surface et pénètre profondément avec le temps. À mesure que la rouille se développe, elle force le matériau fragile à se fissurer et à se transformer en poudre. Cela détruit complètement le champ magnétique. Par conséquent, l’application d’un traitement de surface est une étape non négociable du processus de fabrication. Vous devez adapter le revêtement spécifiquement au résultat environnemental que vous attendez.
Évaluation des options de placage (caractéristiques aux résultats)
Choisir la bonne barrière vous évite des pannes catastrophiques sur le terrain. Nous résumons ci-dessous les options standard de l’industrie.
Tableau : Comparaison des traitements de surface pour les matériaux en néodyme
| Type de revêtement |
Composition |
Environnement idéal |
Principaux avantages et compromis |
| Ni-Cu-Ni |
Nickel-Cuivre-Nickel |
Intérieur / Industriel sec |
Norme industrielle. Excellente durabilité et esthétique épurée. Ne convient pas aux environnements marins. |
| Zinc (Zn) |
Zinc pur |
Faible corrosion / Interne |
Coût inférieur. Idéal pour les applications nécessitant des colles et des adhésifs. Résistance moindre aux rayures. |
| Résine époxy |
Époxy noir |
Humidité élevée / Extérieur |
Idéal pour la résistance au brouillard salin. Excellente durabilité dans des conditions industrielles difficiles. Tolérance légèrement plus épaisse. |
| Parylène |
Dépôt de polymère en phase vapeur |
Médical / Haute friction |
Revêtement spécialisé sans sténopé. Biocompatible. Cela entraîne un surcoût important. |
Meilleure pratique : spécifiez toujours la résine époxy si votre produit fonctionne à proximité d'eau salée ou est confronté à une forte condensation. Le Ni-Cu-Ni semble excellent mais finira par échouer sous un stress prolongé dû à une humidité élevée.
4. Chaîne d'approvisionnement, évolutivité et contrôle qualité
Naviguer dans la volatilité des matières premières
Le marché mondial des terres rares connaît de fréquentes fluctuations de prix. Les prix de base du néodyme et du praséodyme varient en fonction des quotas miniers et des politiques commerciales internationales. Cependant, la sélection d’une qualité standard permet de minimiser cette exposition financière. Les qualités à haute température (comme SH, UH ou EH) dépendent fortement d'éléments de terres rares lourds et coûteux comme le Dysprosium et le Terbium. Ces additifs stabilisent le champ magnétique en cas de chaleur extrême mais souffrent d'une énorme volatilité des prix. Un L’aimant N35 nécessite peu ou pas de dysprosium. En concevant votre système autour de contraintes de température standard, vous protégez votre chaîne d'approvisionnement contre les brusques hausses de prix des terres rares.
Normes d'assurance qualité et de test
Vous devez exiger des tests rigoureux de la part de vos partenaires fabricants. Les inspections visuelles à elles seules ne peuvent garantir les performances.
- Test de bobine de Helmholtz : cet équipement mesure le moment magnétique total. Il vérifie que le lot répond réellement au BHmax annoncé plutôt que de simplement vérifier le gauss de surface.
- Rapports sur le brouillard salin : Les laboratoires soumettent les échantillons enduits à des brouillards hautement corrosifs pendant 24 à 72 heures. Cela garantit que le placage ne présente pas de trous d’épingle microscopiques.
- Mesure de coordonnées 3D (MMT) : des scanners optiques de précision vérifient que les tolérances dimensionnelles strictes sont parfaitement respectées lors des séries de production à grand volume.
Méfiez-vous des signaux d’alarme immédiats lors des expéditions initiales. Des forces de traction incohérentes sur un seul lot indiquent un mauvais pressage ou un frittage inégal. Des piqûres ou de minuscules bulles dans le placage de nickel prédisent des défaillances rapides dues à la corrosion.
Conformité et durabilité
Votre chaîne d'approvisionnement doit s'aligner étroitement sur les normes réglementaires mondiales. Les acheteurs industriels ne peuvent ignorer les documents de conformité. Vous devez vous assurer que toutes les expéditions incluent des déclarations RoHS (Restriction of Hazardous Substances) et REACH valides. Ces documents vérifient l'absence de métaux lourds restreints comme le plomb ou le cadmium dans les couches de placage. En outre, les entreprises modernes exigent de plus en plus des politiques d’approvisionnement sans conflit. Demandez à votre fournisseur de cartographier l'origine de ses matières premières avec des opérations minières légitimes et réglementées.
5. Présélection des fournisseurs et actions suivantes
Matrice d'évaluation des fournisseurs
Ne sélectionnez pas un partenaire uniquement sur la base du prix unitaire. Vous devez qualifier la maturité opérationnelle du constructeur. Utilisez cette liste de contrôle lors de la vérification des installations :
- Capacités d'usinage en interne : coupent-ils, broyent-ils et plaquent-ils en interne ? L'externalisation de ces étapes augmente les délais de livraison et dilue le contrôle qualité.
- Accès aux quotas de matières premières : les fournisseurs légitimes ont un accès direct à des quotas stables de terres rares, garantissant ainsi qu’ils ne bloqueront pas votre production en cas de pénurie du marché.
- Rapports d'assurance qualité transparents : ils doivent volontiers fournir des certificats de matériaux et des données de test pour chaque lot expédié.
Stratégie de prototypage
Ne vous engagez jamais dans une production en grand volume sans tests physiques. Commandez d’abord un petit lot d’échantillons. Soumettez ces prototypes à des charges thermiques et mécaniques réelles au sein de votre assemblage spécifique. Faites fonctionner les moteurs à leurs températures de fonctionnement maximales. Immerger les boîtiers des capteurs dans l'eau, le cas échéant. Mesurez le champ magnétique avant et après ces tests de résistance. Cette validation dans le monde réel met en évidence très tôt les défauts de conception cachés.
Demander la bonne documentation
De nombreux acheteurs acceptent aveuglément les fiches techniques génériques. C'est une erreur courante. Vous devez demander aux acheteurs d'exiger des courbes de démagnétisation spécifiques (courbes BH) adaptées à votre température de fonctionnement exacte. Une courbe tracée à température ambiante standard (20°C) est très différente d'une courbe tracée à 75°C. Comprendre le coude de la courbe de démagnétisation à haute température vous indique exactement quand le matériau va tomber en panne. Sécurisez cette documentation avant de signer des bons de commande massifs.
Conclusion
Les aimants néodyme standard N35 restent le choix le plus optimal pour une grande majorité d’applications industrielles. Ils privilégient un excellent coût à grande échelle sans sacrifier la formidable force magnétique. En évitant les spécifications excessives inutiles, vous protégez vos budgets d’approvisionnement contre l’inflation des matières premières. Nous vous recommandons fortement d'évaluer soigneusement vos contraintes spatiales avant d'exiger un N52.
Un déploiement réussi dépend entièrement d’une évaluation environnementale précise. Vous devez respecter le plafond thermique de 80°C et choisir des traitements de surface adaptés pour bloquer l'humidité. Un contrôle rigoureux des fournisseurs garantit que vos composants répondent systématiquement à des normes strictes en matière de dimensions et de performances tout au long de séries de production massives.
Votre prochaine étape est une action pratique. Passez en revue vos dessins techniques actuels. Demandez des fiches techniques complètes à vos fournisseurs présélectionnés. Lancez une exécution d’échantillons de prototypes spécialisés pour valider vos hypothèses thermiques. Enfin, consultez directement un ingénieur magnétique pour finaliser vos tolérances et verrouiller vos spécifications idéales dès aujourd'hui.
FAQ
Q : Quelle est la différence entre un aimant N35 et un aimant N52 ?
R : La principale différence réside dans la densité énergétique maximale. Un N52 génère un champ magnétique nettement plus fort à partir exactement du même volume physique. Cependant, le N52 entraîne un coût de matière première beaucoup plus élevé. Si vous disposez de suffisamment d’espace physique dans votre conception, un N35 légèrement plus grand correspondra à la force de maintien d’un N52 plus petit à une fraction du prix.
Q : Un aimant N35 peut-il résister aux conditions extérieures ?
R : Pas sans une protection renforcée. Le néodyme brut contient du fer et s'oxyde rapidement. Pour survivre à l’extérieur, le composant nécessite un revêtement spécialisé en résine époxy. De plus, vous devez enfermer le matériau dans un boîtier mécanique scellé pour protéger le placage fragile des rayures, qui pourraient attirer l'humidité.
Q : Comment puis-je vérifier que je reçois réellement le N35 et non une note inférieure ?
R : L’inspection visuelle ne peut pas déterminer les notes. Vous devez utiliser un gaussmètre pour vérifier les champs de surface et effectuer des tests de traction contrôlés. Plus important encore, demandez à votre fournisseur de fournir les résultats officiels des tests de bobine Helmholtz et une documentation certifiée de la courbe BH (démagnétisation) pour votre lot spécifique.
Q : L'usinage d'un aimant N35 après l'achat le ruine-t-il ?
R : Oui. Vous ne devriez jamais tenter d’usiner du néodyme fritté de manière conventionnelle. Le perçage ou le fraisage génère une chaleur excessive, qui pousse rapidement le matériau au-delà de sa limite de 80°C, provoquant une démagnétisation irréversible. De plus, la poussière de néodyme est hautement inflammable et présente un risque d'incendie grave. Toute mise en forme doit avoir lieu avant la phase finale d'aimantation.
Q : Que se passe-t-il si mon application dépasse 80°C ?
R : Des variations de température mineures et temporaires peuvent provoquer une perte de flux réversible, ce qui signifie que la résistance revient lors du refroidissement. Cependant, un dépassement continu de 80°C pousse le matériau au-delà de son seuil de coercitivité, provoquant une démagnétisation irréversible. Si votre environnement est plus chaud, vous devez passer à des grades haute température comme N35M (100°C) ou N35H (120°C).