Les ingénieurs et les équipes d’approvisionnement sont constamment confrontés à un difficile exercice d’équilibre. Vous avez besoin d’une force magnétique fiable, d’une stabilité thermique et d’une rentabilité sans dépenses excessives. Trouver les bons composants peut facilement faire ou défaire les contraintes de calendrier et de budget d'un projet. Le spectre du néodyme (NdFeB) est vaste et souvent déroutant pour les acheteurs. Les qualités standard ne parviennent parfois pas à atteindre les performances, tandis que les qualités ultra élevées détruisent prématurément les objectifs budgétaires. Un N42 Magnet constitue une solution de niveau intermédiaire hautes performances, comblant efficacement cet écart frustrant. Ce guide fournit des spécifications techniques objectives, des cadres comparatifs et des critères d'évaluation des fournisseurs. Vous apprendrez à rationaliser vos décisions d’achat B2B en toute confiance. Nous explorons les évaluations thermiques essentielles, les stratégies d’atténuation de la corrosion et les mesures d’assurance qualité strictes nécessaires à une intégration réussie.
Points clés à retenir
- Rapport puissance/coût optimal : les aimants N42 offrent environ 20 % d'attraction magnétique en plus que les qualités N35 de base, sans le prix élevé du N52.
- Les limitations thermiques nécessitent une vérification : la norme N42 se dégrade à 80 °C (176 °F) ; les applications à haute température nécessitent des qualités de suffixe spécifiques (par exemple, N42SH, N42UH).
- Le revêtement n'est pas négociable : le néodyme est très sensible à l'oxydation ; le choix du bon placage (Ni-Cu-Ni, Epoxy, Zinc) détermine la durée de vie opérationnelle du composant.
- La conformité des fournisseurs est importante : un approvisionnement fiable exige des tolérances vérifiables (généralement ±0,05 mm à ±0,1 mm) et un strict respect des normes RoHS/REACH.
Spécifications techniques de base de l’aimant N42
Lors de l’évaluation des composants magnétiques, les ingénieurs doivent regarder bien au-delà des dimensions de base. Vous devez examiner la fiche technique pour prédire avec précision les performances réelles. Les propriétés magnétiques déterminent la manière dont le matériau interagit avec son environnement. Nous détaillerons les mesures essentielles que vous devez surveiller pour le contrôle qualité.
Propriétés magnétiques : le focus de la fiche technique
Tout d’abord, considérons le produit énergétique maximum (BHmax). Cette métrique varie entre 40 et 43 MGOe (Mega-Gauss Oersteds) pour une qualité N42. Elle représente la densité maximale d’énergie magnétique stockée dans le matériau. Un BHmax plus élevé indique une plus grande résistance globale pour un volume donné. Il sert de référence principale pour le classement du néodyme.
Vient ensuite la rémanence (Br), qui se situe généralement entre 12,8 et 13,2 kg. La rémanence mesure le flux magnétique résiduel laissé dans l'aimant après la magnétisation initiale. Cela influence directement la force de maintien à laquelle vous pouvez vous attendre dans les applications statiques. La rémanence élevée garantit une adhérence solide et stable sur les surfaces métalliques.
Enfin, la coercivité (Hcb/Hcj) mesure la résistance à la démagnétisation. Une coercitivité élevée est absolument cruciale pour les environnements opérationnels dynamiques. Les moteurs, générateurs et ensembles mobiles exposent constamment les aimants à des champs opposés. Sans coercition adéquate, la composante perdra progressivement sa force opérationnelle au fil du temps.
Caractéristiques physiques et mécaniques
Les aimants NdFeB frittés possèdent une fragilité inhérente en raison de leurs origines de métallurgie des poudres. Vous devez les manipuler avec précaution pendant les chaînes de montage pour éviter un écaillage agressif. Ils se comportent davantage comme des céramiques industrielles que comme des métaux résistants et malléables. Les laisser tomber sur des sols en béton entraînera souvent des éclats.
Les réalités de l'usinage imposent des workflows de conception stricts aux équipes d'approvisionnement. Les aimants doivent être entièrement formés, façonnés et revêtus avant l'assemblage final. L'usinage après achat détruit instantanément le revêtement protecteur anticorrosion. De plus, le perçage ou la découpe génère une chaleur de friction extrême. Cela risque d’entraîner un éclatement structurel immédiat et de dangereux incendies d’usine. Vous devez finaliser toutes les dimensions CAO avant de passer une commande.
Norme N42 Paramètres techniques Résumé
| Paramètre |
Plage typique |
Unité |
Application Impact |
| Produit énergétique maximal (BHmax) |
40 - 43 |
MGOe |
Détermine la densité globale de la force magnétique. |
| Rémanence (Br) |
12,8 - 13,2 |
KG |
Dicte la force de maintien statique et la densité de flux. |
| Température de fonctionnement maximale |
80 (standard) |
°C |
Limite l'environnement d'application sans suffixes spéciaux. |
| Densité |
~7,4 - 7,5 |
g/cm⊃3 ; |
Affecte les contraintes de poids globales de l’assemblage. |
N42 vs N35 vs N52 : un cadre décisionnel
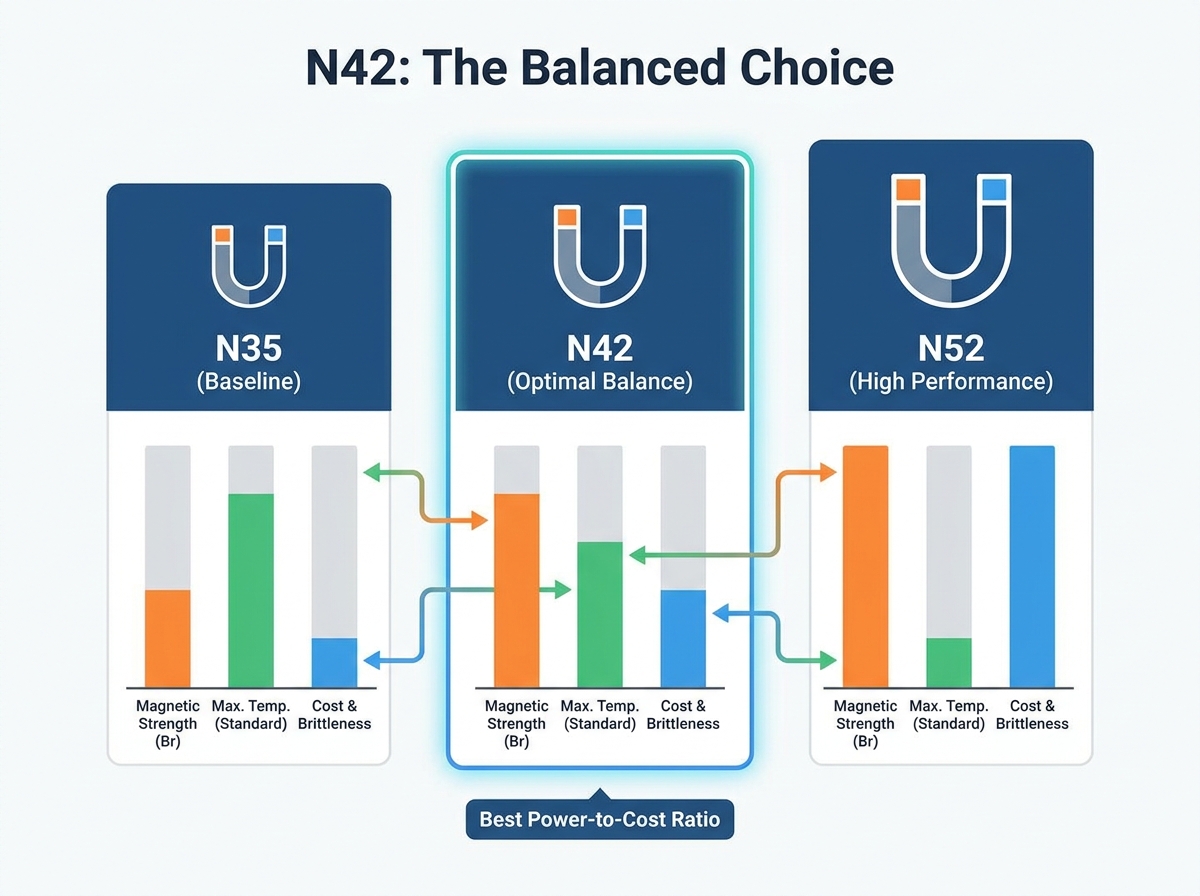
Choisir la bonne qualité submerge souvent les équipes d’achat. Vous devez peser les contraintes physiques et les limites financières strictes. Comprendre quand augmenter ou réduire l’échelle permet d’éviter des erreurs d’ingénierie coûteuses. Ce cadre clarifie vos principales voies de décision.
Quand mettre à niveau depuis N35
Les contraintes de volume déterminent principalement le passage de la ligne de base N35 à N42. Les conceptions de produits modernes exigent souvent des facteurs de forme exceptionnellement compacts. Si l’espace disponible sur l’appareil est strictement limité, vous ne pouvez pas simplement utiliser un aimant plus grand. Une norme L'aimant N42 fournit un Br nettement plus élevé dans exactement la même empreinte dimensionnelle. Cela permet aux ingénieurs d’augmenter la force de maintien de manière transparente. Vous évitez de modifier le boîtier mécanique environnant. Il résout gracieusement les goulots d’étranglement spatiaux lors du prototypage.
Quand éviter de sur-spécifier le N52
De nombreux acheteurs sont victimes de l’idée fausse selon laquelle « le plus fort est le meilleur ». La spécification de N52 par défaut introduit de graves inconvénients mécaniques. Le matériau N52 est notoirement plus fragile que les qualités intermédiaires. Il présente généralement des températures de fonctionnement maximales plus basses, ce qui le rend inadapté aux environnements chauds. Il se dégrade plus rapidement sous une contrainte thermique modérée.
De plus, N52 introduit une augmentation massive des coûts. Les processus d’extraction et de raffinage des matières premières sont intensifs. Nous recommandons fortement de définir N42 comme le point idéal pour un design moderne. Il excelle dans l'électronique grand public, les capteurs industriels et les moteurs à couple moyen. Vous obtenez d’excellentes performances sans approuver de dépenses de primes inutiles.
Navigation dans les indices de température (M, H, SH, UH, EH)
La dynamique thermique modifie radicalement le comportement magnétique prévisible. Un aimant peut fonctionner parfaitement à température ambiante mais échouer lamentablement lorsqu'il est chauffé. Vous devez faire correspondre soigneusement le suffixe thermique à votre environnement d'application spécifique.
Le risque de base
La norme N42 perd sa magnétisation réversible lorsqu'elle est exposée à 80°C (176°F). Cela signifie qu'il s'affaiblit à chaud mais récupère partiellement lors du refroidissement. Cependant, si les températures dépassent significativement ce seuil, une démagnétisation structurelle permanente se produit rapidement. Une fois qu'il franchit sa température de Curie unique, le composant devient du métal inutile. Votre moteur calera et les capteurs tomberont en panne instantanément.
Sélection de variantes haute température
Les fabricants utilisent des suffixes spécifiques pour désigner une stabilité thermique avancée. Vous pouvez facilement vous procurer des alliages N42 conçus pour des conditions industrielles hostiles.
- N42M et N42H : Ils conviennent parfaitement aux environnements à chaleur modérée. Ils gèrent des pics de fonctionnement jusqu'à 100°C et 120°C respectivement. Ils s'intègrent parfaitement dans les capteurs et les luminaires standards de l'habitacle automobile.
- N42SH et N42UH : ils constituent la norme industrielle pour les applications très exigeantes. Pensez aux moteurs EV, aux machines lourdes ou aux ensembles rotatifs à haute friction. Ils maintiennent l'intégrité structurelle jusqu'à 150°C et 180°C de manière constante.
Note d'implémentation sur les qualités haute température
Les acheteurs doivent comprendre au préalable l’impact financier des améliorations thermiques. L’ajout d’une résistance aux hautes températures nécessite d’augmenter fondamentalement la coercivité intrinsèque (Hcj). Les fabricants y parviennent en ajoutant des éléments de terres rares lourds comme le Dysprosium (Dy) ou le Terbium (Tb). Ces éléments spécifiques sont globalement rares et très coûteux. Par conséquent, un N42UH coûte nettement plus cher qu’un N42 standard. Cela est vrai même si la force de traction maximale reste entièrement identique.
Traitements de surface et atténuation de la corrosion
Le néodyme contient du fer hautement réactif dans son alliage de base. Sans placage approprié, il rouillera et s’effondrera rapidement. La sélection du bon traitement de surface détermine la durée de vie opérationnelle du composant.
Nickel-Cuivre-Nickel (Ni-Cu-Ni)
Ce placage tricouche constitue la norme industrielle incontestée. Il offre une finition durable et brillante, très résistante aux rayures quotidiennes. Nous le recommandons pour les applications intérieures et sèches et la fabrication d’assemblages généraux. Il équilibre parfaitement le coût, l’apparence esthétique et la protection fiable de l’environnement au quotidien.
Zinc (Zn)
Le zinc constitue une alternative économique et budgétaire pour les grosses commandes. Il semble légèrement plus terne que le nickel mais fonctionne bien dans des scénarios spécifiques. C’est notamment mieux pour le collage chimique. La colle adhère exceptionnellement bien aux surfaces poreuses en zinc. Cependant, il offre une résistance globale à la corrosion inférieure à celle du nickelage. Utilisez-le uniquement lorsqu'une exposition prolongée à l'humidité est impossible.
Revêtement époxy
Les environnements difficiles exigent des mécanismes de défense incroyablement robustes. Les revêtements époxy sont une exigence stricte pour les applications marines, à forte humidité ou extérieures. Ils forment une coque imperméable semblable à du plastique autour du métal vulnérable. Notez que l’époxy crée une légère augmentation de l’épaisseur dimensionnelle globale. Vous devez soigneusement tenir compte de ce volume supplémentaire dans vos modèles CAO. Ne pas le faire entraîne des interférences dans l’assemblage.
Passivation et Phosphatation
Il s’agit de solutions de protection temporaires à court terme. Ils n’offrent pas de résistance à la corrosion à long terme aux utilisateurs finaux. Utilisez-les uniquement pour les aimants qui seront entièrement scellés. Ils fonctionnent également bien pour les composants surmoulés immédiatement après leur arrivée en usine.
Évaluation des fabricants d'aimants en néodyme B2B
Trouver un fournisseur fiable N42 Magnet nécessite de vérifier la maturité opérationnelle du fournisseur. Toutes les usines n’adhèrent pas à des normes de qualité internationales strictes. Vous devez séparer les fabricants haut de gamme des ateliers incohérents et de mauvaise qualité.
Assurance qualité et rigueur des tests
Exigez une transparence absolue concernant les protocoles de tests internes. Demandez aux fournisseurs comment ils valident leurs lots de production. Les fournisseurs de premier plan utilisent les tests de bobines de Helmholtz pour confirmer le moment magnétique total. Ils effectuent des tests rigoureux au brouillard salin pour garantir la durabilité du revêtement extérieur. Ils appliquent également systématiquement des validations strictes des compteurs Gauss sur toutes les lignes de production actives.
Tolérances dimensionnelles et évolutivité
La tolérance commerciale standard se situe généralement à environ ±0,1 mm. Cela répond à la plupart des besoins généraux de fabrication commerciale. Cependant, les assemblages aérospatiaux ou médicaux restreints nécessitent beaucoup plus de précision. Les applications de haute précision nécessitent des fournisseurs capables de respecter des tolérances de ±0,05 mm de manière transparente. Ils doivent le faire sans produire des taux de défauts quotidiens excessifs. Vérifiez leur évolutivité pour vous assurer qu’ils peuvent maintenir la précision lors d’exécutions à grand volume.
Sécurité de la chaîne d’approvisionnement et de la conformité
Vérifiez leurs certifications institutionnelles avant de signer des contrats. La norme ISO 9001 prouve les compétences de base en matière de gestion des installations. IATF 16949 reste obligatoire si vous travaillez dans le secteur automobile mondial. De plus, assurez-vous d’une conformité vérifiable aux normes européennes RoHS et REACH. Ne pas vérifier ces matériaux peut déclencher d’énormes goulots d’étranglement réglementaires en aval. Votre produit final pourrait faire face à des rejets douaniers immédiats.
Présélection des prochaines étapes
Ne vous engagez jamais aveuglément dans l’outillage d’usine en vrac. Conseillez à votre équipe d’approvisionnement de demander d’abord des échantillons d’ingénierie physique. Demandez des rapports d’inspection détaillés du contrôle qualité sortant (OQC). Vous devez également exiger une courbe de démagnétisation clairement définie. Cette courbe doit être générée spécifiquement pour le lot N42 que vous envisagez d'acheter.
Conclusion
La spécification d’un composant en néodyme N42 implique bien plus que la sélection d’une forme physique. Elle nécessite un alignement technique précis du BHmax, du suffixe thermique et du revêtement de protection. Vous devez mapper avec précision ces variables aux réalités environnementales exactes auxquelles votre produit final sera confronté. L’absence d’une variable critique peut compromettre l’ensemble de l’ensemble mécanique.
- Faites correspondre votre suffixe thermique strictement à vos températures de fonctionnement maximales pour éviter la démagnétisation.
- Tenez compte de l'épaisseur du revêtement dans les tolérances initiales de votre boîtier CAO pour éviter les goulots d'étranglement spatiaux.
- Donnez la priorité aux fournisseurs proposant des données de test transparentes par rapport à ceux proposant uniquement des prix défiant toute concurrence.
- Vérifiez tous les certificats de conformité pour protéger votre réseau de distribution en aval.
Avant de vous engager dans une production de masse, contactez directement le support technique de votre fournisseur. Demandez un devis personnalisé, effectuez un examen dimensionnel approfondi et commandez des échantillons physiques. La validation de l'attraction magnétique réelle au sein de votre assemblage spécifique évite des refontes coûteuses ultérieurement.
FAQ
Q : Un aimant N42 peut-il être usiné ou percé après l’achat ?
R : Non. Le néodyme fritté est extrêmement fragile. L'usinage détruit le revêtement anticorrosion et crée un risque élevé d'incendie dû à la poussière magnétique. Tous les dimensionnements doivent être effectués par le fabricant.
Q : Combien de temps un aimant N42 conserve-t-il sa force magnétique ?
R : Dans des conditions optimales (pas de chaleur extrême, de choc physique ou de champs magnétiques opposés), un aimant N42 ne perd qu'une fraction de pour cent de sa force tous les 10 ans.
Q : Existe-t-il des restrictions d'expédition pour les aimants N42 en vrac ?
R : Oui. Le fret aérien nécessite un blindage magnétique spécifique et la conformité UN2807 pour garantir que les champs magnétiques parasites n'interfèrent pas avec les systèmes de navigation des avions.
Q : Quelle est la force de maintien maximale d’un disque magnétique N42 standard ?
R : La force de traction dépend entièrement du volume (diamètre et épaisseur) et du matériau avec lequel il interagit, plutôt que uniquement de la qualité N42 elle-même.