右を選択する 産業用途の永久磁石 では、厳しい環境の現実に対して磁力のバランスをとる必要があります。材料の選択を誤ると、急速な減磁、製品の壊滅的な故障、または不必要なプロジェクトコストの発生につながります。生のパワーだけではなく、選択には絶対的な精度が必要です。
このガイドは、厳密なエンジニアリング仕様と日々の調達の現実との間のギャップを埋めるものです。さまざまな材料、保護コーティング、サプライヤーの能力を適切に評価するための信頼できるフレームワークを提供します。これらの重要な産業用コンポーネントを調達する際によくある落とし穴をうまく回避できます。
私たちの目標は、調達マネージャーと設計エンジニアに非常に客観的な基準を提供することです。当社は、完全な自信を持って工業グレードの磁性材料の最終候補リスト、指定、調達をお手伝いします。物理的特性を実際の製造上の要求に合わせて調整する方法を正確に学びます。
重要なポイント
- 材料による制限: ネオジムは最高強度を提供しますが、高熱/腐食環境ではサマリウム コバルト (SmCo) が必須です。
- 引っ張る力だけでなく、保磁力 (減磁に対する抵抗) と最大動作温度 (Tmax) も同様に重要な評価指標です。
- NdFeB の場合、コーティングはオプションではありません。特定の産業環境では、急速な酸化を防ぐために対象を絞ったメッキ (例: Ni-Cu-Ni 対エポキシ) が必要です。
- サプライヤーの審査によりサプライ チェーンのリスクが軽減されます。透明性のあるテスト プロトコル、ISO/IATF 認証、および RoHS/REACH 準拠を持つベンダーを優先します。
永久磁石材料を産業上の制約に合わせる
さまざまな産業環境では、非常に特殊な磁気特性が求められます。単純な画一的なアプローチを適用することはできません。間違ったベース材料を選択すると、システムの早期故障が保証されます。材料の特性とお客様の正確な運用制限を慎重に照合する必要があります。
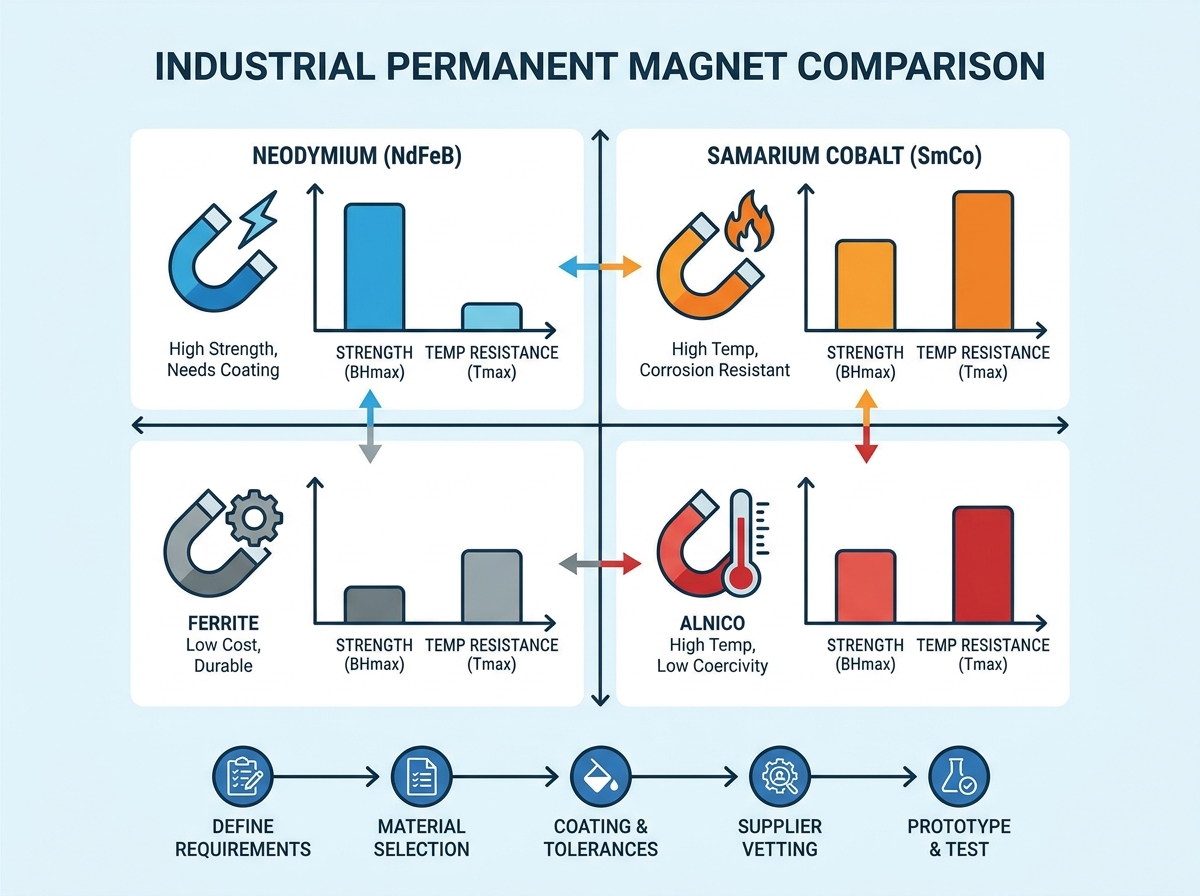
ネオジム (NdFeB)
エンジニアは主に、高性能モーター、コンパクトなセンサー、高度なロボット工学のためにネオジムを指定します。現在入手可能な最高のエネルギー製品 (BHmax) を提供します。非常に小さな物理的設置面積で信じられないほどの引っ張り力を実現します。
ただし、現実の確認は必要です。 NdFeB は未処理の状態では急速に腐食します。破壊的な酸化を防ぐために、堅牢なコーティングを適用する必要があります。標準グレードも高温環境ではすぐに劣化します。 「SH」グレードや「UH」グレードなどの特殊なハイグレード バリエーションが必要になります。これらの目標変動は、80°C を超える動作条件でも存続します。
サマリウムコバルト (SmCo)
航空宇宙、軍事ハードウェア、および高速モーターのアプリケーションはサマリウム コバルトに大きく依存しています。極限の状況にも見事に対応します。
この材料は高価です。また、非常に脆い性質を示します。ただし、比類のない温度安定性を提供します。 SmCo は 350°C まで問題なく動作します。自然耐食性も備えています。湿気から保護するための二次メッキは必要ありません。
フェライト(セラミック)
産業用コンベヤ システム、基本的な分離装置、および標準的な自動車センサーにはフェライト材料が使用されています。それは基本的な工業デザインの主力を表します。
フェライトは磁力が比較的弱いです。それにもかかわらず、コスト効率が高く、大量生産に簡単に拡張できます。自然に腐食に耐性があります。外部磁界からの減磁にも強いのも特徴です。
アルニコ (アルミニウム ニッケル コバルト)
従来の機器や高温センサーでは、依然としてアルニコ コンポーネントが使用されています。この古い技術は現在、非常にニッチな高熱用途に使用されています。
アルニコは優れた温度係数を誇ります。驚異的な 540°C まで安全に機能します。残念ながら、保磁力が非常に低いという欠点があります。そのため、偶発的な減磁が非常に起こりやすくなります。不適切な取り扱いや不器用な組み立てにより、内部磁場が簡単に低下します。
永久磁石材料比較表
| 材料タイプ |
ピーク強度 (BHmax) |
最高使用温度 (Tmax) |
耐食性 |
相対コスト |
| ネオジム (NdFeB) |
最高 (最大 52 MGOe) |
80°C ~ 230°C (グレードによる) |
非常に低い (コーティングが必要) |
中~高 |
| サマリウムコバルト (SmCo) |
高 (最大 32 MGOe) |
250℃~350℃ |
素晴らしい |
非常に高い |
| フェライト(セラミック) |
低 (最大 5 MGOe) |
250℃ |
素晴らしい |
低い |
| アルニコ |
中 (最大 9 MGOe) |
最高540℃ |
良い |
中くらい |
技術調達のコア評価要素
調達チームは、いくつかの技術的側面を慎重に評価する必要があります。生の引っ張り力が運用全体のストーリーを語ることはほとんどありません。内部磁気測定基準、物理的な製造公差、厳密な熱制限について微妙に理解する必要があります。
磁気性能の測定基準
エンジニアはまず Remanence (Br) に注目します。これは材料内部の残留磁束を表します。 Br 値が高いほど、磁場が実質的に強いことになります。これは、生の持ち上げ力またはトルクの生成を決定します。
固有保磁力 (Hcj) も同様に重要です。材料の減磁に耐える能力を測定します。外部磁場と過剰な熱は常に磁気配列を脅かします。要求の厳しいモーター用途では、高い Hcj 値が非常に重要です。
寸法公差と加工
標準の寸法公差を厳密に評価する必要があります。一般的な精度範囲は +/- 0.1 mm ~ +/- 0.05 mm です。公差が厳しくなると、生産コストが大幅に上昇します。
これらの材料の脆い性質を考慮する必要があります。複雑な形状には、非常に高価なダイヤモンド研削技術が必要です。標準的な切削工具はブロックを粉砕するだけです。この特殊な加工は、最終的なユニットエコノミクスに大きな影響を与えます。
熱劣化限界
設計者は、最高動作温度 (Tmax) とキュリー温度 (Tc) を明確に区別する必要があります。 Tmax は、安全な連続使用温度の最高値を示します。 Tc は、すべての磁気特性が永久に消える点を示します。
Tmax 付近でシステムを動作させるには、不可逆損失の計算が必要です。これらの計算は、設計段階の早い段階で実行する必要があります。熱劣化を無視すると、機器の早期故障に直接つながります。
実装のリスク: コーティング、組み立て、安全性
原材料を選択するだけでは、エンジニアリング上の問題の半分しか解決できません。を統合する 永久磁石 をアセンブリに組み込むと、特有の製造リスクが生じます。腐食、物理的なアセンブリの危険性、および厳格な安全プロトコルを積極的に管理する必要があります。
腐食の軽減
未処理の NdFeB は、高湿度下では役に立たない粉末になります。適切な表面処理を適用する必要があります。標準のニッケル-銅-ニッケル (Ni-Cu-Ni) メッキは、主に乾燥した屋内環境に適しています。
過酷な環境では、より強力なソリューションが求められます。標準メッキとエポキシまたはテフロン コーティングを比較する必要があります。高湿度のエリアや化学物質に直接さらされる場合は、これらのより厚いポリマーバリアが必要です。湿気が敏感な基材に到達するのを防ぎます。
組み立ての危険性
製造現場は、手作業による組み立て中に深刻な欠けや亀裂のリスクに直面しています。強力なコンポーネントは驚異的な吸引力を持っています。不意に噛み合えば、すぐに粉々になってしまいます。
この粉砕は、生産ラインで重大な歩留まりの損失を引き起こします。さらに悪いことに、直ちに安全上の危険が生じます。高速の破片は組立技術者を容易に負傷させます。これらの吸引力を安全に制御するには、治具の取り扱いを厳密に行う必要があります。
取り扱いと保管のプロトコル
実稼働環境には、特定の安全性への適応が必要です。従業員向けの包括的な対応戦略を概説する必要があります。
- すべての組立ステーションに完全に非磁性の工具 (チタンやベリリウム銅など) を提供します。
- 工場輸送中に偶発的な衝突を防ぐために局所的な磁気シールドを設置してください。
- 工場のフロア全体でペースメーカーと医療機器の厳格な安全プロトコルを実施します。
- バルク在庫は、必要になるまで隔離された、厚く詰められた輸送用コンテナに保管してください。
サプライヤーのコンプライアンスとサプライチェーンの拡張性
選択したベンダーは、製造ラインの重要な拡張として機能します。サプライヤーの監督が不十分だと、大きな隠れたリスクが生じます。品質保証基準、規制遵守、原材料調達の安定性を評価する必要があります。
品質保証基準
検証可能なテスト文書のないコンポーネントは決して受け入れないでください。出荷されるバッチごとに完全な BH 曲線テスト データが必要です。これにより、材料が指定された磁気グレードを満たしていることが証明されます。
コーティングの厚さと完全性を検証するには、詳細な塩水噴霧試験レポートをリクエストしてください。さらに、製造認証を確認する必要があります。一般製造業向けの ISO 9001 を探してください。あらゆる自動車用途には IATF 16949 認証が必要です。
規制の遵守
世界市場では厳しい環境規制が課されています。サプライヤーが RoHS および REACH 規制を厳守していることを確認してください。これらの指令は、サプライチェーンにおける有害な重金属を制限します。
欧州市場はコンプライアンス違反に対して特に容赦がありません。準拠していない出荷品は、製品の流通全体を停止する可能性があります。文書化されたコンプライアンスは、厳しい法的および財務上の罰則から会社を守ります。
原材料の揮発性
ベンダーの全体的な調達の透明性を慎重に評価してください。ネオジム (Nd)、ジスプロシウム (Dy)、プラセオジム (Pr) などのレアアース材料は、継続的な地政学的供給制約に直面しています。
サプライヤーの在庫バッファリング モデルをオープンに評価する必要があります。突然の価格変動にどのように対処しているかを尋ねてください。強力なベンダーは戦略的な原材料を保有しています。このバッファリングにより、突然の世界的な不足から生産スケジュールが保護されます。
ロジックとライフサイクルの信頼性の候補者リスト
賢明な調達は、最初の発注書の先を見据えています。前払い価格と長期的な信頼性のバランスを取る必要があります。構造化された候補リストのロジックにより、後でコストのかかる再設計を確実に回避できます。
コストとライフサイクルの信頼性
より安価な材料グレードにより、初期予算コストが節約されます。ただし、現場で消磁した場合の保証請求は大幅に増加します。巨大な産業用機械のセンサーが故障すると、交換には数千ドルの費用がかかります。
コンポーネントの選択は、常に 5 ~ 10 年の堅牢な運用ライフサイクルに基づいて計算してください。より高い温度グレードにさらに 20 セントを費やせば、下流での保証による多額の損失を防ぐことができます。信頼性は常に初期の節約を上回ります。
標準的な既製の製品とカスタム エンジニアリングの比較
カスタム形状は、エンジニアリング図面上では魅力的に見えます。初期のテストではほとんど必要ありません。初期のプロトタイピングには、ブロック、ディスク、リングなどの標準的な既製の形状を使用する必要があります。
生産量が本当に投資に見合った場合にのみ、カスタム ジオメトリに移行する必要があります。カスタム アセンブリには高価な初期ツールが必要です。また、リードタイムも大幅に延長されます。サプライチェーンのスピードを守るために、可能な限り設計を標準化してください。
プロトタイピングのステップ
機能的なプロトタイピングを決して省略してはなりません。理論的な計算では、微妙な環境変数が見逃されることがよくあります。厳密な物理検証シーケンスに従います。
- 正確に意図したグレードとコーティングの物理的な材料サンプルをリクエストしてください。
- 独自の機械アセンブリ内で実際の物理的な引っ張り力をテストします。
- プロトタイプを動作時のピーク熱にさらして、熱耐性をテストします。
- 実際の工場の作業条件下で手動組み立ての実行可能性を評価します。
量産を開始する前に、これらの手順を完了してください。このシーケンスにより、最終的な製造展開時にコストのかかる予期せぬ事態が回避されます。
結論
信頼できるものを調達する 永久磁石 は、厳格なリスク管理と正確なエンジニアリングの調整を行うための演習です。それには、単に入手可能な最強の素材を見つけるだけではありません。熱制限、物理的脆弱性、長期的なサプライ チェーンの安定性のバランスを取る必要があります。
購入者には、熱、空間、環境に関するすべての要件を慎重にまとめることをお勧めします。これらの詳細を包括的な見積依頼書 (RFQ) に記入します。明確なコミュニケーションにより、ベンダーの推測を排除します。
設計を保護するために今すぐ積極的な措置を講じてください。回路図を確認するには、当社の経験豊富な磁気設計エンジニアに相談してください。アプリケーション要件をすぐに検証するために、包括的な材料サンプル キットをリクエストすることもできます。
よくある質問
Q: N42 と N52 ネオジム磁石のどちらを選択すればよいですか?
A: ピーク強度と温度耐性の間のトレードオフに対処する必要があります。 N52 は最大の引張力を提供しますが、低温では劣化します。 N42 はピーク強度をある程度犠牲にしますが、熱への対応が優れています。室温で最大の電力を得るには、N52 を選択してください。デバイスが動作中に中程度の熱を発生する場合は、N42 を選択してください。
Q: 永久磁石を加工すると磁場が破壊されますか?
A: はい、正しく行われなかった場合は可能です。着磁後の加工では激しい摩擦と熱が発生します。この局所的な熱により、すぐに不可逆的な減磁が発生します。機械加工は最終着磁工程の前に完了する必要があります。サイズ変更がどうしても必要な場合は、強力なクーラントと特殊なダイヤモンド工具を使用する必要があります。
Q: 永久磁石の寿命はどのくらいですか?
A: 極度の熱、重大な物理的損傷、または反対の磁場にさらされない限り、それらは無期限に持続します。 NdFeB や SmCo などの材料の磁束損失は、標準的な 10 年間で 1% 未満です。これらは、通常の動作条件下では機能的に永続的です。
Q: カスタム永久磁石の標準リードタイムはどれくらいですか?
A: カスタム設計については現実的な期待を設定する必要があります。通常、リードタイムは 4 ~ 8 週間かかります。このスケジュールは、原材料の入手可能性と特定のカスタム ツールの要件に大きく依存します。標準形状は、多くの場合、既存のサプライヤー在庫からはるかに早く出荷されます。



