Choisir le bon L'aimant permanent pour les applications industrielles nécessite d'équilibrer la force magnétique avec les dures réalités environnementales. Un mauvais choix de matériau entraîne une démagnétisation rapide, une défaillance catastrophique du produit ou des coûts de projet inutiles. Vous avez besoin d’une précision absolue dans votre sélection, pas seulement de puissance brute.
Ce guide comble le fossé entre les spécifications techniques strictes et les réalités quotidiennes des achats. Il fournit un cadre fiable pour évaluer correctement différents matériaux, revêtements de protection et capacités des fournisseurs. Vous pouvez éviter les pièges courants lors de l’approvisionnement en composants industriels critiques.
Notre objectif est de doter les responsables des achats et les ingénieurs d’études de critères très objectifs. Nous vous aiderons à présélectionner, spécifier et vous procurer des matériaux magnétiques de qualité industrielle en toute confiance. Vous apprendrez exactement comment aligner les propriétés physiques sur les exigences de fabrication réelles.
Points clés à retenir
- Le matériau dicte les limites : le néodyme offre une résistance maximale, mais le samarium cobalt (SmCo) est obligatoire pour les environnements à haute température/corrosifs.
- Regardez au-delà de la force de traction : la coercivité (résistance à la démagnétisation) et la température maximale de fonctionnement (Tmax) sont des mesures d'évaluation tout aussi critiques.
- Les revêtements ne sont pas facultatifs pour le NdFeB : des environnements industriels spécifiques nécessitent un placage ciblé (par exemple, Ni-Cu-Ni contre Epoxy) pour empêcher une oxydation rapide.
- La vérification des fournisseurs atténue les risques liés à la chaîne d'approvisionnement : donnez la priorité aux fournisseurs avec des protocoles de test transparents, des certifications ISO/IATF et une conformité RoHS/REACH.
Aligner les matériaux à aimants permanents avec les contraintes industrielles
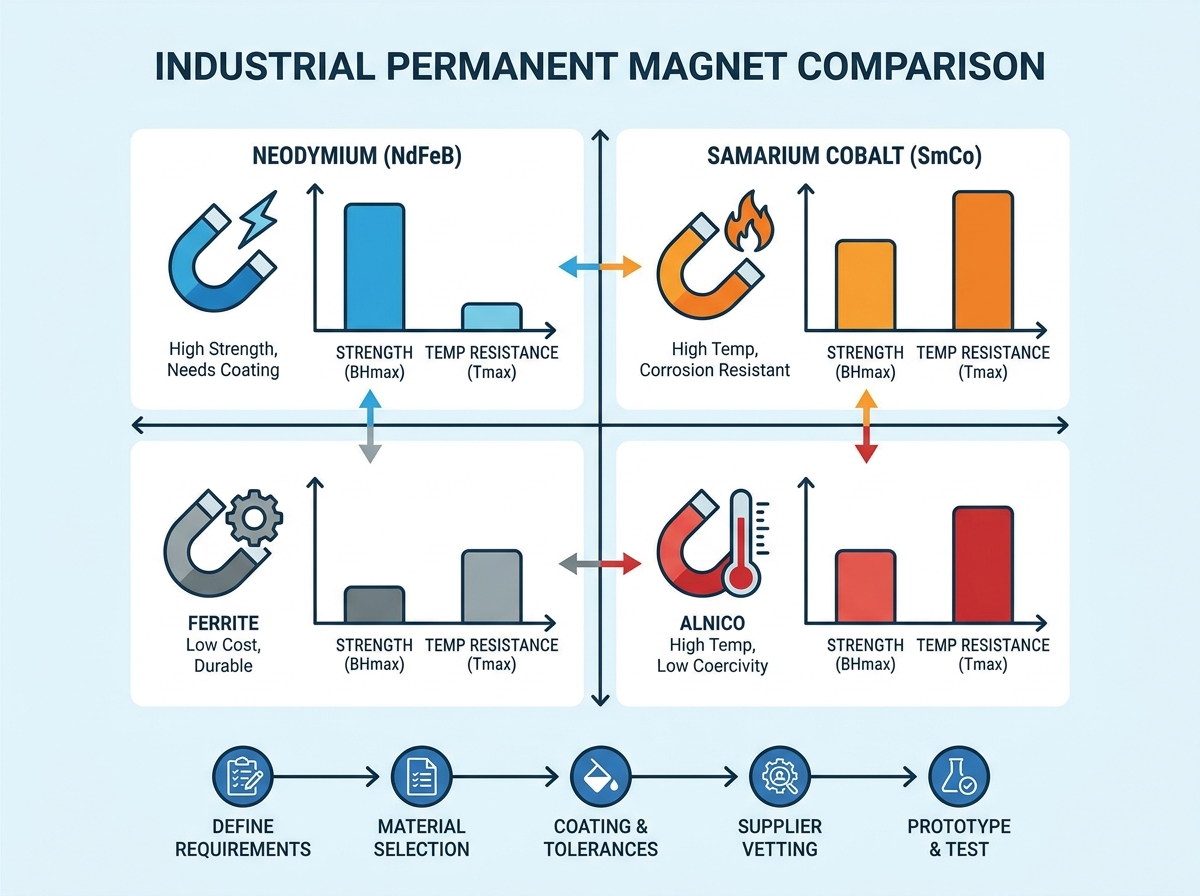
Différents environnements industriels exigent des propriétés magnétiques très spécifiques. Vous ne pouvez pas appliquer une approche simple et universelle. Le choix du mauvais matériau de base garantit une défaillance prématurée du système. Nous devons soigneusement comparer les caractéristiques matérielles à vos limites opérationnelles exactes.
Néodyme (NdFeB)
Les ingénieurs utilisent principalement le néodyme pour les moteurs hautes performances, les capteurs compacts et la robotique avancée. Il offre le produit énergétique le plus élevé (BHmax) disponible aujourd'hui. Il offre une force de traction incroyable dans un très petit encombrement physique.
Cependant, une confrontation avec la réalité est nécessaire. Le NdFeB se corrode rapidement à l’état non traité. Vous devez appliquer des revêtements robustes pour éviter une oxydation destructrice. Les qualités standard se dégradent également rapidement dans les environnements chauds. Vous aurez besoin de variantes spécialisées de haute qualité telles que les qualités « SH » ou « UH ». Ces variations ciblées survivent à des conditions de fonctionnement supérieures à 80°C.
Samarium Cobalt (SmCo)
Les applications aérospatiales, militaires et de moteurs à grande vitesse dépendent fortement du Samarium Cobalt. Il gère à merveille les conditions extrêmes.
Ce matériau a un coût plus élevé. Il présente également une nature très fragile. Cependant, il offre une stabilité de température inégalée. SmCo fonctionne parfaitement jusqu'à 350°C. Il présente également une résistance native à la corrosion. Vous n’avez pas besoin d’un placage secondaire pour le protéger de l’humidité.
Ferrite (Céramique)
Les systèmes de convoyeurs industriels, les équipements de séparation de base et les capteurs automobiles standard utilisent des matériaux ferrite. Il représente le cheval de bataille du design industriel de base.
La ferrite a une force magnétique relativement faible. Malgré cela, il reste très rentable et facilement évolutif pour une production de masse. Il résiste naturellement à la corrosion. Il présente également une forte résistance à la démagnétisation due aux champs externes.
Alnico (aluminium-nickel-cobalt)
Les instruments existants et les capteurs haute température utilisent toujours des composants Alnico. Cette technologie plus ancienne sert aujourd’hui à des applications très spécialisées et à haute température.
Alnico possède d'excellents coefficients de température. Il fonctionne en toute sécurité jusqu'à une température stupéfiante de 540°C. Malheureusement, elle souffre d’une très faible coercitivité. Cela le rend très sensible à une démagnétisation accidentelle. Une mauvaise manipulation ou un assemblage maladroit dégrade facilement son champ magnétique interne.
Tableau de comparaison des matériaux pour aimants permanents
| Type de matériau |
Résistance maximale (BHmax) |
Température de fonctionnement maximale (Tmax) |
Résistance à la corrosion |
Coût relatif |
| Néodyme (NdFeB) |
Le plus élevé (jusqu'à 52 MGOe) |
80°C à 230°C (en fonction du grade) |
Très faible (revêtement requis) |
Moyen - Élevé |
| Samarium Cobalt (SmCo) |
Élevé (jusqu'à 32 MGOe) |
250°C à 350°C |
Excellent |
Très élevé |
| Ferrite (Céramique) |
Faible (jusqu'à 5 MGOe) |
250°C |
Excellent |
Faible |
| Alnico |
Moyen (jusqu'à 9 MGOe) |
Jusqu'à 540°C |
Bien |
Moyen |
Dimensions de base de l’évaluation pour les achats techniques
Les équipes d’approvisionnement doivent évaluer soigneusement plusieurs dimensions techniques. La force de traction brute raconte rarement toute l’histoire opérationnelle. Vous avez besoin d’une compréhension nuancée des mesures magnétiques internes, des tolérances physiques de fabrication et des limites thermiques rigides.
Mesures de performances magnétiques
Les ingénieurs examinent d'abord la rémanence (Br). Cela représente le flux magnétique résiduel à l’intérieur du matériau. Une valeur Br plus élevée équivaut à un champ magnétique nettement plus fort. Il dicte la puissance de levage brute ou la génération de couple.
La coercitivité intrinsèque (Hcj) est tout aussi vitale. Il mesure la capacité du matériau à résister à la démagnétisation. Les champs magnétiques externes et la chaleur excessive menacent constamment l’alignement magnétique. Des valeurs Hcj élevées sont absolument cruciales pour les applications de moteurs exigeantes.
Tolérances dimensionnelles et usinage
Vous devez évaluer rigoureusement les tolérances dimensionnelles standards. Les plages de précision typiques se situent entre +/- 0,1 mm et +/- 0,05 mm. Des tolérances plus strictes augmentent considérablement les coûts de production.
Vous devez tenir compte de la nature fragile de ces matériaux. Les géométries complexes nécessitent des techniques de meulage au diamant très coûteuses. Les outils de coupe standard briseront simplement le bloc. Cet usinage spécialisé a un impact considérable sur la rentabilité de votre unité finale.
Limites de dégradation thermique
Les concepteurs doivent clairement distinguer la température maximale de fonctionnement (Tmax) et la température de Curie (Tc). Tmax indique la température de travail continue sûre la plus élevée. Tc marque le point où toutes les propriétés magnétiques disparaissent définitivement.
L’exploitation de tout système proche de Tmax nécessite des calculs de pertes irréversibles. Vous devez effectuer ces calculs au début de la phase de conception. Ignorer la dégradation thermique conduit directement à une panne prématurée de l’équipement.
Risques de mise en œuvre : revêtements, assemblage et sécurité
La sélection de la matière première ne résout que la moitié de votre problème d’ingénierie. Intégrer un l'intégration d'un aimant permanent dans un assemblage présente des risques de fabrication uniques. Vous devez gérer activement la corrosion, les risques physiques d’assemblage et les protocoles de sécurité stricts.
Atténuation de la corrosion
Le NdFeB non traité se transforme en poudre inutile sous une humidité élevée. Vous devez appliquer le traitement de surface approprié. Le placage standard nickel-cuivre-nickel (Ni-Cu-Ni) fonctionne bien pour les environnements intérieurs principalement secs.
Les environnements difficiles exigent des solutions plus robustes. Vous devez comparer le placage standard aux revêtements époxy ou téflon. Les zones très humides ou exposées directement à des produits chimiques nécessitent ces barrières polymères plus épaisses. Ils empêchent l'humidité d'atteindre le matériau de base sensible.
Risques d'assemblage
Les sols de fabrication sont confrontés à de sérieux risques d’écaillage et de fissuration lors de l’assemblage manuel. Les composants forts possèdent d’énormes forces d’attraction. S’ils s’assemblent de manière inattendue, ils se briseront instantanément.
Cet éclatement entraîne de sévères pertes de rendement sur la chaîne de production. Pire encore, cela crée des risques immédiats pour la sécurité. Les éclats d'obus à grande vitesse blessent facilement les techniciens d'assemblage. Vous devez mettre en place des gabarits de manipulation stricts pour contrôler ces forces d’attraction en toute sécurité.
Protocoles de manipulation et de stockage
Votre environnement de production nécessite des adaptations de sécurité spécifiques. Vous devez définir une stratégie de manutention complète pour votre main-d’œuvre.
- Fournir un outillage totalement amagnétique (comme le titane ou le cuivre-béryllium) pour tous les postes d'assemblage.
- Installez un blindage magnétique localisé pendant le transport en usine pour éviter les collisions accidentelles.
- Appliquez des protocoles stricts de sécurité des stimulateurs cardiaques et des dispositifs médicaux dans l’ensemble de l’usine.
- Stockez les stocks en vrac dans des conteneurs d’expédition isolés et fortement rembourrés jusqu’à ce que vous en ayez besoin.
Conformité des fournisseurs et évolutivité de la chaîne d’approvisionnement
Le fournisseur que vous avez choisi agit comme une extension essentielle de votre chaîne de fabrication. Une mauvaise surveillance des fournisseurs introduit d’énormes risques cachés. Vous devez évaluer leurs normes d’assurance qualité, leur conformité réglementaire et la stabilité de leur approvisionnement en matières premières.
Normes d'assurance qualité
N'acceptez jamais de composants sans documentation de test vérifiable. Vous devez exiger des données complètes de test de la courbe BH pour chaque lot expédié. Cela prouve que le matériau répond à la qualité magnétique spécifiée.
Demandez des rapports détaillés d’essais au brouillard salin pour vérifier l’épaisseur et l’intégrité du revêtement. De plus, vous devez vérifier leurs certifications de fabrication. Recherchez la norme ISO 9001 pour la fabrication générale. Exigez la certification IATF 16949 pour toutes les applications automobiles.
Conformité réglementaire
Les marchés mondiaux appliquent des directives environnementales strictes. Assurez-vous que le fournisseur respecte strictement les réglementations RoHS et REACH. Ces directives limitent les métaux lourds dangereux dans votre chaîne d'approvisionnement.
Les marchés européens sont particulièrement impitoyables en cas de non-conformité. Un envoi non conforme peut interrompre toute la distribution de vos produits. Une conformité documentée protège votre entreprise de sanctions juridiques et financières sévères.
Volatilité des matières premières
Évaluez soigneusement la transparence globale du fournisseur en matière d’approvisionnement. Les matériaux de terres rares, notamment le néodyme (Nd), le dysprosium (Dy) et le praséodyme (Pr), sont confrontés à des contraintes d'approvisionnement géopolitiques persistantes.
Vous devez évaluer ouvertement les modèles de mise en mémoire tampon des stocks du fournisseur. Demandez-leur comment ils gèrent la volatilité soudaine des prix. Un fournisseur solide détient des réserves stratégiques de matières premières. Cette mise en mémoire tampon protège votre calendrier de production contre les pénuries mondiales soudaines.
Logique de présélection et fiabilité du cycle de vie
L’approvisionnement intelligent va au-delà du bon de commande initial. Vous devez équilibrer le prix initial et la fiabilité à long terme. Une logique de présélection structurée vous garantit d’éviter des refontes coûteuses ultérieurement.
Coût et fiabilité du cycle de vie
Des qualités de matériaux moins chères permettent d’économiser des coûts budgétaires initiaux. Cependant, ils augmentent considérablement les réclamations au titre de la garantie s'ils se démagnétisent sur le terrain. Un capteur défectueux dans une machine industrielle massive coûte des milliers de dollars à remplacer.
Calculez toujours vos choix de composants sur la base d’un cycle de vie opérationnel robuste de 5 à 10 ans. Dépenser vingt centimes de plus pour un grade à température plus élevée évite souvent des pertes massives de garantie en aval. La fiabilité dépasse toujours les économies initiales.
Ingénierie standard prête à l'emploi ou ingénierie personnalisée
Les formes personnalisées semblent attrayantes sur les dessins techniques. Ils sont rarement nécessaires pour des tests précoces. Vous devez utiliser des formes standard disponibles dans le commerce, telles que des blocs, des disques ou des anneaux, pour le prototypage précoce.
Vous ne devez passer à des géométries personnalisées que lorsque le volume de production justifie réellement l’investissement. Les assemblages personnalisés nécessitent un outillage initial coûteux. Ils prolongent également considérablement les délais de livraison. Gardez les conceptions standardisées autant que possible pour protéger la vitesse de votre chaîne d’approvisionnement.
L'étape du prototypage
Vous ne devez jamais ignorer le prototypage fonctionnel. Les calculs théoriques négligent souvent des variables environnementales subtiles. Suivez une séquence de validation physique stricte :
- Demandez des échantillons de matériaux physiques dans la qualité et le revêtement exacts prévus.
- Testez la force de traction physique réelle au sein de votre assemblage mécanique unique.
- Exposez le prototype à la chaleur opérationnelle maximale pour tester la tolérance thermique.
- Évaluez la viabilité de l’assemblage manuel dans des conditions de travail réelles en usine.
Effectuez ces étapes avant de vous engager dans la production de masse. Cette séquence élimine les surprises coûteuses lors du déploiement final de la fabrication.
Conclusion
Trouver un fournisseur fiable L'aimant permanent est un exercice de gestion rigoureuse des risques et d'alignement technique précis. Cela implique bien plus que simplement trouver le matériau le plus résistant disponible. Vous devez équilibrer les limites thermiques, la fragilité physique et la stabilité de la chaîne d’approvisionnement à long terme.
Nous encourageons les acheteurs à compiler soigneusement toutes les exigences thermiques, spatiales et environnementales. Placez ces détails dans une demande de devis (RFQ) complète. Une communication claire élimine les incertitudes du fournisseur.
Prenez des mesures proactives dès aujourd’hui pour sécuriser votre conception. Consultez nos ingénieurs expérimentés en conception magnétique pour examiner vos schémas. Vous pouvez également demander un kit complet d’échantillons de matériaux pour valider immédiatement les exigences de votre application.
FAQ
Q : Comment puis-je choisir entre les aimants en néodyme N42 et N52 ?
R : Vous devez trouver un compromis entre la résistance maximale et la résistance à la température. Le N52 offre une force de traction maximale mais se dégrade à des températures plus basses. Le N42 sacrifie une certaine résistance maximale mais gère mieux la chaleur. Choisissez N52 pour une puissance maximale à température ambiante. Choisissez N42 si votre appareil génère une chaleur de fonctionnement modérée.
Q : L’usinage d’un aimant permanent détruit-il son champ magnétique ?
R : Oui, si cela n’est pas fait correctement. L’usinage post-magnétisation génère une friction et une chaleur intenses. Cette chaleur localisée provoque rapidement une démagnétisation irréversible. L'usinage doit être terminé avant le processus de magnétisation final. Si le redimensionnement est absolument nécessaire, vous devez utiliser un liquide de refroidissement puissant et des outils diamantés spécialisés.
Q : Combien de temps dure un aimant permanent ?
R : Sauf chaleur extrême, dommages physiques graves ou exposition à des champs magnétiques opposés, ils durent indéfiniment. Des matériaux comme le NdFeB et le SmCo perdent moins de 1 % de leur flux magnétique sur une période standard de 10 ans. Ils sont fonctionnellement permanents dans des conditions opérationnelles normales.
Q : Quel est le délai de livraison standard pour les aimants permanents personnalisés ?
R : Vous devez définir des attentes réalistes pour les conceptions personnalisées. Généralement, les délais de livraison sont compris entre 4 et 8 semaines. Ce calendrier dépend fortement de la disponibilité des matières premières et des exigences spécifiques en matière d'outillage personnalisé. Les formes standard sont souvent expédiées beaucoup plus rapidement à partir des stocks existants des fournisseurs.



